滚压加工:被中小工厂低估的表面精度秘密武器
我跑了不下30家中小机加工厂,见过太多师傅卡在这里:半米长的活塞杆,磨了三遍,粗糙度还是达不到客户要求的Ra0.4,废了两根料,交期还拖了三天,最后抱着试试的心态找我借了滚压头,走一刀,完事。
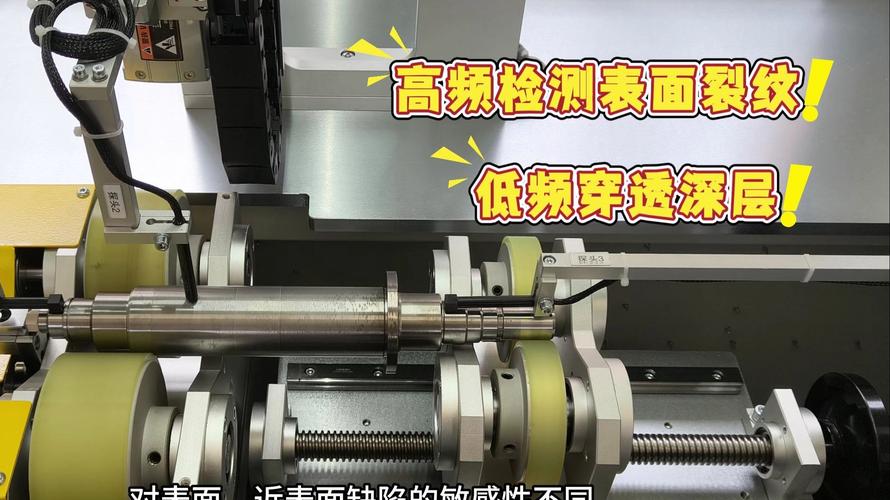
 数控车床外圆滚压加工现场图
问:滚压和传统磨削、抛光比,核心优势到底在哪?
答:第一是效率,滚压走一刀的时间,通常是磨削的十分之一,1米长的活塞杆,磨削要半个钟头,滚压三四分钟就能搞定,批量加工省出来的时间,能多接两单活。第二是性能更好,滚压出来的表面有残余压应力,能抵消工件工作时的拉应力,疲劳寿命比磨削件高30%以上,承受交变载荷的零件比如传动轴、半轴,天生适合滚压。第三是更省成本,没有磨屑磨尘,不用处理危废,也不用专门买大功率磨床,装在现有数控车床上就能用。
滚压加工前后活塞杆表面粗糙度对比图
中小厂上滚压工艺,不用花大价钱
很多厂老板一听说要上新工艺,就怕要换设备投几十万,完全没必要。现在成熟的滚压工具都是模块化的,滚压头直接装在数控车床、加工中心甚至钻床上就能用,一套国产的高精度滚压头,也就大几千到一万多,比买一台新磨床便宜太多,试错成本几乎可以忽略。
说实话,真要落地,记住这三个实操要点就行:
1. 预加工余量留对,一般留0.02-0.05mm的径向余量就够,多了压不动,少了修不平凸峰,白做。
2. 转速和进给要匹配,滚珠直径越大,转速就得越低,进给也不能太快,不然会拉出螺旋纹,具体可以先拿废料试个两三刀,参数就出来了,不用死记厂家给的参考值。
3. 一定要加润滑,不是为了冷却,是为了减少滚珠和工件的磨损,延长滚压头的寿命,别图省事省那点油钱,滚头磨坏了换一套更贵。
不过话说回来,滚压也不是万能的。对尺寸精度要求达到IT2级以上的极端高精度零件,还是得留研磨余量,别听卖工具的吹得什么都能做,自己心里得有数。
现在新能源汽车的传动轴、动力电池的定位销、液压行业的阀体和活塞杆,几乎都在用滚压替代传统磨削抛光,效率提上去,成本降下来,质量还更好,这两年国产滚压工具的精度也赶上来了,不比进口的差,价格便宜一半都多,真的可以拿个废料试试,说不定就能解决你卡了很久的精度问题。
别搞混:滚压不是冷挤压
很多刚入行的工艺员,一听带“压”就搞混。冷挤压是整体成型,把毛坯硬压进模具出形状。滚压完全是另一回事——滚压是一种表面改性和光整加工工艺,利用金属常温下的冷塑性特点,用带硬质滚珠或者滚轮的工具,对着工件表面匀速滚过,给表层施确定的压力,把微观的凸峰挤平,同时让表层产生预压的残余压应力,既能降粗糙度,还能提表面硬度和疲劳强度。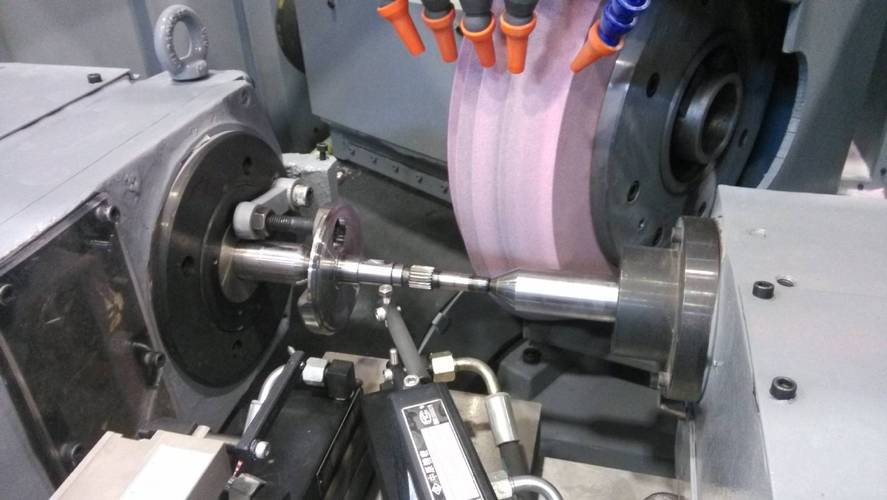 数控车床外圆滚压加工现场图
问:滚压和传统磨削、抛光比,核心优势到底在哪?
答:第一是效率,滚压走一刀的时间,通常是磨削的十分之一,1米长的活塞杆,磨削要半个钟头,滚压三四分钟就能搞定,批量加工省出来的时间,能多接两单活。第二是性能更好,滚压出来的表面有残余压应力,能抵消工件工作时的拉应力,疲劳寿命比磨削件高30%以上,承受交变载荷的零件比如传动轴、半轴,天生适合滚压。第三是更省成本,没有磨屑磨尘,不用处理危废,也不用专门买大功率磨床,装在现有数控车床上就能用。
2024年滚压加工最常见的实操坑
这两年越来越多厂开始试滚压,但我见踩坑的真不少,大多还是抱着十几年前的老经验调参数。 第一个坑:压力越大,粗糙度越好。真不是。压力超过材料的屈服极限,表层会过度塑性变形,直接起皮开裂,上个月浙江一家做液压油缸的厂,为了追求更低的粗糙度,把滚压力调大了0.2MPa,整批12根活塞杆直接报废,可惜。 第二个坑:硬度高的材料也能硬滚。不对,滚压适合塑性好的材料,比如碳钢、铝合金、铜,一般来说硬度超过HRC40的材料,就别瞎试滚压了,塑性太差,滚压完表面直接崩掉,得不偿失。 第三个坑:滚压只能加工外圆。早八百年前就不是这样了,现在内孔滚压、螺纹滚压、曲面滚压都有成熟方案,液压阀的内孔,很多厂都是滚压做的,精度比珩磨还稳。 问:滚压最高能做到多少粗糙度,真能替代抛光吗? 答:只要预加工粗糙度能到Ra1.6,滚压完基本都能稳定到Ra0.2以下,工艺调得好,镜面级的Ra0.05都能做出来,完全可以替代手工抛光或者电解抛光,省下大笔人工成本。现在很多做液压活塞杆的工厂,早就淘汰了后续抛光工序,直接滚压完交货。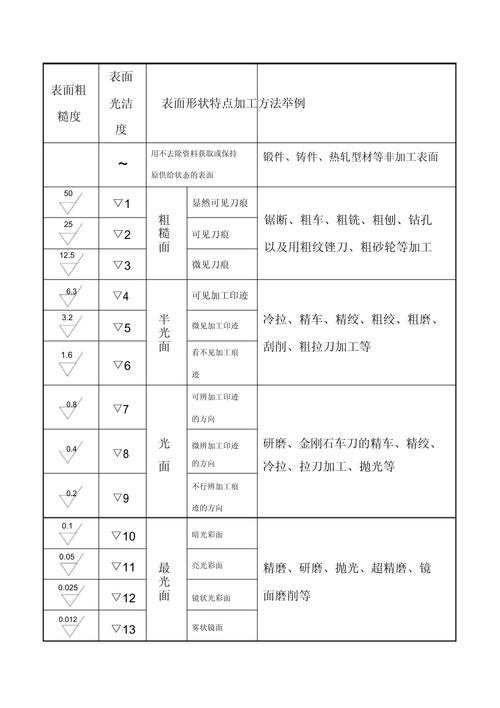 滚压加工前后活塞杆表面粗糙度对比图
中小厂上滚压工艺,不用花大价钱
 中小厂上滚压工艺,不用花大价钱
很多厂老板一听说要上新工艺,就怕要换设备投几十万,完全没必要。现在成熟的滚压工具都是模块化的,滚压头直接装在数控车床、加工中心甚至钻床上就能用,一套国产的高精度滚压头,也就大几千到一万多,比买一台新磨床便宜太多,试错成本几乎可以忽略。
说实话,真要落地,记住这三个实操要点就行:
1. 预加工余量留对,一般留0.02-0.05mm的径向余量就够,多了压不动,少了修不平凸峰,白做。
2. 转速和进给要匹配,滚珠直径越大,转速就得越低,进给也不能太快,不然会拉出螺旋纹,具体可以先拿废料试个两三刀,参数就出来了,不用死记厂家给的参考值。
3. 一定要加润滑,不是为了冷却,是为了减少滚珠和工件的磨损,延长滚压头的寿命,别图省事省那点油钱,滚头磨坏了换一套更贵。
不过话说回来,滚压也不是万能的。对尺寸精度要求达到IT2级以上的极端高精度零件,还是得留研磨余量,别听卖工具的吹得什么都能做,自己心里得有数。
现在新能源汽车的传动轴、动力电池的定位销、液压行业的阀体和活塞杆,几乎都在用滚压替代传统磨削抛光,效率提上去,成本降下来,质量还更好,这两年国产滚压工具的精度也赶上来了,不比进口的差,价格便宜一半都多,真的可以拿个废料试试,说不定就能解决你卡了很久的精度问题。