旋压:被低估的高端制造隐形工艺
💡很多人对金属成型的认知还停留在冲压、锻造、铸造,根本没听过旋压这俩字。
说出来你可能不信,小到你家不锈钢水壶的壶底,大到长征五号火箭的整流罩鼻锥,潜艇的螺旋桨毂罩,新能源汽车的电机外壳,全都是旋压做出来的。
这门工艺藏在产业链深处,少有人提,却是高端制造离不开的核心基本功。
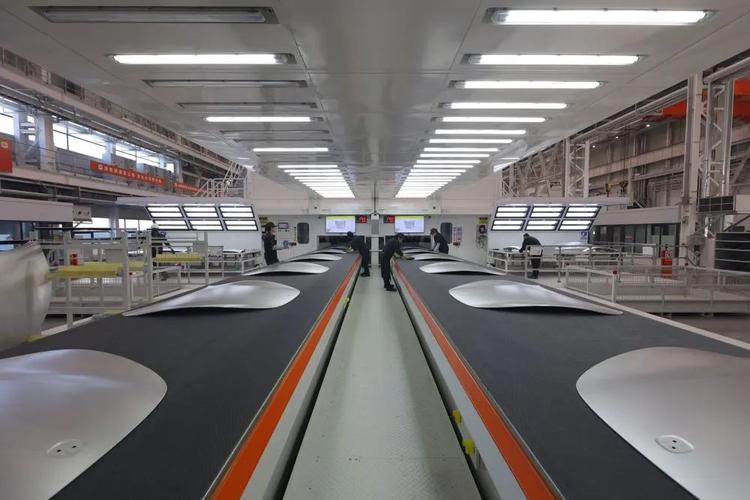
 工业数控旋压机加工铝合金工件现场
问:旋压只能做圆形的回转件?异形件做不了对吧?
答:早十年前这话没错,传统普通旋压确实只能做规则回转体。现在跟着数控技术走,多轮联动的三维旋压已经成熟了,只要是曲面类构件,不管规则不规则,都能做。现在国内不少厂已经在用旋压批量生产新能源汽车的异形电池包外壳,精度和效率都够。
问:那旋压和现在火得不行的金属3D打印比,哪个更适合做轻量化零件?
答:完全看场景。小批量打样、做特殊结构的科研样件,3D打印快。但只要是批量生产,尤其是对强度、可靠性要求高的中大型零件,旋压赢麻了。效率是3D打印的几十上百倍,成本不到十分之一,成品力学性能还甩3D打印零件一大截。现在航天领域的大部分承力轻量化回转件,首选还是旋压,没人会用3D打印批量做。
旋压加工完成的航空航天铝合金整流罩构件
国内旋压行业的现状:藏在水下的坑和即将爆发的机会
说实话,现在国内旋压行业的两极分化挺严重的。低端旋压卷得要死,做个路灯罩、不锈钢水壶这种民用产品,利润压到几毛钱一件,全靠走量。高端旋压缺口大得很,能做航天级、汽车级高精度旋压件的厂,一只手数得过来。
很多人觉得不就是买台旋压机就能干活?哪有这么简单。旋压的核心根本不是设备,是工艺参数的积累。不同材料、不同厚度、不同结构的工件,转速、进给量、旋压道次、热处理时机全不一样,没有现成的标准答案,全靠老师傅一点点试错攒出来的经验。
比如说旋压强度很高的7系航空铝合金,进给速度快0.1毫米每转,工件直接裂给你看,慢了0.1毫米,表面就起皱报废,没有三五年实际调机经验,根本出不来合格的产品。❗这也是很多新入场的厂容易踩的大坑,花大几百万买了设备,最后做不出合格的高端件,只能去抢低端活。
不过话说回来,机会确实摆在这。最近这五年,航天产业爆发,新能源汽车放量,对高端旋压件的需求每年涨20%以上,很多原来做冲压、锻造的厂子都开始往高端旋压转。而且现在国内的数控旋压机厂商也起来了,原来买一台进口大旋压机要几千万,现在国产的不到一半价格就能拿下,门槛降了不少。
真的,现在一提高端制造,所有人都盯着芯片、光刻机,这种藏在产业链深处的基础工艺,反而没人关注。可没有这些工艺托底,就算设计出再好的产品,也造不出来。旋压这门隐形的功夫,早该被更多人看见了。
什么是旋压?别翻课本那套干巴巴的定义
说直白点,就是把金属坯料固定在成型模具上,带着整个模具高速旋转,再用旋轮给坯料持续施加压力,一点点把坯料挤贴到模具表面,最终压出你想要的形状。 和我们熟悉的冲压比,冲压是靠冲裁切断材料,旋压是靠挤压让材料发生塑性流动,不会产生大量边角料,材料利用率能到80%以上,比冲压省出差不多三分之一的成本。 更关键的是,经过旋压挤压的金属晶粒会沿着工件轮廓方向重新排列,成品强度、抗疲劳性比同材料冲压件高20%-40%,尤其是薄壁回转件,旋压出来的整体件没有焊缝,安全性提升不止一个档次。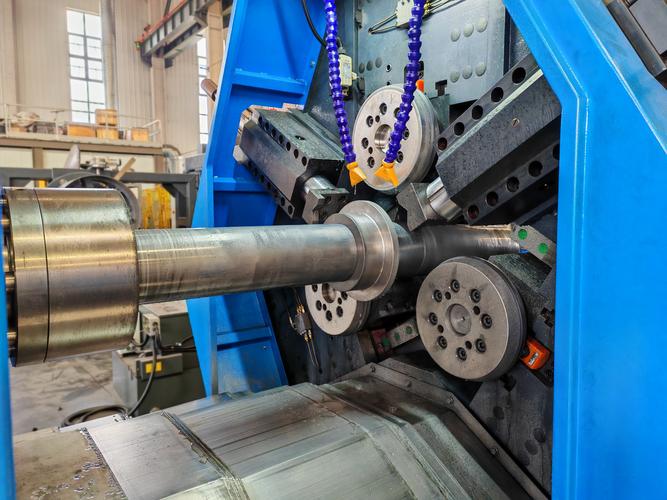 工业数控旋压机加工铝合金工件现场
问:旋压只能做圆形的回转件?异形件做不了对吧?
答:早十年前这话没错,传统普通旋压确实只能做规则回转体。现在跟着数控技术走,多轮联动的三维旋压已经成熟了,只要是曲面类构件,不管规则不规则,都能做。现在国内不少厂已经在用旋压批量生产新能源汽车的异形电池包外壳,精度和效率都够。
问:那旋压和现在火得不行的金属3D打印比,哪个更适合做轻量化零件?
答:完全看场景。小批量打样、做特殊结构的科研样件,3D打印快。但只要是批量生产,尤其是对强度、可靠性要求高的中大型零件,旋压赢麻了。效率是3D打印的几十上百倍,成本不到十分之一,成品力学性能还甩3D打印零件一大截。现在航天领域的大部分承力轻量化回转件,首选还是旋压,没人会用3D打印批量做。
当代旋压的核心应用:哪些高端领域离不了它?
✅航天航空领域 大尺寸整体旋压构件是航天弹箭、卫星容器的核心成型工艺。整流罩鼻锥、燃料储罐、发动机壳体,全都是整体旋压一次成型,没有焊缝,能扛住发射时候的巨大振动和高温,还能最大限度减重,每轻一公斤,发射成本就能省好几万。去年我去参观国内一家头部旋压厂,他们已经能做直径五米以上的大规格整体旋压构件,完全供应国内航天项目,不用再进口了。 ✅新能源汽车领域 现在新能源汽车拼减重,拼续航,旋压刚好踩在了需求点上。铝合金电机壳、传动轴防护罩、排气尾喉,甚至底盘的部分结构件,用旋压一次成型,不用焊接,减重能到20%以上,还能提升动平衡,降低行驶噪音。不少新势力车企的新一代平台,已经把原来焊接的部件换成了旋压整体件,效果好得很。 ✅医疗领域 你敢信?人工关节的钛合金髋臼杯,大部分都是旋压做的。旋压能做到丝级精度,表面粗糙度低,成型后的微孔结构刚好适合骨组织长入,比其他工艺做出来的适配性更好,排异概率更低。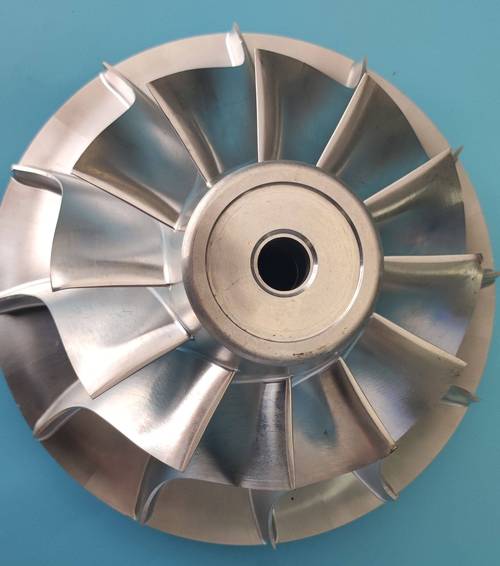 旋压加工完成的航空航天铝合金整流罩构件
国内旋压行业的现状:藏在水下的坑和即将爆发的机会
 国内旋压行业的现状:藏在水下的坑和即将爆发的机会
说实话,现在国内旋压行业的两极分化挺严重的。低端旋压卷得要死,做个路灯罩、不锈钢水壶这种民用产品,利润压到几毛钱一件,全靠走量。高端旋压缺口大得很,能做航天级、汽车级高精度旋压件的厂,一只手数得过来。
很多人觉得不就是买台旋压机就能干活?哪有这么简单。旋压的核心根本不是设备,是工艺参数的积累。不同材料、不同厚度、不同结构的工件,转速、进给量、旋压道次、热处理时机全不一样,没有现成的标准答案,全靠老师傅一点点试错攒出来的经验。
比如说旋压强度很高的7系航空铝合金,进给速度快0.1毫米每转,工件直接裂给你看,慢了0.1毫米,表面就起皱报废,没有三五年实际调机经验,根本出不来合格的产品。❗这也是很多新入场的厂容易踩的大坑,花大几百万买了设备,最后做不出合格的高端件,只能去抢低端活。
不过话说回来,机会确实摆在这。最近这五年,航天产业爆发,新能源汽车放量,对高端旋压件的需求每年涨20%以上,很多原来做冲压、锻造的厂子都开始往高端旋压转。而且现在国内的数控旋压机厂商也起来了,原来买一台进口大旋压机要几千万,现在国产的不到一半价格就能拿下,门槛降了不少。
真的,现在一提高端制造,所有人都盯着芯片、光刻机,这种藏在产业链深处的基础工艺,反而没人关注。可没有这些工艺托底,就算设计出再好的产品,也造不出来。旋压这门隐形的功夫,早该被更多人看见了。