钣金拉深:被很多新人低估的冲压核心工艺
很多刚进冲压行业的新人,一上来总觉得落料、冲孔才是基础活,拉深不就是把平板压成空心壳?
错了。拉深才是冲压工艺里真真正正吃经验、卡良品率的核心门槛。我见过干了十二年的老师傅,改三次拉深筋还搞不定起皱问题,最后把毛坯直径改了两毫米才搞定,这事说出去你敢信?
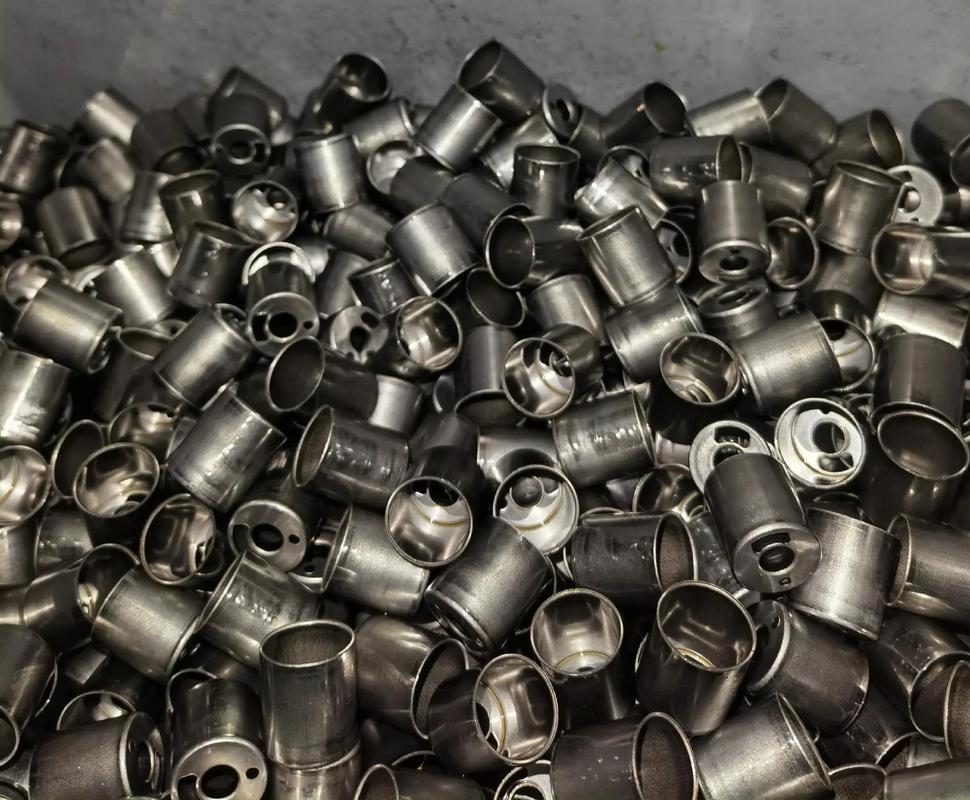
 冲压车间不锈钢保温杯杯身拉深成品
问:拉深和折弯都是变形工艺,为啥很多刚入行的分不清楚?
答:太好区分了。折弯是改变平板的角度,折完还是敞口构件,厚度基本不变化。拉深是直接把平板闭合成带底的空腔,不管你是圆的方的还是异形的,只要是封闭空心件,十有八九是拉深出来的。再说了,折弯哪有那么容易出废品?拉深试模阶段,废个十几片毛坯都是常事。
汽车覆盖件拉深模具拉深筋实物图
问:现在很多厂都不用涂拉深油了吗?我看不少板材进厂就带油。
答:拉深油的核心作用是润滑,降低毛坯和模具之间的摩擦阻力,减少拉裂概率,还能保护模具表面不被刮伤,这个需求永远存在。现在进厂就带油的是预涂油拉深专用板材,省了现场涂油的工序,效率更高,还能避免涂油不均匀的问题,这两年批量生产用的越来越多,不是说不需要拉深油了,只是工序提前了而已。
不过话说回来,小批量打样的时候,偶尔干拉也能出活,但对模具损伤大,能别这么干就别这么干。
近年拉深工艺的新实践,老经验也要接新东西
放在十年前,拉深试模全靠老师傅经验堆,改一次模少则一两天,多则一礼拜,光改模费就能花出去十几万。
现在不一样了。大部分有点规模的冲压厂,做复杂拉深件之前都会先跑CAE仿真,提前模拟变形过程,把起皱拉裂的风险提前排除,试模次数能少一半都不止。我上个月去佛山一家做新能源电池壳的工厂,人家做8mm厚铝合金壳体拉深,仿真跑完参数,试模一次就合格了,省了快十万的改模成本。
还有热拉深技术,之前做高强度钢的拉深件,强度太高延伸率不够,一拉就裂,根本做不了大尺寸空心件。现在把板材加热到合适温度再拉深,材料强度降下来,延伸率提上去,很多之前做不了的产品现在都能量产,刚好赶上这两年新能源汽车轻量化的风口,用的越来越多。
伺服压机拉深也是近几年普及的新技术,伺服压机可以灵活控制滑块的拉深速度,变形过程中可以减速、停留,精准控制进料速度,复杂异形件的合格率比普通曲柄压机高好几个百分点,现在做高端汽车覆盖件的厂基本都换了。
当然,新工具再好也代替不了现场经验。我见过不少年轻工程师,仿真跑出来完美,到现场一拉全是问题,为啥?仿真用的是理想材料参数,实际生产里,板材的硬度公差、模具的磨损偏差、甚至车间温度的变化,都会影响拉深的结果,这些变量,目前仿真还没法100%模拟。
说白了,拉深这个活,核心就是让材料均匀变形,不让材料堆起皱,也不让材料拉太狠断了。搞懂这个核心,再结合新工具,多试几次,自然就通了。
什么是拉深?别翻教科书那套没用的
教科书说拉深是利用模具将平板毛坯变成开口空心件的冲压工艺,全是正确的废话。 实际生产里,小到一块钱一个的易拉罐罐身,大到新车的车门内板、动力电池的外壳,全是拉深做出来的。按变形分有变薄拉深、不变薄拉深,按模具装法有正拉深、反拉深,说法一大堆,核心矛盾永远就两个:起皱和拉裂。所有老师傅攒了一辈子的经验,全是在跟这两个问题死磕。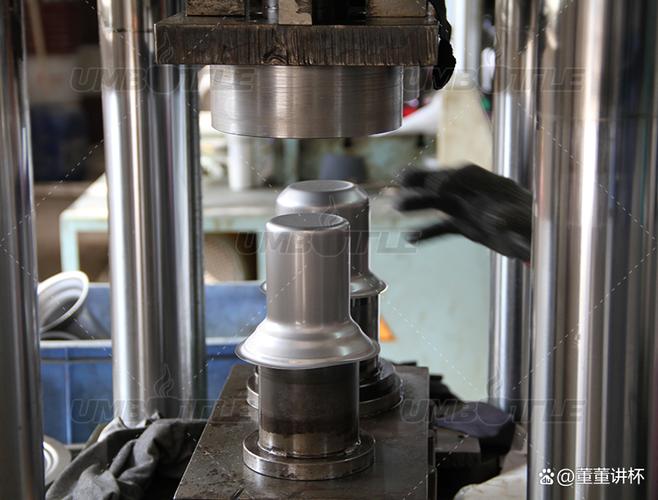 冲压车间不锈钢保温杯杯身拉深成品
问:拉深和折弯都是变形工艺,为啥很多刚入行的分不清楚?
答:太好区分了。折弯是改变平板的角度,折完还是敞口构件,厚度基本不变化。拉深是直接把平板闭合成带底的空腔,不管你是圆的方的还是异形的,只要是封闭空心件,十有八九是拉深出来的。再说了,折弯哪有那么容易出废品?拉深试模阶段,废个十几片毛坯都是常事。
拉深工艺里,书本没写的现场经验
说实话,书本上拉深系数算出来的参数,到现场十个有七个要调。 为什么?材料的公差你算不到啊。同样是1mm厚的SPCC冷轧板,大厂的延伸率能到38%,小钢厂的可能只有32%,差六个百分点,拉深出来的效果天差地别。 压边力的控制,这更是手艺活。❗压边力小了,边缘进料太快,材料堆在一起直接起皱,整批废掉。压边力大了,进料拉不动,直筒件的底部转角直接拉裂,一拉一个裂,连试三次你心态都崩。 💡给新手试模提个醒:压边力永远从低往高调,别上来就拉满,少废很多料。 说到拉深筋,现在做复杂的汽车覆盖件,几乎没有不用拉深筋的。不同位置的进料速度不一样,拐角处进料快了起皱,慢了拉裂,拉深筋的槽宽、深度差一毫米,成品的状态就不对。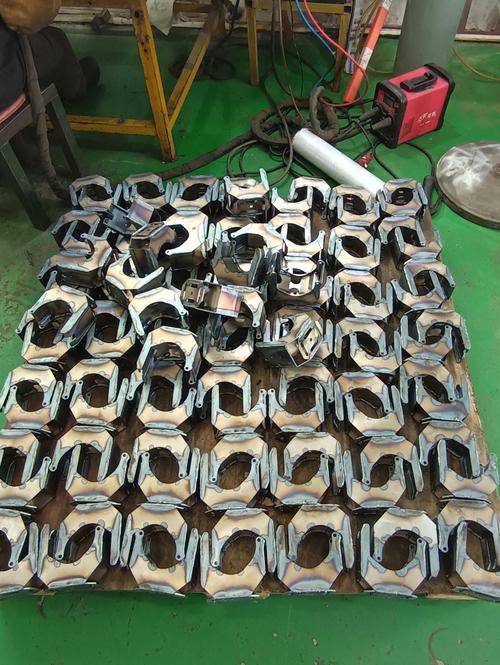 汽车覆盖件拉深模具拉深筋实物图
问:现在很多厂都不用涂拉深油了吗?我看不少板材进厂就带油。
答:拉深油的核心作用是润滑,降低毛坯和模具之间的摩擦阻力,减少拉裂概率,还能保护模具表面不被刮伤,这个需求永远存在。现在进厂就带油的是预涂油拉深专用板材,省了现场涂油的工序,效率更高,还能避免涂油不均匀的问题,这两年批量生产用的越来越多,不是说不需要拉深油了,只是工序提前了而已。
不过话说回来,小批量打样的时候,偶尔干拉也能出活,但对模具损伤大,能别这么干就别这么干。
近年拉深工艺的新实践,老经验也要接新东西
 近年拉深工艺的新实践,老经验也要接新东西
放在十年前,拉深试模全靠老师傅经验堆,改一次模少则一两天,多则一礼拜,光改模费就能花出去十几万。
现在不一样了。大部分有点规模的冲压厂,做复杂拉深件之前都会先跑CAE仿真,提前模拟变形过程,把起皱拉裂的风险提前排除,试模次数能少一半都不止。我上个月去佛山一家做新能源电池壳的工厂,人家做8mm厚铝合金壳体拉深,仿真跑完参数,试模一次就合格了,省了快十万的改模成本。
还有热拉深技术,之前做高强度钢的拉深件,强度太高延伸率不够,一拉就裂,根本做不了大尺寸空心件。现在把板材加热到合适温度再拉深,材料强度降下来,延伸率提上去,很多之前做不了的产品现在都能量产,刚好赶上这两年新能源汽车轻量化的风口,用的越来越多。
伺服压机拉深也是近几年普及的新技术,伺服压机可以灵活控制滑块的拉深速度,变形过程中可以减速、停留,精准控制进料速度,复杂异形件的合格率比普通曲柄压机高好几个百分点,现在做高端汽车覆盖件的厂基本都换了。
当然,新工具再好也代替不了现场经验。我见过不少年轻工程师,仿真跑出来完美,到现场一拉全是问题,为啥?仿真用的是理想材料参数,实际生产里,板材的硬度公差、模具的磨损偏差、甚至车间温度的变化,都会影响拉深的结果,这些变量,目前仿真还没法100%模拟。
说白了,拉深这个活,核心就是让材料均匀变形,不让材料堆起皱,也不让材料拉太狠断了。搞懂这个核心,再结合新工具,多试几次,自然就通了。