钣金折弯:被很多加工新手忽略的核心细节
干了十几年钣金加工,见过太多离谱的事儿。下料切得精准,焊接缝光滑,最后折错角度、回弹差半度,整批工件直接报废。
白瞎了前面所有功夫。
 数控折弯机加工新能源汽车钣金工件
💡 哪怕是同一种材料,不同批次的硬度偏差都能导致角度差快1度,没点经验积累根本调不对。
问:为什么我同一个参数折同一种板,第一刀和第十刀角度差了快1度?
答:这是典型的模具发热问题啊!加工高硬度板材,连续折个七八件,下模槽就会因为挤压摩擦升温,模具表面硬度微降,板材回弹量直接就变了。老师傅的常规操作是加工5件就抽一件测角度,批量大的话会给模具加装内置冷却油管,这个细节百分之八十的小厂都直接省了,最后精度不对找半天找不到原因。
钣金折弯错误顺序导致工件无法加工示意图
问:现在自动化折弯这么火,小厂有没有必要跟风换设备?
答:完全看你接的什么活。要是你常年做几十上百件的批量订单,精度要求又高,那必须上带自动换模、角度自动补偿的数控折弯机,干出来的活比老师傅开一天还准,还能省人工。要是你接的大多是散单、打样,一个月几十种不同的活,那留两个熟手老师傅比啥都强,我见过不少小厂砸几百万上自动化生产线,最后月利用率不到30%,贷款都还不起,何苦呢。
2024年折弯加工的主流新实践
这两年行业变化真的快,好多老经验都被新技术更新了。
第一个就是在线角度检测,现在新款中端数控折弯机都能加这个配置,折第一刀的时候传感器直接扫出实际角度,系统自动调整后挡料和压力,不用人工反复试刀调参数,新手上来都能折出合格的活,省好多试料钱。
第二个是伺服折弯机全面替代老液压机,原来老液压机压力控制精度差,节能还不行,现在伺服的压力精度能控到1%以内,待机的时候还不费电,算下来一年省的电费都能抵回差价,太香了。
第三个就是下料折弯全链路联动,现在很多工厂用的MES系统直接把激光切割的展开数据、折弯参数同步到折弯机,不用人工再输一遍尺寸,输错尺寸折坏活的事儿,基本绝迹了。
说实话,干钣金这行,赚的就是细节钱。很多人抱怨单价低赚不到钱,其实一算,一年光折弯报废、返工的钱,都占了利润快三成。把折弯这点事摸透,少踩坑,多控精度,哪怕你报价比别家高五个点,客户照样愿意给你活干。
对吧?
为什么说折弯是钣金加工的隐形门槛
很多外行人觉得,折弯不就是把钢板按划线压出角度吗?卖设备的都说一键操作,傻子都能干。真上车开两把就知道,水太深。 现在新能源汽车的结构件、医疗设备的外壳,公差要求已经干到±0.1度,稍微差一点,后续组装就卡壳。上游材料还在变,铝镁合金、高强度低碳钢、甚至碳纤维复合板,不同材料的回弹量天差地别,根本没有万能参数。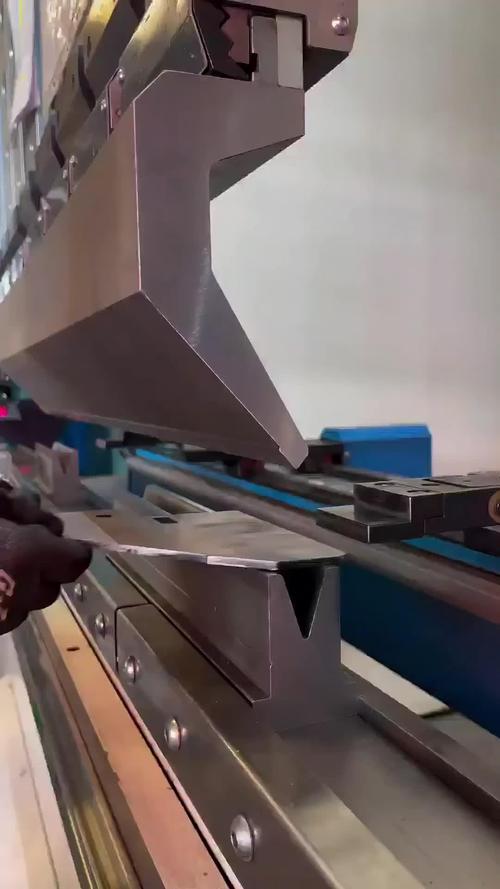 数控折弯机加工新能源汽车钣金工件
💡 哪怕是同一种材料,不同批次的硬度偏差都能导致角度差快1度,没点经验积累根本调不对。
问:为什么我同一个参数折同一种板,第一刀和第十刀角度差了快1度?
答:这是典型的模具发热问题啊!加工高硬度板材,连续折个七八件,下模槽就会因为挤压摩擦升温,模具表面硬度微降,板材回弹量直接就变了。老师傅的常规操作是加工5件就抽一件测角度,批量大的话会给模具加装内置冷却油管,这个细节百分之八十的小厂都直接省了,最后精度不对找半天找不到原因。
新手折弯最容易踩的三个致命坑
❗ 坑一:死背K因子,不会灵活调整 好多新手刚学钣金展开,把网上的K因子表背得滚瓜烂熟,算完展开直接下料,做出来的盒子偏偏盖不上。问题出在哪?K因子本来就跟折弯槽宽、折弯压力绑定,1mm冷轧板用8mm槽和12mm槽折,展开尺寸差个0.3mm太正常了,差这点尺寸,盒子四边合不上太常见。 ❗ 坑二:折弯顺序错,最后刀都塞不进去 我刚入行第一年就踩过这个坑,当时做一个200mm见方的接水盒,上来先把两个长边折完,轮到折短边的时候,折弯机的刀根本伸不进去,好好一块板直接废了,赔了快三千块材料费,肉疼了大半个月。现在想起来,还是得先折短边、再折长边,遇到复杂结构,提前拿废纸折个模型试一遍,比啥都强。 ❗ 坑三:忽略应力变形,放半天自己翘了 特别是薄铜板、大尺寸铝单板,折完当时量角度对的,放半天拿出来,整个板翘得像小船。现在光伏支架的铝构件要求平面度0.5mm/m,折完必须去应力,要么进时效炉躺几个小时,要么用滚压矫平走一道,一步都省不了。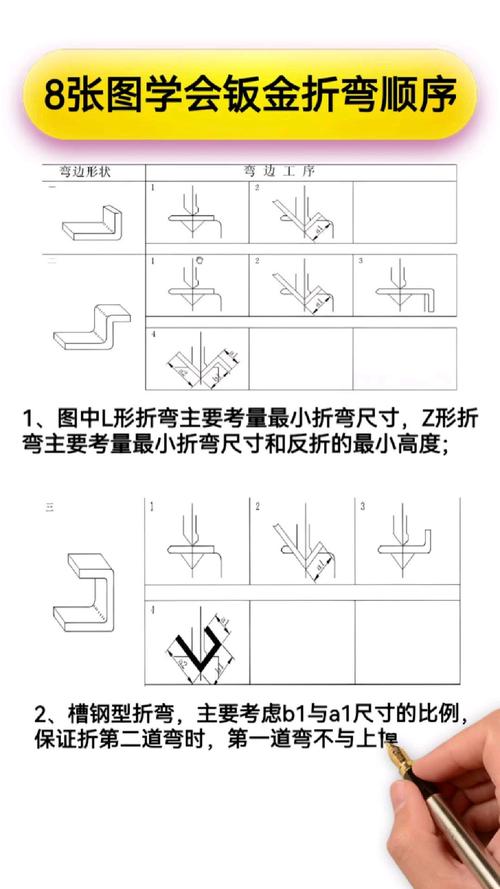 钣金折弯错误顺序导致工件无法加工示意图
问:现在自动化折弯这么火,小厂有没有必要跟风换设备?
答:完全看你接的什么活。要是你常年做几十上百件的批量订单,精度要求又高,那必须上带自动换模、角度自动补偿的数控折弯机,干出来的活比老师傅开一天还准,还能省人工。要是你接的大多是散单、打样,一个月几十种不同的活,那留两个熟手老师傅比啥都强,我见过不少小厂砸几百万上自动化生产线,最后月利用率不到30%,贷款都还不起,何苦呢。
2024年折弯加工的主流新实践
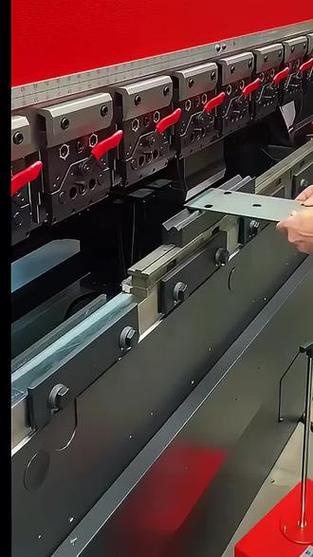 2024年折弯加工的主流新实践
这两年行业变化真的快,好多老经验都被新技术更新了。
第一个就是在线角度检测,现在新款中端数控折弯机都能加这个配置,折第一刀的时候传感器直接扫出实际角度,系统自动调整后挡料和压力,不用人工反复试刀调参数,新手上来都能折出合格的活,省好多试料钱。
第二个是伺服折弯机全面替代老液压机,原来老液压机压力控制精度差,节能还不行,现在伺服的压力精度能控到1%以内,待机的时候还不费电,算下来一年省的电费都能抵回差价,太香了。
第三个就是下料折弯全链路联动,现在很多工厂用的MES系统直接把激光切割的展开数据、折弯参数同步到折弯机,不用人工再输一遍尺寸,输错尺寸折坏活的事儿,基本绝迹了。
说实话,干钣金这行,赚的就是细节钱。很多人抱怨单价低赚不到钱,其实一算,一年光折弯报废、返工的钱,都占了利润快三成。把折弯这点事摸透,少踩坑,多控精度,哪怕你报价比别家高五个点,客户照样愿意给你活干。
对吧?