为什么说高精度零件的生死,都卡在表面处理这一步?
别拿表面处理当“面子活”
很多工厂,尤其是做小批量定制的,都把表面处理当成加工的最后一步附赠品,镀镀金喷喷漆,好看就行。
真不是这么回事。
现在工业零件对性能要求越来越卷,尤其是新能源、机器人、医疗这些领域,表面处理直接决定了零件的核心性能,甚至整台设备的寿命。
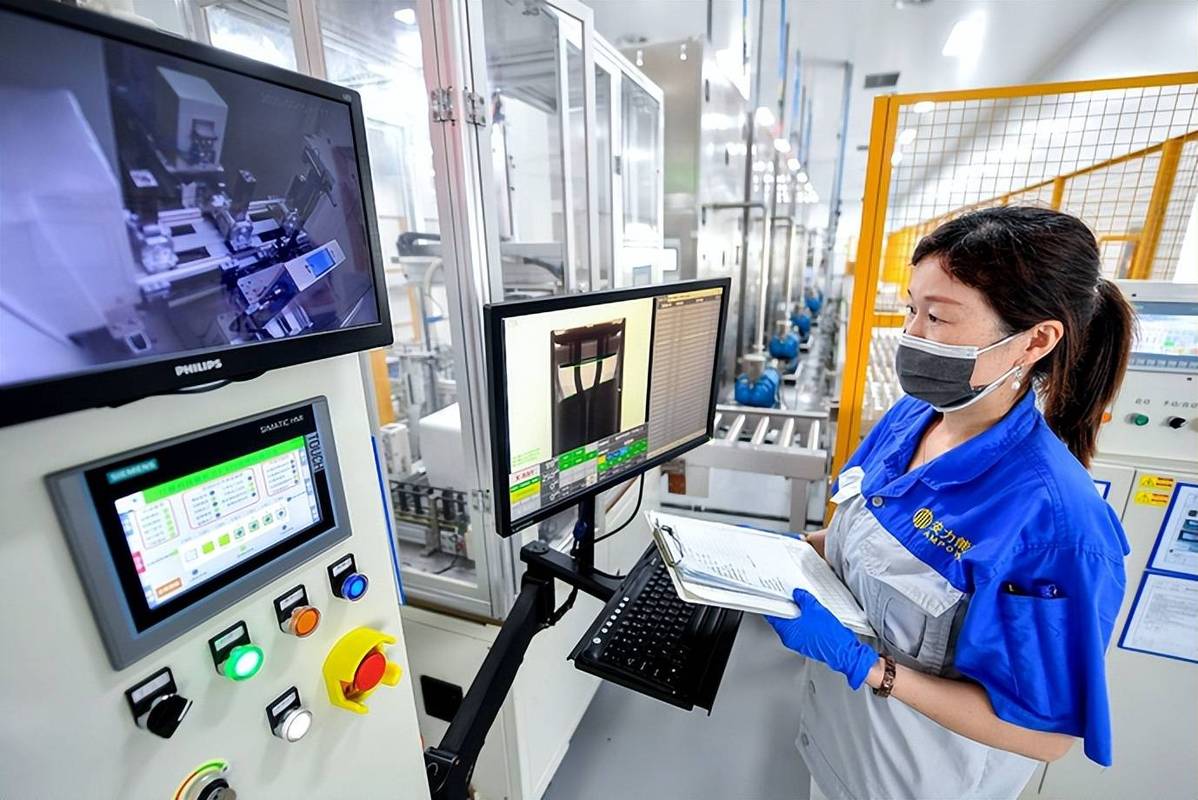
就拿新能源汽车的动力电池结构件来说,电池壳的表面处理,要同时满足绝缘、导热、防腐蚀三个要求,粗糙度差个0.1微米,都可能导致电芯和壳体之间导热不均,长期用下来热失控风险直接上升。
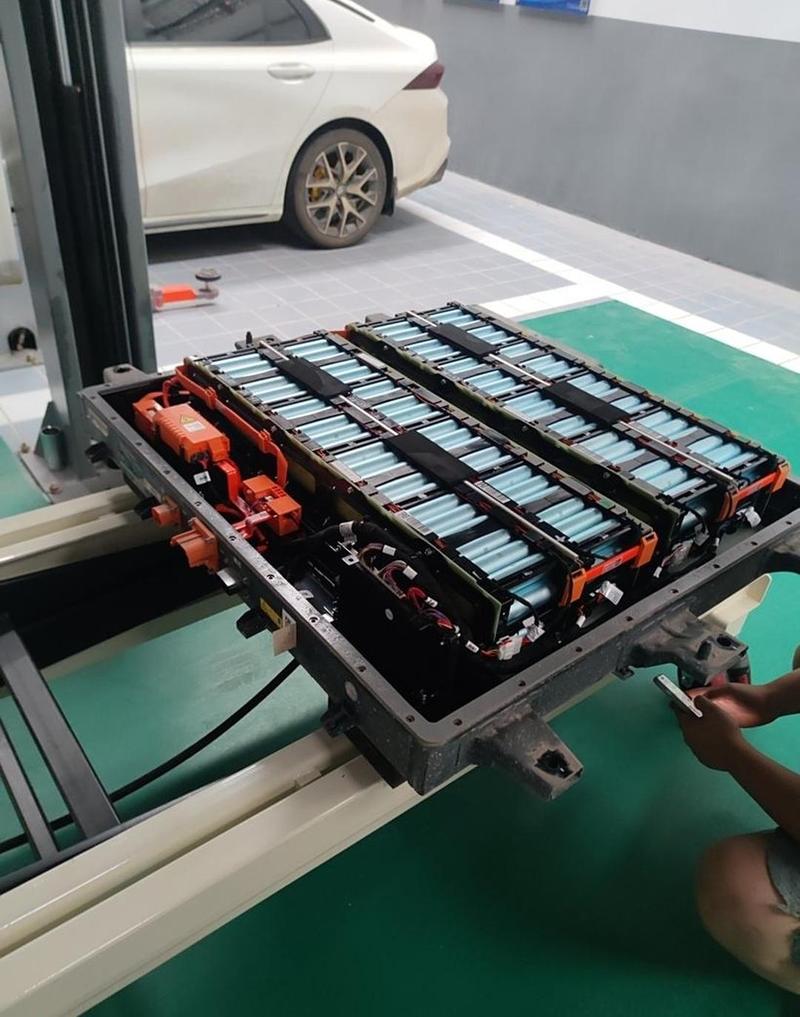 新能源汽车动力电池壳表面处理检测现场
刚好碰到最多人问这个问题,整理成问答给大家说清楚:
问:普通机械加工的零件,是不是只有需要防锈、好看才做表面处理?
答:大错特错。给你举两个最常见的例子,工业机器人的RV减速器摆轮,表面做渗碳淬硬之后再做超精表面处理,粗糙度降到Ra0.1以下,磨损量直接降低30%,整机寿命直接翻一倍。还有液压系统的阀芯,表面做一层纳米陶瓷涂层的表面处理,不光防卡死耐磨损,还能提升阀芯的响应速度,整个液压系统的效率都能涨5%以上。这些都是直接影响性能的核心工序,哪里是涂涂抹抹的面子活?
2024年工业级表面处理,怎么选不踩坑
说实话,现在工艺更新太快,很多老工程师都记不住这么多新工艺的适用场景。我整理几个现在最常用的,给大家理清楚:
- ✅ 出口五金结构件:优先选无铬达克罗,传统有铬达克罗早就不符合欧盟ROHS最新的2024限制标准了,无铬达克罗的耐盐雾性能不比有铬差,还合规,盐雾过1000小时都是常规操作。
- ✅ 高精度小零件:公差小于0.01mm的,选电镀锌或者镍磷镀,涂层厚度能控制在1-3微米,不会影响最终尺寸精度。
- ✅ 3D打印复杂零件:现在金属3D打印越来越多,做完之后表面粘粉、粗糙度高,直接用电浆抛光做表面处理,复杂内腔也能抛到,不用人工打磨,效率高好几倍,这是最近两年国内才普及开的新工艺,很多大厂都在用了。
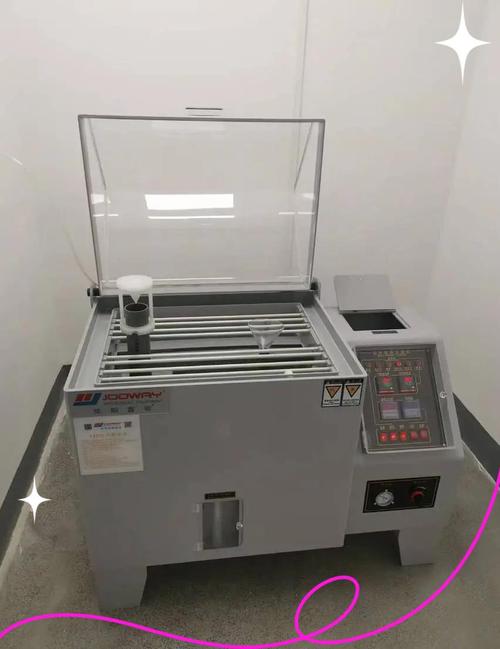 工业零件表面处理盐雾测试实验台
再答一个大家问得最多的实际问题:
问:小批量定制零件找表面处理供应商,怎么快速避坑?
答:我给你三个硬标准,照着挑就行。第一,先看环评资质,没有资质的小作坊再便宜也别碰,现在环保查得严,你的货放在他厂里说扣就扣,耽误交货期亏的是你。第二,一定要先做样件测试,别直接上大货,哪怕对方说一百遍没问题,你也要拿样件测尺寸、测盐雾、测粗糙度,没问题再干。第三,问清楚前处理工序,很多小作坊为了省成本,除油除锈走个过场,涂层做完三个月就掉,你问他有没有碱洗酸洗喷砂的完整前处理线,一问就清楚。
做表面处理最容易忽略的细节
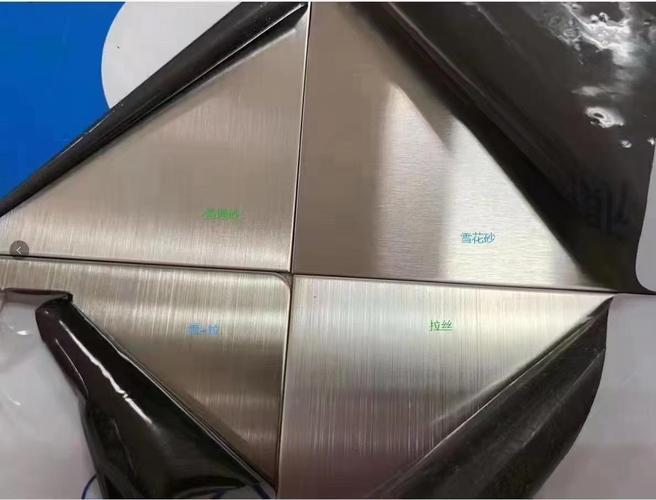 做表面处理最容易忽略的细节
见过的坑太多了,说两个最容易踩的,给大家提个醒:
❗ 第一个,螺纹零件的涂层厚度。很多人不知道,做表面处理一定会增加零件的尺寸,外螺纹镀层厚了,拧不进去,内螺纹厚了,螺栓插不进去,整批废掉的我见了不下十次。高精度螺纹,要么做之前把尺寸留好镀层的余量,要么做完之后再滚一次牙,别嫌麻烦。
❗ 第二个,焊接件的表面处理前处理。焊接件焊完之后有焊渣、焊斑,还有氧化层,不打磨干净直接做表面处理,做完之后那块肯定会掉涂层,用不了半年就锈了。我上次碰到一个做工程货架的客户,省了几十万打磨的钱,一批货做完半年,焊接部位全锈了,客户直接全部退货,亏了小一百万。
不过话说回来,现在国内的表面处理工艺水平进步真的快,早十年,高端的表面处理全靠进口供应商,现在国内很多厂都能做,精度和性能不比国外差,价格还便宜三分之一,这对我们制造业来说真的是好事。
💡最后再提一句,不管你做什么零件,别把表面处理当最后一步凑数。设计的时候就把表面处理的工艺、厚度、公差要求算进去,找靠谱的供应商,别贪小便宜,不然最后亏的肯定是自己。