工业切割:藏在制造源头的精度与成本革命
很多人觉得,切割不就是把整块材料分成小块吗?谁不会啊?
说实话,我前阵子跑珠三角调研,在东莞一家汽配加工厂,亲眼看到干了三十年的老班长对着新上的激光切割机拍桌子骂街,才明白——工业切割这事儿,水比你想象的深太多。
你做出来的产品精度够不够,成本能不能打,第一关就在切割这里。
 传统火焰切割与现代激光切割工件对比图
后来等离子切割出来,速度提了,精度上去了,挂渣也少了,但是厚板成本还是下不来,面对高反射材料也容易伤枪头。
再到最近十年,光纤激光切割直接霸占了中小厚度板材的大半市场,现在国产设备精度已经能稳定控制在0.05mm以内,切完直接能用,后续工序几乎不用处理。
再往后,水刀、飞秒激光、超声切割,针对不同材料的细分方案越来越多,早就不是一把枪走天下的年代了。
问:我开了一家10人规模的小五金加工厂,主要切1-20mm的碳钢板,预算100万以内,选哪种切割设备性价比最高?
答:闭眼选国产光纤激光切割机就行。现在3000W功率的机型落地也就五六十万,切1-20mm碳钢板的速度比等离子快3倍,精度能稳定在0.1mm以内,满足绝大多数小五金加工需求完全没问题。别听销售瞎忽悠买万瓦级的大机器,你日常用不上,耗电多还占厂房场地,平白多出不少隐形成本。
碳纤维复合材料飞秒切割与锯切成品对比图
问:我要切厚度超过50mm的合金钢,为什么很多销售都不推荐我用激光,反而推等离子或者火焰?
答:核心就是成本问题啊。你切50mm厚的合金钢,得十几万瓦功率的激光机才hold住,那设备价格够买三台高性能等离子切割机了,切割速度还没等离子快,综合加工成本高出一倍都不止。除非你对精度要求高到离谱,要做到0.1mm以内的公差,否则真没必要追激光,够用就行,挣钱才是第一位的对吧?
还有人切铜铝这些高反射材料,贪便宜买普通光纤机,切不了两次就把激光器打坏了,修一下十几万没了,这种坑我见得太多了。要是常切高反射材料,一定要买带防反射保护的机型,多花几万块,省得后面心疼。
2024年工业切割的新趋势,大厂都在偷偷降本
现在的切割早就不是切完拉倒了,新玩法多的是。
第一个就是AI自动排版,我上个月在佛山一家钣金厂看,之前老排版工排一张3米*1.5米的钢板,材料利用率大概在84%左右,AI自动排完能冲到92%以上。别小看这8个点的提升,一个月用100吨钢板的厂子,一年下来能省出大几十万的材料费,这都是纯利润啊💡。
第二个就是在线自动检测,切割完机器自带的视觉系统直接扫一遍,公差不合格直接标记出来,不用人工拿卡尺挨个量,一个检验员能盯三条线,省了多少人工成本❗。
第三个就是动力电池领域的极片切割,现在主流都换成紫外飞秒切割了,切口无毛刺,不损伤极片表面的涂层,做出来的电池循环寿命能提10%以上,现在头部电池厂的新线基本都换了这套工艺✅。
不过话说回来,我一直觉得,选切割方案,千万不要盲目追高端。你做工地的钢结构支架,没必要花几百万买飞秒切割机,火焰切割就能满足要求,成本低速度快。你做航天航空的精密部件,那该上高端设备就得砸钱,差一丝精度都出不了货。
现在国产切割设备的进步真的很大,不管是激光还是等离子,稳定性精度都不比进口差,价格便宜一半,售后还快,坏了当天就能上门修,进口设备等配件就得等半个月,厂子停半个月,那损失谁扛得起?
很多人觉得切割是制造环节里最不起眼的一道工序,其实错了,切割省一块钱,后续的打磨、焊接、检验就能省一块五,整个产品的竞争力直接上去了,这就是藏在源头的魔力。
从烧红切开到微米公差,切割的底层逻辑早就变了
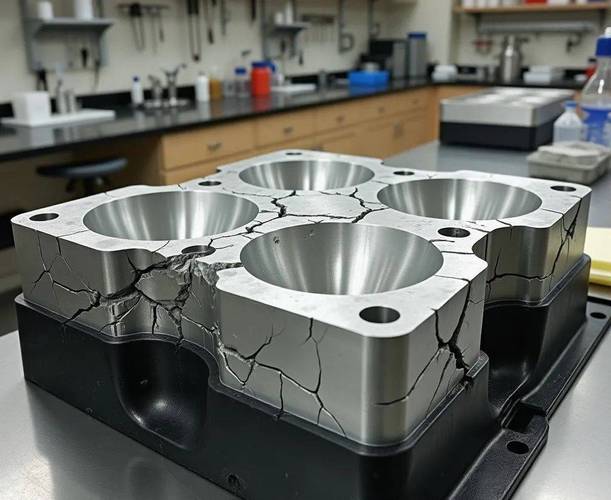
最早的工业切割,就是火焰切割。一把乙炔喷枪,烧透钢板再用高压氧吹掉熔渣,几十公分厚的钢板也能切,对付低端钢结构完全够用。 但切完什么德行?一公分宽的坡口,厚厚的氧化皮粘在上面,后续打磨得花半天功夫,公差能偏出好几个毫米,汽配、电子、航天这些领域根本用不了。 传统火焰切割与现代激光切割工件对比图
后来等离子切割出来,速度提了,精度上去了,挂渣也少了,但是厚板成本还是下不来,面对高反射材料也容易伤枪头。
再到最近十年,光纤激光切割直接霸占了中小厚度板材的大半市场,现在国产设备精度已经能稳定控制在0.05mm以内,切完直接能用,后续工序几乎不用处理。
再往后,水刀、飞秒激光、超声切割,针对不同材料的细分方案越来越多,早就不是一把枪走天下的年代了。
问:我开了一家10人规模的小五金加工厂,主要切1-20mm的碳钢板,预算100万以内,选哪种切割设备性价比最高?
答:闭眼选国产光纤激光切割机就行。现在3000W功率的机型落地也就五六十万,切1-20mm碳钢板的速度比等离子快3倍,精度能稳定在0.1mm以内,满足绝大多数小五金加工需求完全没问题。别听销售瞎忽悠买万瓦级的大机器,你日常用不上,耗电多还占厂房场地,平白多出不少隐形成本。
不同材质的切割选型,90%的新手都会踩坑
我见过太多刚入行的老板,贪便宜买了不对的设备,切割出来的工件要么废了,后续工序天天擦屁股,挣的那点钱全搭进去了。 说实话,切割选型核心就一条:什么材料用什么方法,乱选只会出问题。 比如切钢化玻璃,你拿激光硬切,直接炸给你看,必须用高压水刀冷切割,才不会裂。切航天用的碳纤维复合材料,传统金刚石锯片切完分层起毛,废品率能飙到20%,换飞秒激光切割,热影响区小到几乎看不见,切口整整齐齐,废品率直接降到1%以下。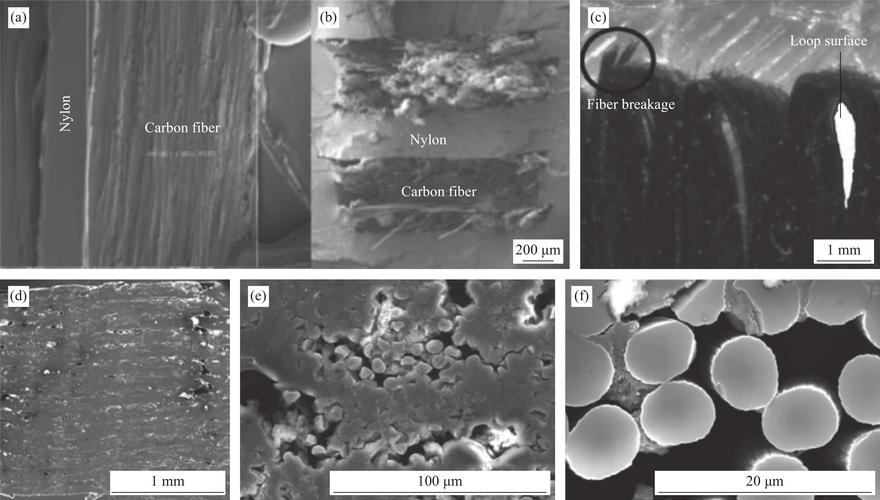 碳纤维复合材料飞秒切割与锯切成品对比图
问:我要切厚度超过50mm的合金钢,为什么很多销售都不推荐我用激光,反而推等离子或者火焰?
答:核心就是成本问题啊。你切50mm厚的合金钢,得十几万瓦功率的激光机才hold住,那设备价格够买三台高性能等离子切割机了,切割速度还没等离子快,综合加工成本高出一倍都不止。除非你对精度要求高到离谱,要做到0.1mm以内的公差,否则真没必要追激光,够用就行,挣钱才是第一位的对吧?
还有人切铜铝这些高反射材料,贪便宜买普通光纤机,切不了两次就把激光器打坏了,修一下十几万没了,这种坑我见得太多了。要是常切高反射材料,一定要买带防反射保护的机型,多花几万块,省得后面心疼。
2024年工业切割的新趋势,大厂都在偷偷降本
 2024年工业切割的新趋势,大厂都在偷偷降本
现在的切割早就不是切完拉倒了,新玩法多的是。
第一个就是AI自动排版,我上个月在佛山一家钣金厂看,之前老排版工排一张3米*1.5米的钢板,材料利用率大概在84%左右,AI自动排完能冲到92%以上。别小看这8个点的提升,一个月用100吨钢板的厂子,一年下来能省出大几十万的材料费,这都是纯利润啊💡。
第二个就是在线自动检测,切割完机器自带的视觉系统直接扫一遍,公差不合格直接标记出来,不用人工拿卡尺挨个量,一个检验员能盯三条线,省了多少人工成本❗。
第三个就是动力电池领域的极片切割,现在主流都换成紫外飞秒切割了,切口无毛刺,不损伤极片表面的涂层,做出来的电池循环寿命能提10%以上,现在头部电池厂的新线基本都换了这套工艺✅。
不过话说回来,我一直觉得,选切割方案,千万不要盲目追高端。你做工地的钢结构支架,没必要花几百万买飞秒切割机,火焰切割就能满足要求,成本低速度快。你做航天航空的精密部件,那该上高端设备就得砸钱,差一丝精度都出不了货。
现在国产切割设备的进步真的很大,不管是激光还是等离子,稳定性精度都不比进口差,价格便宜一半,售后还快,坏了当天就能上门修,进口设备等配件就得等半个月,厂子停半个月,那损失谁扛得起?
很多人觉得切割是制造环节里最不起眼的一道工序,其实错了,切割省一块钱,后续的打磨、焊接、检验就能省一块五,整个产品的竞争力直接上去了,这就是藏在源头的魔力。