焊接:新能源汽车轻量化的核心卡脖子工艺
上周去长三角的一个主机厂焊装车间转了三天,鞋上蹭的焊渣印到现在还没掉。
很早之前我觉得,焊接不就是把两块金属烧熔了粘一起?出大力的活,没什么技术含量。
直到这趟转完才明白,现在整个新能源制造业的半条命,都捏在焊接工艺手里。
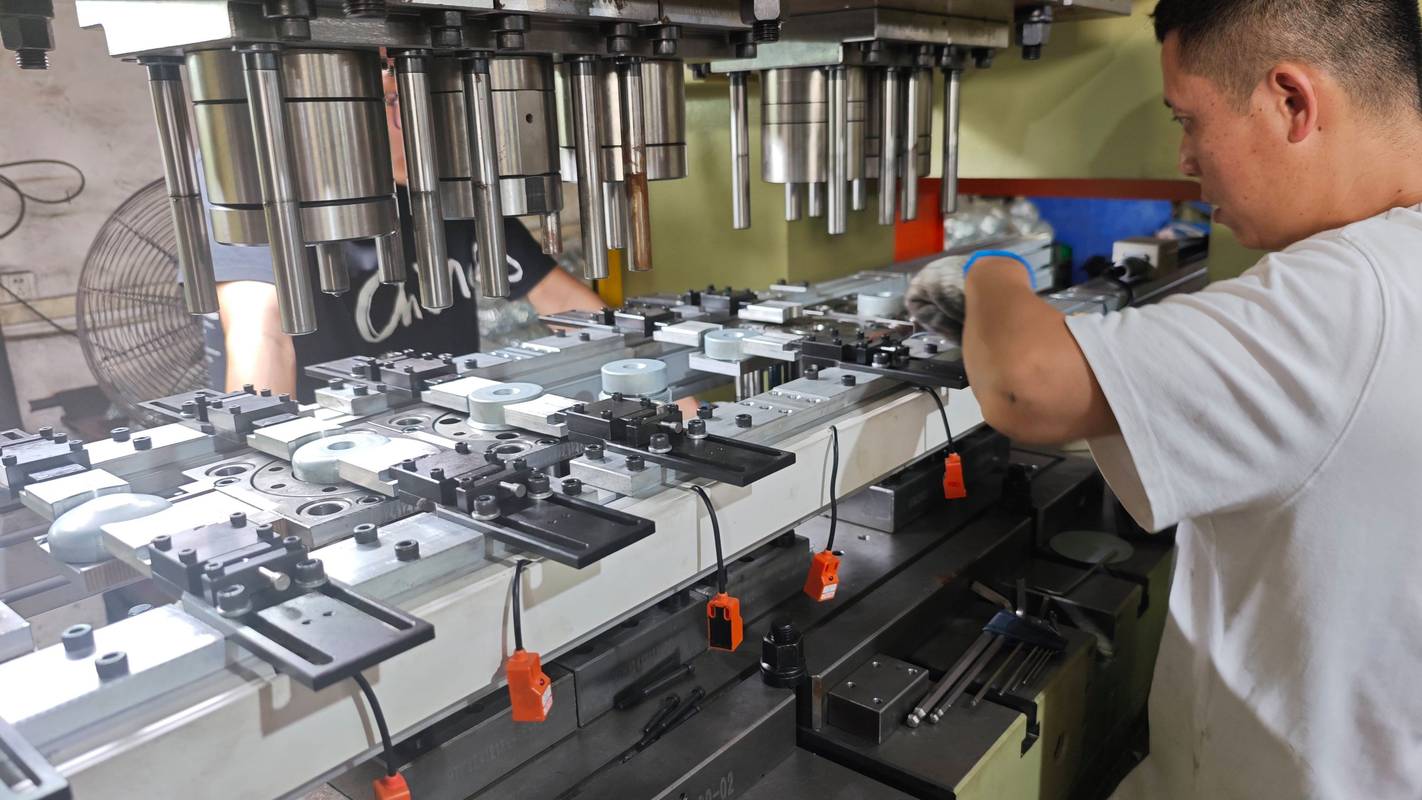
 新能源汽车白车身焊接生产线现场
焊铝,传统熔化焊一烧就出气孔,焊完变形,校正就得大半天,强度还不达标,撞一下直接从焊缝断,谁敢用?
问:现在很多车企宣传页上都写的搅拌摩擦焊,到底比传统焊接好在哪?
答:这么说吧,搅拌摩擦焊属于固态焊接,说白了就是用带轴肩的搅拌头旋转挤入焊缝,靠摩擦热让材料软化塑化,冷却之后直接成型,全程根本没达到熔点。不会有气孔裂纹,变形量只有传统熔化焊的十分之一不到,接头强度大多能超过母材本身,废品率能从传统焊的10%以上压到1%以内。唯一的缺点原来就是设备贵,工装夹具成本高,只有高端豪车才用得起,现在国产设备做起来了,成本降了快一半,十几万的家用车都开始批量用了。
这还只是铝合金焊接,现在电池包的焊接要求更高。整个动力电池的安全性,焊缝就是最后一道防线,漏液、漏气都是大问题,一点差池都出不得。
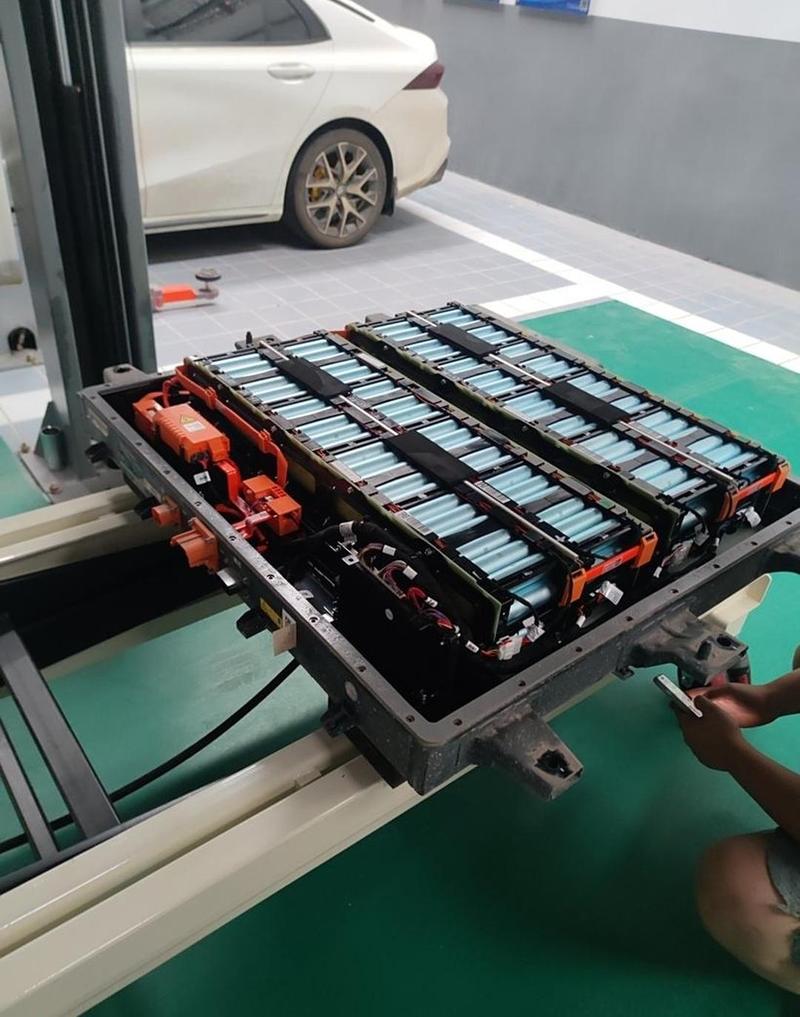
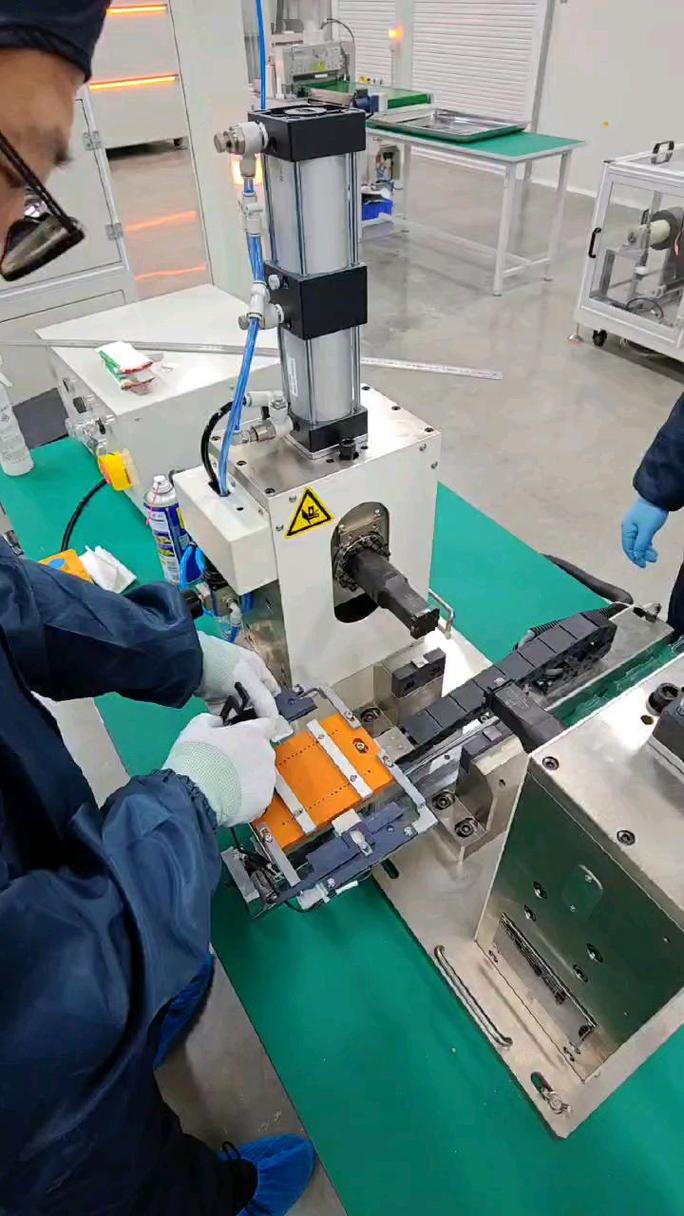
动力电池模组激光焊接成品展示
未来焊接的突破,卡在异质材料连接上
现在整个行业都在盯着异质材料焊接,比如铝和钢,碳纤维和铝,塑料和钢,这些不同熔点不同性质的材料,要焊得牢不变形,真的太难了。之前主流的做法是用铆钉铆接,但是铆接会开孔,应力集中,还增加重量,白瞎了轻量化的效果。
这些年国内的工艺突破真的挺惊喜的!前阵子看中南大学的团队搞的铝钢异种材料激光焊接,加了一层纳米级的活性涂层,直接把接头的疲劳强度提了30%多,已经用到商用车的轻量化车架上了。💡
不过话说回来,焊接这行,不管技术怎么变,核心要求从来没变过:焊缝强度够,变形小,成本低,能量产。很多卖设备的上来就吹我这激光功率多大,自动化程度多高,一问接头的屈服强度、疲劳寿命就支支吾吾,全是炒概念骗钱的。❗
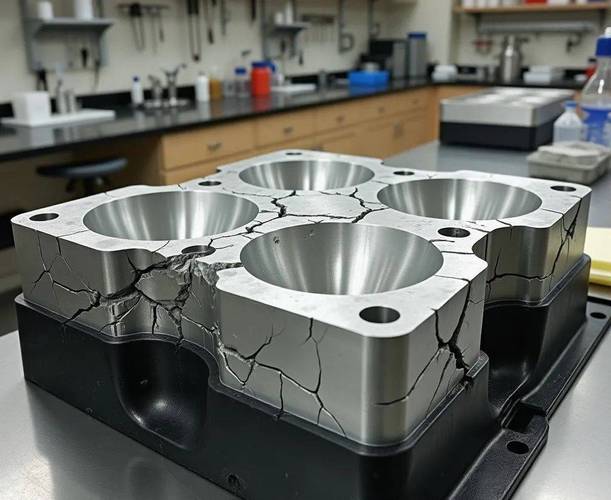
说实话,做工业就是这样,来不得半点虚的,拉一下强度试验机,断的位置不对,说什么都没用。
现在很多年轻人不愿意干焊接,觉得脏累,其实现在的焊接车间,焊烟净化都做得很好,自动化程度又高,早就不是原来人们印象里满脸灰、满身烫疤的样子了。而且好的焊接工艺工程师,现在年薪几十万抢着要,缺口大得很。
下次再逛车展,别光看屏多大续航多少,低头看看车身上的焊缝,那里面藏着整个制造业最硬核的功夫。
新能源轻量化逼得焊接改朝换代
原来传统燃油车的白车身,九成以上都是钢板,用传统的CO2气体保护焊就行,成本低速度快,工人上手也快。现在不一样了,新能源要降车重提续航,一块钢板走天下的时代过去了。铝型材、碳纤维复合材料、高强度钢,一堆不同性质的材料要拼到一起,原来的熔化焊根本搞不定。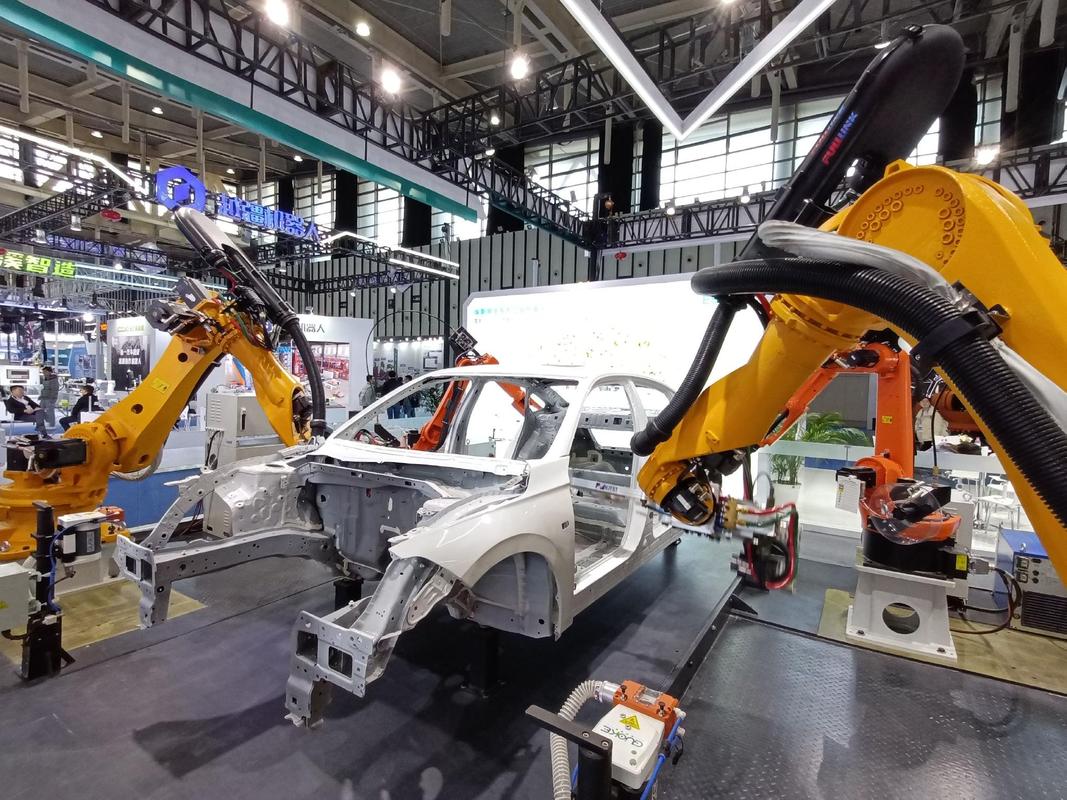 新能源汽车白车身焊接生产线现场
焊铝,传统熔化焊一烧就出气孔,焊完变形,校正就得大半天,强度还不达标,撞一下直接从焊缝断,谁敢用?
问:现在很多车企宣传页上都写的搅拌摩擦焊,到底比传统焊接好在哪?
答:这么说吧,搅拌摩擦焊属于固态焊接,说白了就是用带轴肩的搅拌头旋转挤入焊缝,靠摩擦热让材料软化塑化,冷却之后直接成型,全程根本没达到熔点。不会有气孔裂纹,变形量只有传统熔化焊的十分之一不到,接头强度大多能超过母材本身,废品率能从传统焊的10%以上压到1%以内。唯一的缺点原来就是设备贵,工装夹具成本高,只有高端豪车才用得起,现在国产设备做起来了,成本降了快一半,十几万的家用车都开始批量用了。
这还只是铝合金焊接,现在电池包的焊接要求更高。整个动力电池的安全性,焊缝就是最后一道防线,漏液、漏气都是大问题,一点差池都出不得。
焊接自动化普及,老焊工会不会被淘汰?
说实话,现在去任何一个新的焊装车间,看不到几个蹲在那焊的工人,全是机械臂排一排,二十四小时连轴转,精度比人工高多了。很多人说,老焊工这下没饭吃了。 真不是这么回事。我在车间碰到一个干了28年的老焊工,现在是厂里的技能专家,不用蹲生产线,专门处理异形件、试焊新工艺,机器搞不定的活全找他。上个月一个新车型的门槛梁试焊,换了三种参数机器焊出来都不合格,老焊工上去调了一下焊枪角度,改了两个电流参数,直接合格了。 问:现在都在说焊接数字化管理,到底是厂商吹的概念还是真能解决问题? 答:当然是真有用,不是噱头。我在那个车间看了,每一道焊缝的焊接参数,电流、电压、焊接速度、焊枪角度,全部实时存在云端,哪一个环节出了问题,一查就能查到是谁的问题、哪个参数不对。之前传统焊接,全靠工人手感,出了问题根本找不到原因,只能整批返工,现在有了数字化,不良品率直接降了快8个点,成本省老鼻子了。而且现在车企的安全件,要求全流程溯源,没有焊接数据,主机厂根本不收你的货。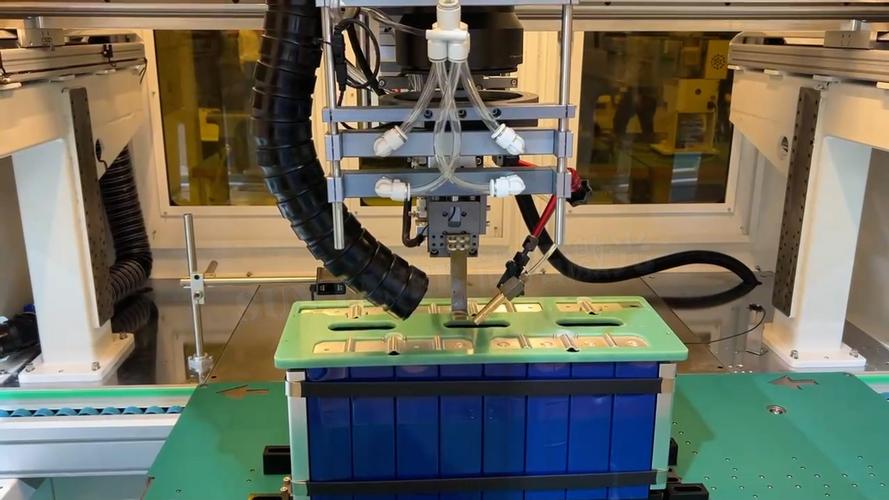 动力电池模组激光焊接成品展示
未来焊接的突破,卡在异质材料连接上
 未来焊接的突破,卡在异质材料连接上
现在整个行业都在盯着异质材料焊接,比如铝和钢,碳纤维和铝,塑料和钢,这些不同熔点不同性质的材料,要焊得牢不变形,真的太难了。之前主流的做法是用铆钉铆接,但是铆接会开孔,应力集中,还增加重量,白瞎了轻量化的效果。
这些年国内的工艺突破真的挺惊喜的!前阵子看中南大学的团队搞的铝钢异种材料激光焊接,加了一层纳米级的活性涂层,直接把接头的疲劳强度提了30%多,已经用到商用车的轻量化车架上了。💡
不过话说回来,焊接这行,不管技术怎么变,核心要求从来没变过:焊缝强度够,变形小,成本低,能量产。很多卖设备的上来就吹我这激光功率多大,自动化程度多高,一问接头的屈服强度、疲劳寿命就支支吾吾,全是炒概念骗钱的。❗
说实话,做工业就是这样,来不得半点虚的,拉一下强度试验机,断的位置不对,说什么都没用。
现在很多年轻人不愿意干焊接,觉得脏累,其实现在的焊接车间,焊烟净化都做得很好,自动化程度又高,早就不是原来人们印象里满脸灰、满身烫疤的样子了。而且好的焊接工艺工程师,现在年薪几十万抢着要,缺口大得很。
下次再逛车展,别光看屏多大续航多少,低头看看车身上的焊缝,那里面藏着整个制造业最硬核的功夫。