压铸生产避坑指南:老厂工程师私藏的实战细节
去年帮珠三角一家做汽配的客户调压铸线,整整蹲了七天,差点把命搭在闷热的车间里。本来稳定运行两年的生产线,良率突然从92%掉到76%,老板急得头发掉了一把。
很多外行人觉得,压铸不就是把金属熔化了倒进模子,压成型冷却就行。哪有这么简单。
 新能源汽配铝合金压铸工件成品
料温模温的坑,更是一踩一个准。很多小厂为了省那么点电费,把料温压得比工艺要求低二三十度,以为赚了,结果铝水流动性差,冷隔缺陷一大片,废件的成本比省的电费多十倍都不止。我见过更离谱的,为了赶产能抢交期,模具预热到一半就开干,前五十件全废,连模具都被冷热冲击炸出细纹,反而亏大了。
问:压铸生产中,模温到底要控制在什么范围才合理?
答:根本没有放之四海而皆准的标准答案,得看你用的合金材料和工件复杂程度。普通小型五金铝合金压铸件,模温控制在150-250℃就足够,要是做结构复杂、壁厚差大的新能源结构件,模温得拉到300-400℃,现在不少高端生产线都上了模温实时闭环控制系统,就是为了消除模具局部温差带来的缺陷,良率能稳涨5个点以上。
再说压射压力,很多厂冲头磨损了,只要还能出件就不肯换,殊不知磨损的冲头会漏压,充填压力不够,工件内部容易出缩孔,到客户端一做探伤,整批发货全退回,那损失才叫肉疼。
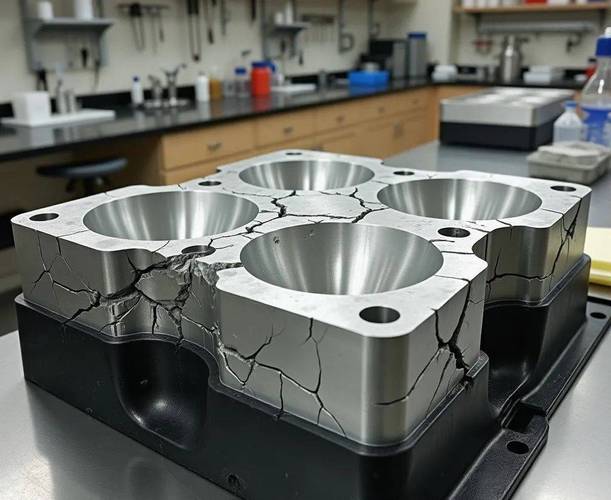
压铸模具排气槽加工实物图
现在很多厂跟风上真空压铸,觉得上了真空就万事大吉。其实不然,真空压铸对设备维护要求高得很,很多厂的真空泵半年不换滤芯,抽力掉了一半都不知道,抽出来的真空度根本达不到要求,和普通压铸没区别,白花了真空设备的钱。
问:真空压铸真的比普通压铸好很多吗?我要不要把现有生产线都改成真空压铸?
答:完全没必要盲目跟风改造。如果做普通五金件、结构要求不高的配套配件,普通压铸足够满足要求,生产成本还低不少。要是做新能源汽车电池壳体、底盘受力结构件这种要求内部无气孔、可热处理焊接的高要求工件,那确实要上真空压铸,甚至半固态压铸。不过话说回来,现在新能源火热,很多小厂一看高要求压铸利润高,就砸锅卖铁上真空设备,结果接不到对应订单,设备放在厂院落灰,贷款都还不上,我见过好几个这样的例子,太可惜。
2024年压铸行业的新变化,小厂也能蹭上红利
很多人一说起压铸行业的新趋势,张口就是特斯拉的一体化超大压铸,觉得那都是万亿大厂玩的东西,和我们小厂没关系。其实不对,现在一体化压铸早就下沉到细分领域了,很多小型结构件,原来要两三个零件冲压铆接,现在一次小型一体化压铸成型,成本直接降15%,还减少了后续加工工序,很多汽配供应商都在转,利润空间比原来做散件大太多。
还有再生铝压铸,现在双碳要求越来越严,很多出口订单要求产品碳足迹达标,用再生铝做压铸原料,不仅碳足迹比原生铝低一半多,采购成本还能降10%左右,只要控制好再生铝里面的铁、硅杂质含量,不超标,良率根本不会受影响,我合作的好几个厂,现在全部改用再生铝做普通压铸件,客户抢着要,因为符合欧美客户的碳排放标准。
上个月去宁波参加国际压铸展,真的挺惊讶,原来小厂也能玩得起数字化,旧压铸线改个参数采集实时报警系统,几千块钱就能搞定,参数偏离工艺范围立刻提醒,不用师傅24小时盯着,省了不少人力成本,错参数出废件的情况少了九成。
还有模具涂层,现在新的PVD涂层,给压铸模镀一层,模具寿命能提高30%以上,脱模还顺,粘模的情况少很多,镀一层的成本几千块,省下来的开模费,不到半年就能赚回来,很多人就是不愿意试新东西,总觉得原来用的挺好,等同行成本降了,报价比你低,你就没饭吃了。
干压铸这行,拼的从来不是什么高大上的设备,就是拼细节。每个环节多抠半分,良率就能高好几个点,利润就出来了。别总想着抄别人的参数,抄别人的工艺,你的料、你的模、你的生产线都和别人不一样,哪能一模一样呢?对吧
为什么你的压铸良率就是上不去?
绝大多数良率问题,根源都在参数照搬,不结合实际调整。 我碰到的那个客户,做新能源汽车减震器铝合金壳体,用的是ADC12,工艺参数还是十年前买模具的时候自带的,一用就是好几年,从来没改过。压射一速0.8m/s,二速4m/s,那是给小五金件的参数,照搬给一百多毫米大的结构件,浇口位置不乱包气才怪。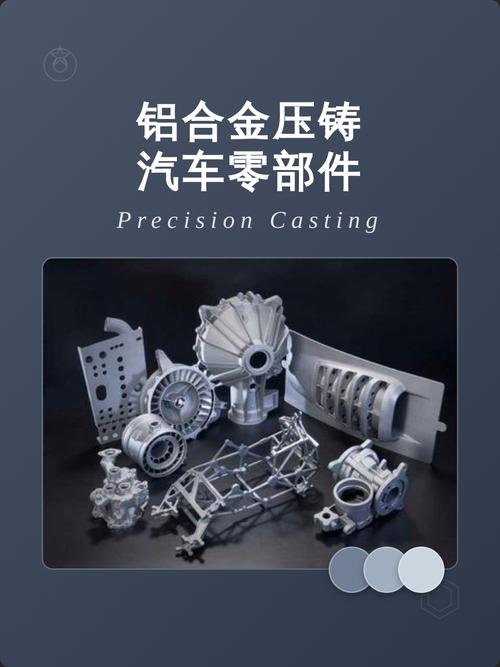 新能源汽配铝合金压铸工件成品
料温模温的坑,更是一踩一个准。很多小厂为了省那么点电费,把料温压得比工艺要求低二三十度,以为赚了,结果铝水流动性差,冷隔缺陷一大片,废件的成本比省的电费多十倍都不止。我见过更离谱的,为了赶产能抢交期,模具预热到一半就开干,前五十件全废,连模具都被冷热冲击炸出细纹,反而亏大了。
问:压铸生产中,模温到底要控制在什么范围才合理?
答:根本没有放之四海而皆准的标准答案,得看你用的合金材料和工件复杂程度。普通小型五金铝合金压铸件,模温控制在150-250℃就足够,要是做结构复杂、壁厚差大的新能源结构件,模温得拉到300-400℃,现在不少高端生产线都上了模温实时闭环控制系统,就是为了消除模具局部温差带来的缺陷,良率能稳涨5个点以上。
再说压射压力,很多厂冲头磨损了,只要还能出件就不肯换,殊不知磨损的冲头会漏压,充填压力不够,工件内部容易出缩孔,到客户端一做探伤,整批发货全退回,那损失才叫肉疼。
新手最容易忽略的压铸模具排气设计问题
干压铸的都知道“排气不好,良率跑不了”,但真落到设计上,十个有八个会在这里踩坑。很多模具设计师只盯着浇口位置、溢流槽大小算,排气槽全凭经验瞎开。我之前见过一个设计师,给大结构件开排气槽只开了0.1mm,根本排不出腔里的空气,铝液冲进去直接把气封在里面,工件一抛光就出密密麻麻的砂眼,整模废掉重开,几十万打了水漂。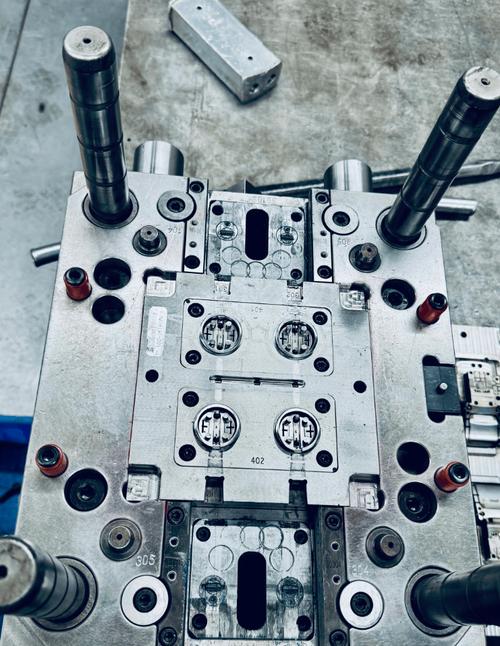 压铸模具排气槽加工实物图
现在很多厂跟风上真空压铸,觉得上了真空就万事大吉。其实不然,真空压铸对设备维护要求高得很,很多厂的真空泵半年不换滤芯,抽力掉了一半都不知道,抽出来的真空度根本达不到要求,和普通压铸没区别,白花了真空设备的钱。
问:真空压铸真的比普通压铸好很多吗?我要不要把现有生产线都改成真空压铸?
答:完全没必要盲目跟风改造。如果做普通五金件、结构要求不高的配套配件,普通压铸足够满足要求,生产成本还低不少。要是做新能源汽车电池壳体、底盘受力结构件这种要求内部无气孔、可热处理焊接的高要求工件,那确实要上真空压铸,甚至半固态压铸。不过话说回来,现在新能源火热,很多小厂一看高要求压铸利润高,就砸锅卖铁上真空设备,结果接不到对应订单,设备放在厂院落灰,贷款都还不上,我见过好几个这样的例子,太可惜。
2024年压铸行业的新变化,小厂也能蹭上红利
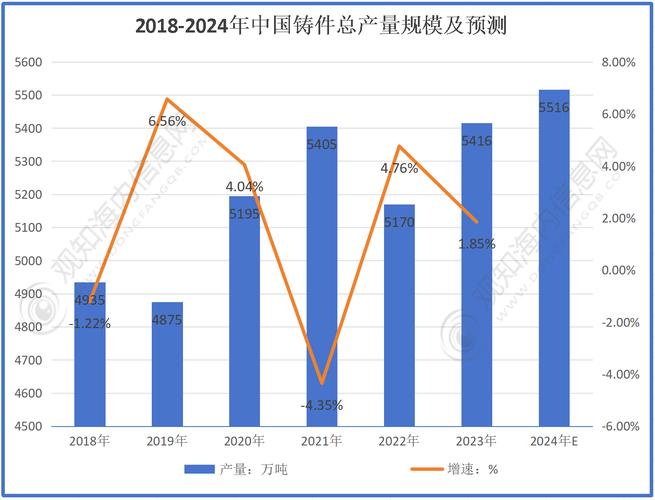 2024年压铸行业的新变化,小厂也能蹭上红利
很多人一说起压铸行业的新趋势,张口就是特斯拉的一体化超大压铸,觉得那都是万亿大厂玩的东西,和我们小厂没关系。其实不对,现在一体化压铸早就下沉到细分领域了,很多小型结构件,原来要两三个零件冲压铆接,现在一次小型一体化压铸成型,成本直接降15%,还减少了后续加工工序,很多汽配供应商都在转,利润空间比原来做散件大太多。
还有再生铝压铸,现在双碳要求越来越严,很多出口订单要求产品碳足迹达标,用再生铝做压铸原料,不仅碳足迹比原生铝低一半多,采购成本还能降10%左右,只要控制好再生铝里面的铁、硅杂质含量,不超标,良率根本不会受影响,我合作的好几个厂,现在全部改用再生铝做普通压铸件,客户抢着要,因为符合欧美客户的碳排放标准。
上个月去宁波参加国际压铸展,真的挺惊讶,原来小厂也能玩得起数字化,旧压铸线改个参数采集实时报警系统,几千块钱就能搞定,参数偏离工艺范围立刻提醒,不用师傅24小时盯着,省了不少人力成本,错参数出废件的情况少了九成。
还有模具涂层,现在新的PVD涂层,给压铸模镀一层,模具寿命能提高30%以上,脱模还顺,粘模的情况少很多,镀一层的成本几千块,省下来的开模费,不到半年就能赚回来,很多人就是不愿意试新东西,总觉得原来用的挺好,等同行成本降了,报价比你低,你就没饭吃了。
干压铸这行,拼的从来不是什么高大上的设备,就是拼细节。每个环节多抠半分,良率就能高好几个点,利润就出来了。别总想着抄别人的参数,抄别人的工艺,你的料、你的模、你的生产线都和别人不一样,哪能一模一样呢?对吧