挤出成型:工业生产里被低估的核心工艺细节
很多人觉得挤出不就是把料融了挤出来?有啥难的。
我干了快18年挤出线调试,见过上千万的线出成堆废品,也见过小作坊用八成新的旧线出顶级的挤出件。说实话,这行水真的太深了。
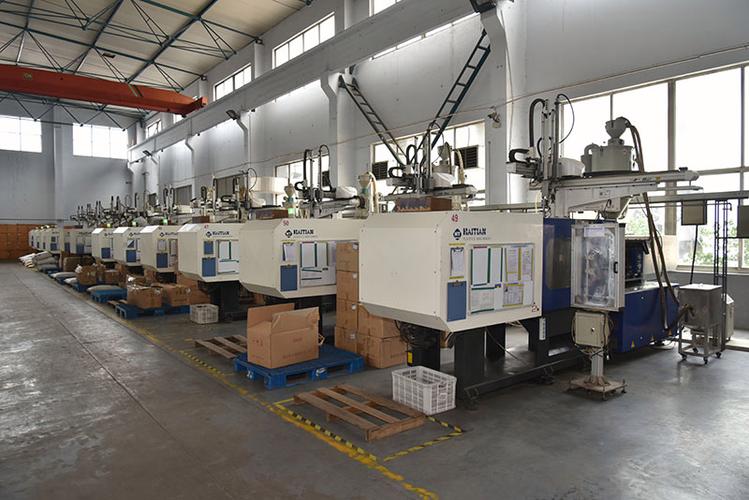
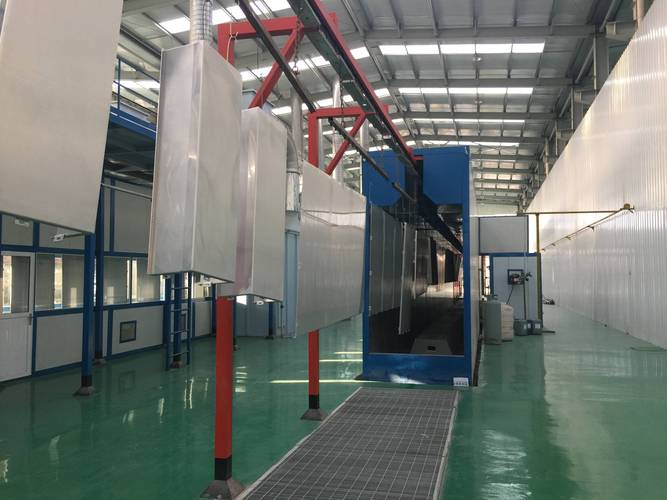
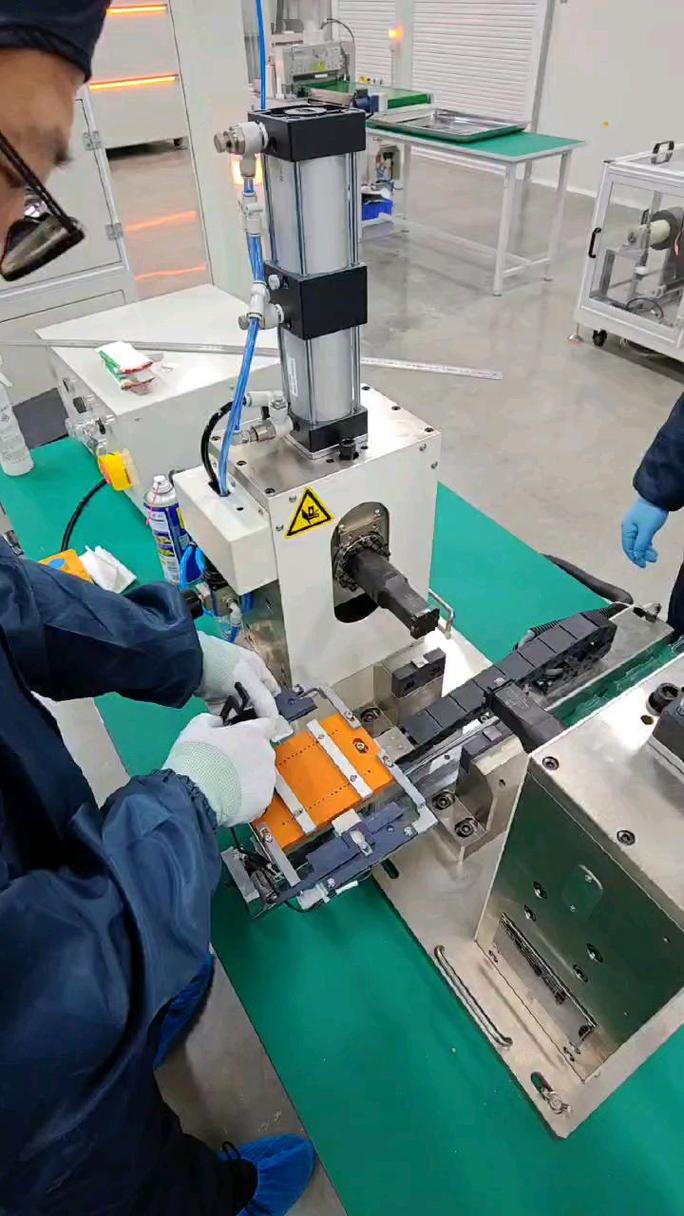
 工业塑料挤出成型生产线现场图
挤出的核心其实是整个过程的剪切、温度、压力的平衡,不是光把料挤出去成型就完事。塑化均匀度差0.5%,做出来的光伏胶膜透光率就不达标,整批货都得报废。挤出速度差1mm/s,做出来的电池隔膜厚度公差就超了,根本装不了动力电池。
问:新手调试挤出线最容易踩什么坑?
答:绝大多数新手一上来就玩命调温度,料化不开就往上加,180℃不够加200℃,最后料降解了,出来的产品发脆有气孔,还找不到原因。剪切热才是塑料熔融的核心,很多时候螺杆转起来之后,实际料温比机筒设置温度高个二三十度太正常了。温度设太高,除了降解料,还会加速螺杆机筒的磨损,得不偿失。
不过话说回来,现在新出的挤出线都带料温在线监测,比以前靠经验猜准太多了,这点对新手真的友好。
新能源光伏胶膜挤出生产线设备图
我上个月去东莞一个做密封件的厂,他们换了国产的精密挤出线,做出来的消费电子防水条合格率比之前用进口旧线还高两个点,真的挺惊喜的。
日常生产里几个能提效降本的实用技巧
干了这么多年,攒了几个实操的小技巧,都是踩坑踩出来的,分享给大家:
💡 开机前提前1小时暖机,不要上来就满负荷开。很多人为了赶订单,开机半小时就开全速,结果螺杆机筒受热不均匀,磨损加速,用个两三年就得换螺杆。提前暖机,能延长螺杆寿命至少30%,算下来一年能省好几万。
❗ 换料的时候不要用高温冲料。很多人PET换PP,直接把温度冲到250℃硬冲,冲完机筒内壁留的降解料下次生产还会出杂质黑点。其实用对应粘度的专业清洗料,在正常加工温度下冲10分钟,比高温冲干净多了,还不伤料筒。
✅ 定期测螺杆和机筒的间隙,很多厂一年都不测一次。间隙大了之后,剪切力不够,塑化不均匀,产品不合格率涨一倍都不知道为啥。正常三个月测一次就够,花不了半小时。
说实话,我见过太多工厂,设备买的顶好,就是不爱做日常维护,一年省几万块维护费,最后多出几十万废品,亏到姥姥家。
现在越来越多的挤出线都带上了AI在线监测,压力、料温、厚度实时调整,不用师傅盯着调,不合格率降了好多,新人也能上手。但基础的工艺逻辑还是没变,挤出就是拼平衡,哪一块偏了都出问题。
挤出这行,干的越久越觉得没摸透,今天出了新的改性料,明天出了新的设备,永远有新东西要学。这不就是工业生产最有意思的地方嘛。
为什么说挤出不是“挤出来就行”?
现在挤出早就不是过去做个塑料水管、门框型材那么简单了。新能源汽车的电池隔膜,光伏组件的封装EVA胶膜,医疗用的一次性输液管,甚至航空航天用的特种复合材料预制件,全都是靠挤出工艺做出来的。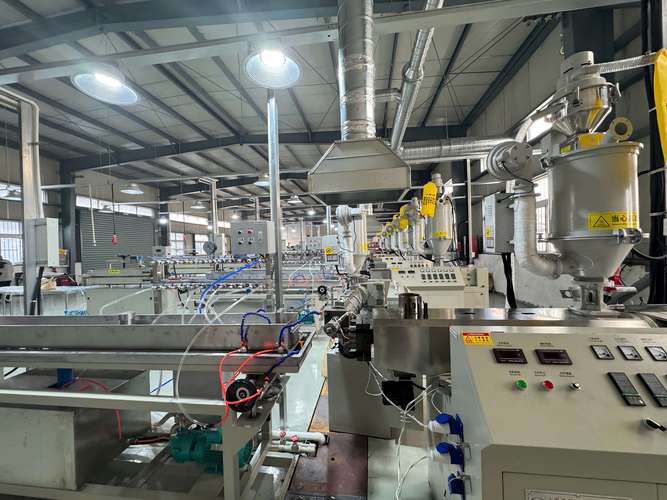 工业塑料挤出成型生产线现场图
挤出的核心其实是整个过程的剪切、温度、压力的平衡,不是光把料挤出去成型就完事。塑化均匀度差0.5%,做出来的光伏胶膜透光率就不达标,整批货都得报废。挤出速度差1mm/s,做出来的电池隔膜厚度公差就超了,根本装不了动力电池。
问:新手调试挤出线最容易踩什么坑?
答:绝大多数新手一上来就玩命调温度,料化不开就往上加,180℃不够加200℃,最后料降解了,出来的产品发脆有气孔,还找不到原因。剪切热才是塑料熔融的核心,很多时候螺杆转起来之后,实际料温比机筒设置温度高个二三十度太正常了。温度设太高,除了降解料,还会加速螺杆机筒的磨损,得不偿失。
不过话说回来,现在新出的挤出线都带料温在线监测,比以前靠经验猜准太多了,这点对新手真的友好。
当下挤出工艺的最新实践有哪些?
这两年下游需求变了,挤出工艺也跟着出了好多新玩法,不是十年前那套老东西了。 最火的肯定是精密挤出,现在做高端产品,公差要求比头发丝还细,普通挤出根本达不到。现在国内做的好的精密挤出线,厚度公差可以控制在±0.002mm以内,完全能满足动力电池、光伏行业的要求。 还有共挤出、微发泡挤出这些,现在很多汽车的轻量化内饰件,都是用微发泡挤出做的,比传统注塑轻20%,强度还不降,成本反而低了。生物可降解材料的挤出改性也是现在的热门,PLA、PBAT这些材料对剪切和温度太敏感,好多厂做出来的可降解薄膜动不动就破洞,就是塑化没调好。 问:现在国内挤出设备和进口设备差距大吗? 答:怎么说呢,普通民用的管材、型材挤出线,国内已经做的比进口划算太多了,精度不差多少,售后还随叫随到,一半价格都不到。但是做高端的,比如光伏EVA胶膜挤出、动力电池铝塑膜的挤出拉伸线,进口设备的稳定性还是强不少,不过这两年国内厂商追的很快,不少新投产的厂已经开始用国产线了,整体成本能降三分之一还多,交期也短。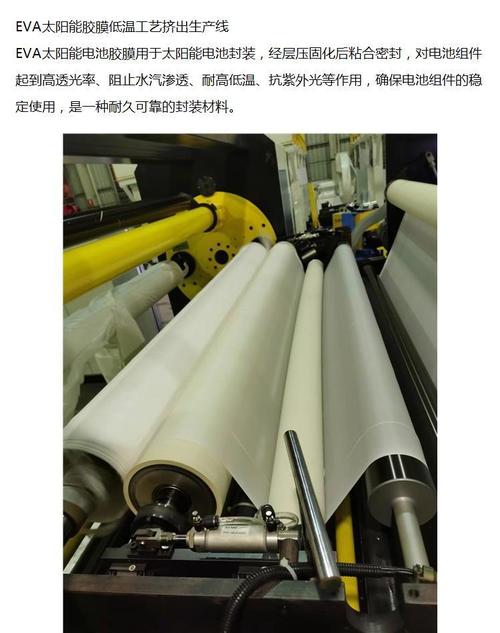 新能源光伏胶膜挤出生产线设备图
我上个月去东莞一个做密封件的厂,他们换了国产的精密挤出线,做出来的消费电子防水条合格率比之前用进口旧线还高两个点,真的挺惊喜的。
日常生产里几个能提效降本的实用技巧
 日常生产里几个能提效降本的实用技巧
干了这么多年,攒了几个实操的小技巧,都是踩坑踩出来的,分享给大家:
💡 开机前提前1小时暖机,不要上来就满负荷开。很多人为了赶订单,开机半小时就开全速,结果螺杆机筒受热不均匀,磨损加速,用个两三年就得换螺杆。提前暖机,能延长螺杆寿命至少30%,算下来一年能省好几万。
❗ 换料的时候不要用高温冲料。很多人PET换PP,直接把温度冲到250℃硬冲,冲完机筒内壁留的降解料下次生产还会出杂质黑点。其实用对应粘度的专业清洗料,在正常加工温度下冲10分钟,比高温冲干净多了,还不伤料筒。
✅ 定期测螺杆和机筒的间隙,很多厂一年都不测一次。间隙大了之后,剪切力不够,塑化不均匀,产品不合格率涨一倍都不知道为啥。正常三个月测一次就够,花不了半小时。
说实话,我见过太多工厂,设备买的顶好,就是不爱做日常维护,一年省几万块维护费,最后多出几十万废品,亏到姥姥家。
现在越来越多的挤出线都带上了AI在线监测,压力、料温、厚度实时调整,不用师傅盯着调,不合格率降了好多,新人也能上手。但基础的工艺逻辑还是没变,挤出就是拼平衡,哪一块偏了都出问题。
挤出这行,干的越久越觉得没摸透,今天出了新的改性料,明天出了新的设备,永远有新东西要学。这不就是工业生产最有意思的地方嘛。