吹塑:从矿泉水瓶到新能源汽车,工业成型的隐形主力
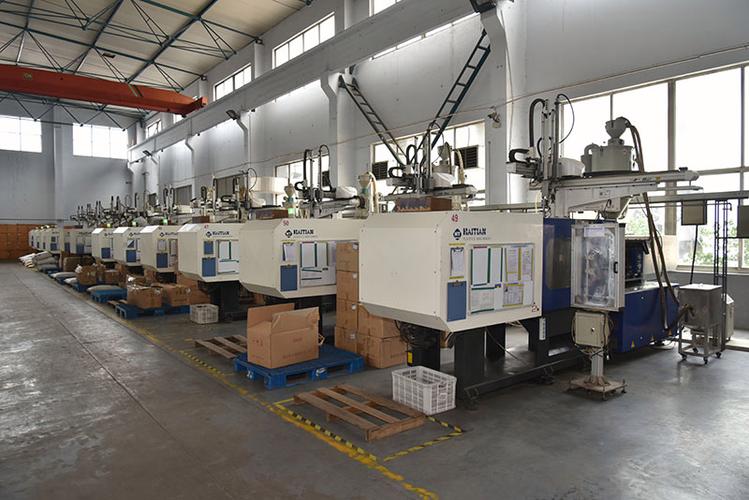
我前阵子去珠三角调研中小塑料加工厂,一进车间就被两台两米多高的挤出吹塑机震住了。机器嗡嗡低吼着,不停挤出半融化的管状料坯,合模、吹气、冷却、开模,不到十秒,一个完整的五十升化工桶就掉在了传送带上。
很多人对吹塑的认知,还停在超市货架上的矿泉水瓶、洗衣液桶。其实这玩意儿,早就成了工业领域离不开的核心成型工艺了对吧?
 工业车间挤出吹塑机生产吹塑化工桶场景
根据成型方式的不同,现在主流分为三大类:挤出吹塑、注射吹塑、拉伸吹塑,最近十年还发展出了多层共挤吹塑、三维异形吹塑这些新工艺,解决了很多原来解决不了的需求。
这里刚好整理了两个新手问最多的问题,直接给答案:
问:吹塑和注塑到底该怎么选?我怎么知道我该用哪种工艺?
答:核心判断标准就一个——你做的是不是空心封闭类产品。只要是空心的,不管多大尺寸,优先选吹塑。注塑做实心或者开口结构件没问题,做空心件不仅开模成本是吹塑的五到十倍,成型效率还低一大截。你做个五十升的化工桶,注塑开模要几十万,吹塑开模几万块搞定,成型速度还快三倍,傻子才选注塑对吧。
问:现在很多包装都宣传多层吹塑,多层吹塑比单层好在哪?值得加钱吗?
答:看你产品的需求,要是装食用油、化妆品、农药这些对阻隔性要求高的产品,绝对值得。多层吹塑可以在中间加一层十几微米厚的EVOH阻隔层,就能把氧气渗透率降到原来的百分之一,食用油保质期直接从半年拉长到十八个月,成本只增加不到5%,太划算了。现在新能源汽车的塑料油箱,全都是多层共挤吹塑做的,就是为了防止汽油渗漏,满足排放法规。
新能源汽车动力电池吹塑水冷风管成品展示
设备端的变化更大,原来老的吹塑机都是液压驱动,人工修边,误差大,废品率高,一条线要三四个工人。现在新出的全伺服吹塑机,自带在线视觉检测,自动切边,不良品自动分拣,精度能稳定到0.1毫米,一条线只要一个工人看机就行,人工成本直接降了三分之二。
说实话,我上次看东莞一家做汽车风管的工厂,换了新设备之后,单产品利润直接涨了二十个点,老板笑的合不拢嘴。
入行吹塑,三个坑千万不要踩
这个行业门槛不高,但是新手踩坑的概率真的不低,我整理了三个最常见的坑,给大家提个醒:
💡 贪便宜选差模具:很多新手刚入行,为了省启动资金,选便宜的铝模,结果不到三千模就开始出飞边,尺寸偏斜,报废了整批料,最后换合金模,反而多花了冤枉钱。好的合金模虽然贵一倍,但是能打十几万模,平均到每个产品上,成本低太多了。
❗ 选错吹塑类型:做高精度的小零件,比如药用的喷雾瓶,非要选便宜的挤出吹塑,结果废品率超过10%,卖不出去。其实换注射吹塑,废品率不到1%,算下来总成本反而更低,不要只看设备初期投入,要看全链路成本。
✅ 忽略后处理配套:做大尺寸吹塑产品,或者异形吹塑产品,后续的磨边、打孔、开孔的配套设备一定要提前准备好,很多新厂只买了吹塑机,后处理凑合用人工,结果精度达不到要求,整批货都被客户退回来,亏到姥姥家。
不过话说回来,吹塑这个行业,只要你不踩大坑,找对一个细分方向,比如专门给新能源做配件,或者专门做化工包装,利润其实比很多下游加工行业稳定。现在环保要求严了,很多做吹塑的厂用上了回收料动态调厚技术,用80%以上的回收料就能做出符合标准的产品,不仅符合双碳要求,老外下订单都优先找这样的厂,活的不要太舒服。
你看,很多人觉得吹塑就是低端的民生工艺,其实早就藏在了高端制造的各个角落,是真真正正的隐形主力。
吹塑到底是什么?别被低端认知骗了
从原理说,吹塑就是利用气压让热的塑料坯体膨胀,贴合模具型腔冷却成型,本质就是做空心结构件的工艺。 小到几克的眼药水滴管,大到几吨重的十立方米储水罐,从汽车的塑料油箱到光伏接线盒的外壳,全都是吹塑的产物。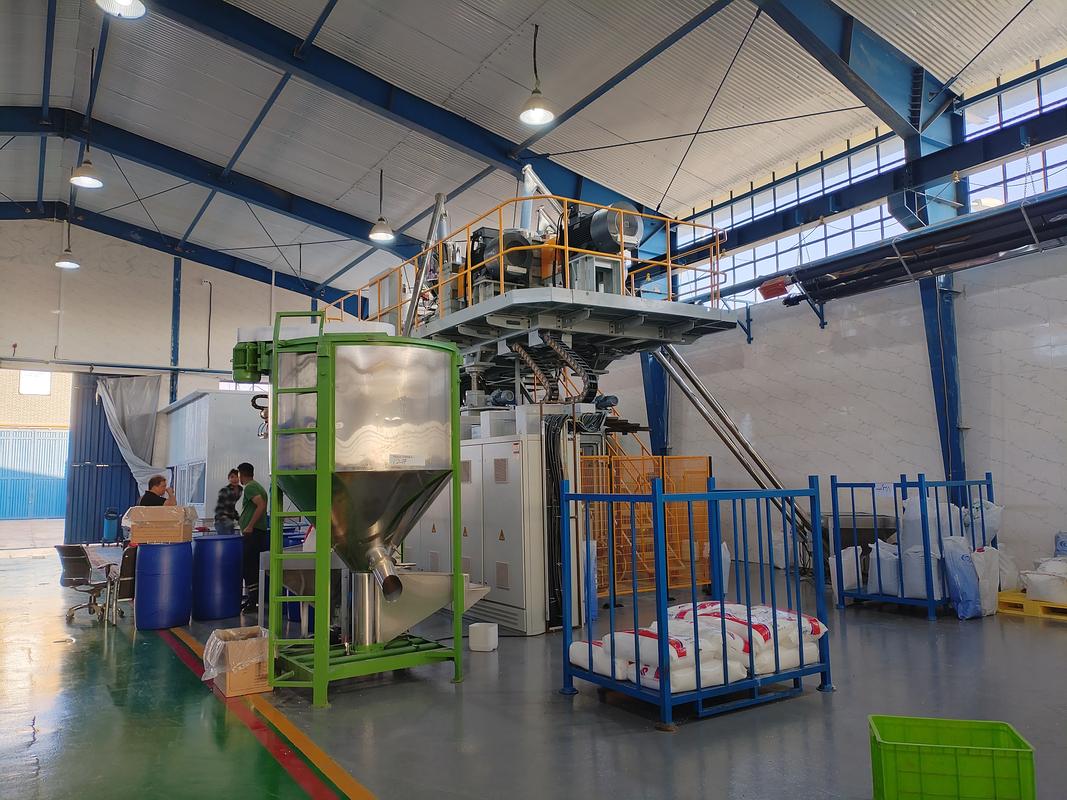 工业车间挤出吹塑机生产吹塑化工桶场景
根据成型方式的不同,现在主流分为三大类:挤出吹塑、注射吹塑、拉伸吹塑,最近十年还发展出了多层共挤吹塑、三维异形吹塑这些新工艺,解决了很多原来解决不了的需求。
这里刚好整理了两个新手问最多的问题,直接给答案:
问:吹塑和注塑到底该怎么选?我怎么知道我该用哪种工艺?
答:核心判断标准就一个——你做的是不是空心封闭类产品。只要是空心的,不管多大尺寸,优先选吹塑。注塑做实心或者开口结构件没问题,做空心件不仅开模成本是吹塑的五到十倍,成型效率还低一大截。你做个五十升的化工桶,注塑开模要几十万,吹塑开模几万块搞定,成型速度还快三倍,傻子才选注塑对吧。
问:现在很多包装都宣传多层吹塑,多层吹塑比单层好在哪?值得加钱吗?
答:看你产品的需求,要是装食用油、化妆品、农药这些对阻隔性要求高的产品,绝对值得。多层吹塑可以在中间加一层十几微米厚的EVOH阻隔层,就能把氧气渗透率降到原来的百分之一,食用油保质期直接从半年拉长到十八个月,成本只增加不到5%,太划算了。现在新能源汽车的塑料油箱,全都是多层共挤吹塑做的,就是为了防止汽油渗漏,满足排放法规。
2024年吹塑行业的新变化,老玩家都在跟进
别觉得吹塑是几十年的老工艺就没变化,最近这几年,下游新兴行业带出来的新需求,把整个吹塑行业都带活了。 最明显的就是新能源汽车领域,原来汽车上只有油箱用吹塑,现在动力电池的水冷散热风管、车身上的异形通风管,全都是用一体吹塑做的。原来的工艺是分段注塑再拼接,不仅重,还有漏液的风险,一体吹塑成型,强度够,还能减重20%以上,完美匹配新能源车的减重需求。 光伏行业也是,现在大尺寸光伏组件的接线盒外壳,原来用注塑做,防水等级只能做到IP65,现在用吹塑做一体成型,轻松到IP67,成本还降了15%,很多头部组件厂都换了工艺。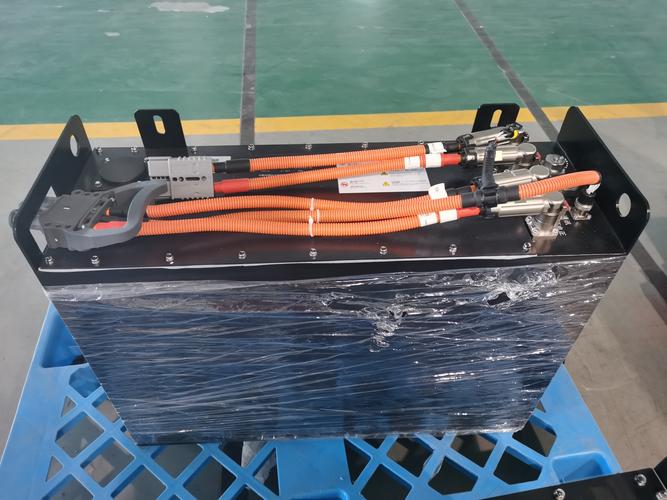 新能源汽车动力电池吹塑水冷风管成品展示
设备端的变化更大,原来老的吹塑机都是液压驱动,人工修边,误差大,废品率高,一条线要三四个工人。现在新出的全伺服吹塑机,自带在线视觉检测,自动切边,不良品自动分拣,精度能稳定到0.1毫米,一条线只要一个工人看机就行,人工成本直接降了三分之二。
说实话,我上次看东莞一家做汽车风管的工厂,换了新设备之后,单产品利润直接涨了二十个点,老板笑的合不拢嘴。
入行吹塑,三个坑千万不要踩
 入行吹塑,三个坑千万不要踩
这个行业门槛不高,但是新手踩坑的概率真的不低,我整理了三个最常见的坑,给大家提个醒:
💡 贪便宜选差模具:很多新手刚入行,为了省启动资金,选便宜的铝模,结果不到三千模就开始出飞边,尺寸偏斜,报废了整批料,最后换合金模,反而多花了冤枉钱。好的合金模虽然贵一倍,但是能打十几万模,平均到每个产品上,成本低太多了。
❗ 选错吹塑类型:做高精度的小零件,比如药用的喷雾瓶,非要选便宜的挤出吹塑,结果废品率超过10%,卖不出去。其实换注射吹塑,废品率不到1%,算下来总成本反而更低,不要只看设备初期投入,要看全链路成本。
✅ 忽略后处理配套:做大尺寸吹塑产品,或者异形吹塑产品,后续的磨边、打孔、开孔的配套设备一定要提前准备好,很多新厂只买了吹塑机,后处理凑合用人工,结果精度达不到要求,整批货都被客户退回来,亏到姥姥家。
不过话说回来,吹塑这个行业,只要你不踩大坑,找对一个细分方向,比如专门给新能源做配件,或者专门做化工包装,利润其实比很多下游加工行业稳定。现在环保要求严了,很多做吹塑的厂用上了回收料动态调厚技术,用80%以上的回收料就能做出符合标准的产品,不仅符合双碳要求,老外下订单都优先找这样的厂,活的不要太舒服。
你看,很多人觉得吹塑就是低端的民生工艺,其实早就藏在了高端制造的各个角落,是真真正正的隐形主力。