冲压加工那些坑:老钳工干了20年攒出来的实战经验
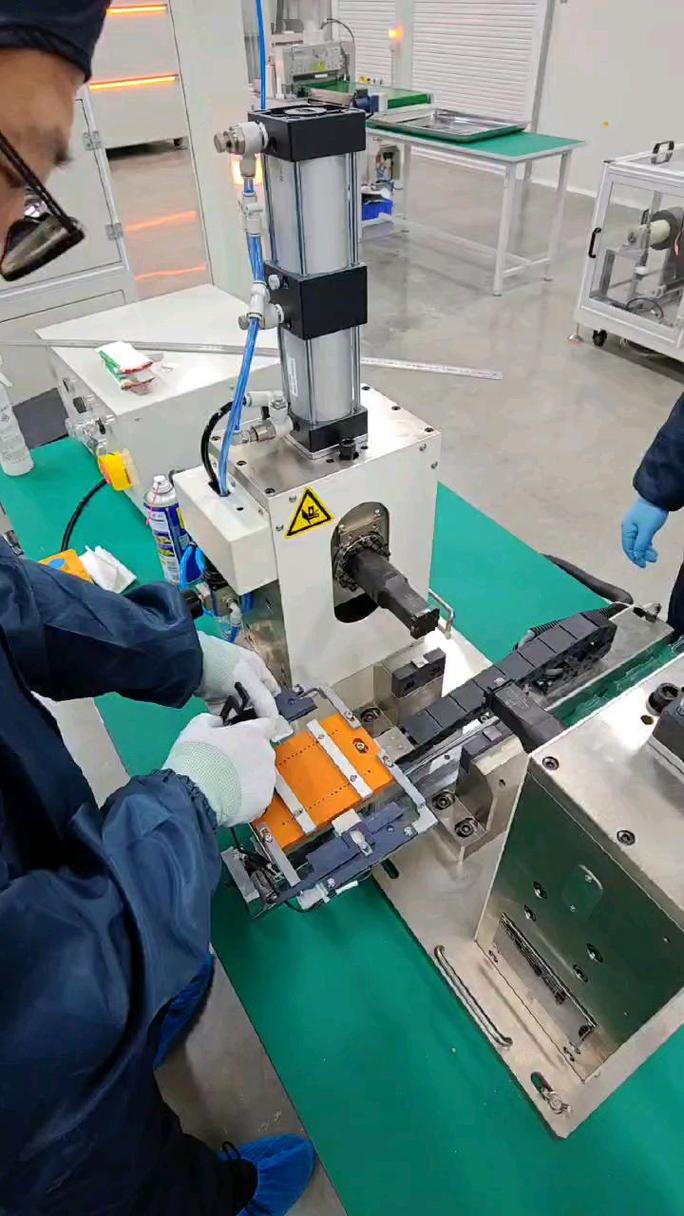
前几天去老朋友的钣金加工厂喝茶,蹲在冲压工位看了一下午,调机调了三个小时,废了八张1.5mm的冷轧钢板,老板站边上抽烟,抽得嘴唇发白,心疼得直抽抽。
干我们这行的都知道,冲压看起来是粗活,其实最吃细节。差一头发丝的间隙,良品率就能掉十几个点。
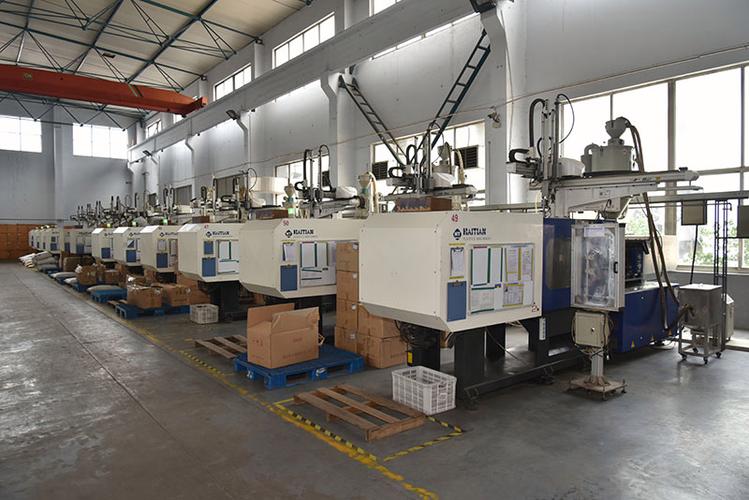
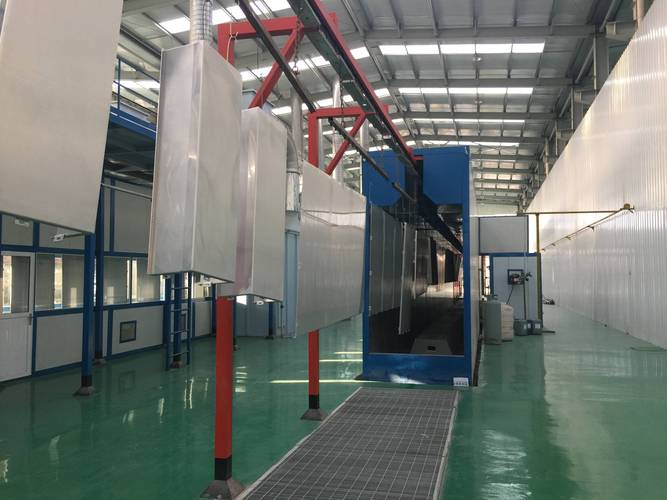
 工业伺服冲压生产线车间实拍
伺服冲压普及之后,这个情况好了太多,滑块行程可以随意调,拉伸的时候慢走,空行程快走,既保精度又提速度。
问:伺服冲压真的比普通机械冲床值得换吗?小厂投不起怎么办?
答:说实话,我见过浙江台州一个做拉伸件的小加工厂,没买新床子,花了不到十万给三台旧冲床改了伺服系统,结果做汽车零配件的良品率直接从81%涨到94%,一年省下来的废料和返工成本,不到两年就收回了改造的钱。要是真一点预算都挤不出来,那你就记住,每天开工前把滑块间隙量一遍,模具每班擦干净打一次润滑油,哪怕只做粗活,良品率也能涨三四个点,积少成多就是利润。
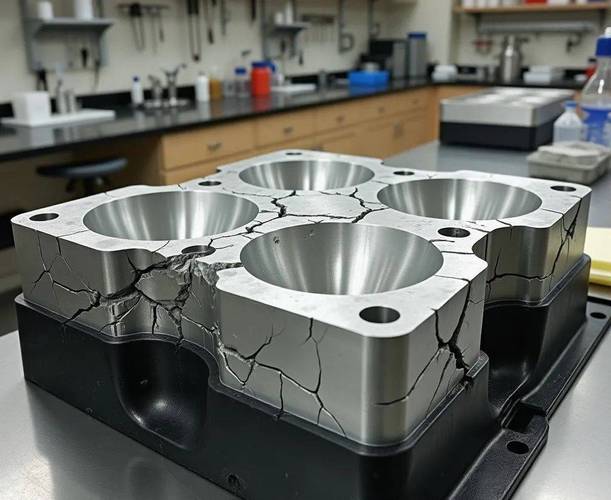
冲压加工起皱拉裂不良零件实拍
问:冲压出来的零件总是回弹,怎么解决最省钱?
答:回弹这个事,九成的锅要算在设计头上,别等模具开完了再想着救。要是你做的是小批量订单,最简单的就是多走一道校形工序,成本涨不了多少,就能把公差控制住。要是大批量生产,直接在模具设计阶段用CAE软件模拟回弹,提前做好补偿量,一次试模成功的概率能到八成以上,比你试个三五次模改来改去省钱多了。
不过话说回来,哪怕设计再好,也得有好的设备配。我见过设计给了0.1mm的回弹补偿,结果冲床滑块间隙就差了0.15mm,白搭。
现在冲压的新玩法,很多老工厂都还没试过
很多做了十几年冲压的老厂,总觉得自己什么都见过,其实现在新东西真的不少。
比如热冲压,做超高强度钢的汽车结构件,原来冷冲压做不了的强度,热冲压一次成型,强度能到1500MPa,现在新能车的防撞梁、A柱加强件全用这个,国内现在能做的厂还不多,利润空间比普通冲压件大太多。
还有在线机器视觉检测,冲压出来的零件,刚离开模具就扫一遍,尺寸不对、有划痕直接分出来,不用安排工人蹲在边上一个个挑,一条线省两三个工人,一年就是十几万的人工成本省下来了。
说实话,现在制造业利润薄,拼的就是这些细节。你冲压环节良品率比别人高五个点,成本比别人低三个点,报价就能比对手低,还能赚钱,订单自然就都到你这来了。
很多老板总说生意不好做,其实转头看看自己车间,冲压工位是不是还在靠老师傅手调,是不是一天废个十几件料都不当回事?改一改,真的能省不少钱。
💡最后给干冲压的同行提一句:别觉得冲压是低端活,把细节抠到位,小厂也能接大订单。对吧?
别拿冲压不当核心技术,现在真不是以前靠经验瞎蒙
很多小老板提起冲压,第一反应就是“开模压就行,能有什么技术含量”。我见过太多厂,其他工序都升级了,就冲压工位还是十几年前的老冲床老模具,干出来的活公差差一大截,接不到高利润的订单,还天天在废料堆里抠成本。 现在不一样了。新能源汽车、光伏储能这些新行业起来,对冲压件的要求早就翻了番。就说动力电池的外壳冲压,公差要求控制在0.05mm以内,表面不能有一丝划痕,老式机械冲床根本稳不住。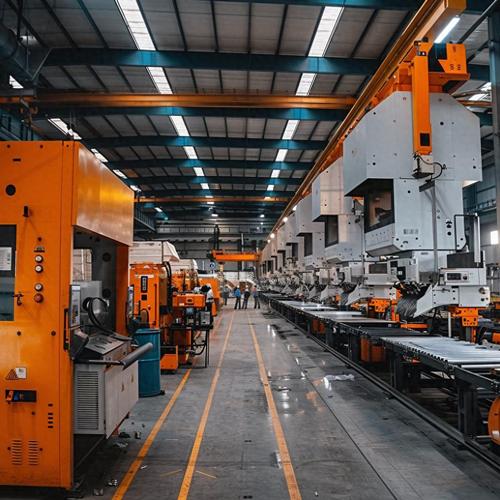 工业伺服冲压生产线车间实拍
伺服冲压普及之后,这个情况好了太多,滑块行程可以随意调,拉伸的时候慢走,空行程快走,既保精度又提速度。
问:伺服冲压真的比普通机械冲床值得换吗?小厂投不起怎么办?
答:说实话,我见过浙江台州一个做拉伸件的小加工厂,没买新床子,花了不到十万给三台旧冲床改了伺服系统,结果做汽车零配件的良品率直接从81%涨到94%,一年省下来的废料和返工成本,不到两年就收回了改造的钱。要是真一点预算都挤不出来,那你就记住,每天开工前把滑块间隙量一遍,模具每班擦干净打一次润滑油,哪怕只做粗活,良品率也能涨三四个点,积少成多就是利润。
冲压加工最容易踩的三个坑,我见过几十万打水漂的
干了这么多年,我见过太多厂子踩坑,钱扔进去水花都没冒一个。挑三个最常见的说说: ✅ 模具材料乱省钱:做厚板冷冲压,非要图便宜用普通Cr12MoV,冲不到一万模刃口就崩了,换DC53虽然采购价贵一半,寿命能翻三倍,摊到每个零件上的成本反而更低。 ❗ 拉伸系数没试就开模:很多设计师拿着经验公式一算,直接就下刀开模,结果压出来要么起皱要么拉裂,复杂形状的零件改模都改不了,一套十几万的模具直接作废。 💡 排料不优化:现在钢板一吨一万多,排料的时候多留一毫米的边,一万件就是好几百公斤料,折算下来小一万块就没了,很多厂子不在乎这点,一年下来浪费几十万都不稀奇。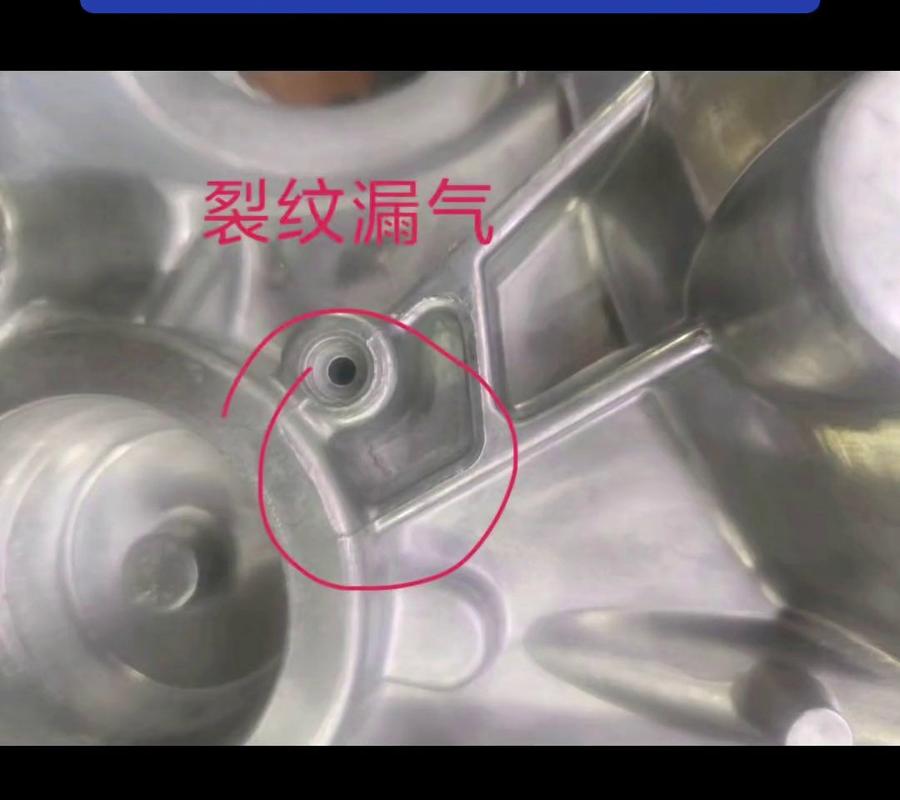 冲压加工起皱拉裂不良零件实拍
问:冲压出来的零件总是回弹,怎么解决最省钱?
答:回弹这个事,九成的锅要算在设计头上,别等模具开完了再想着救。要是你做的是小批量订单,最简单的就是多走一道校形工序,成本涨不了多少,就能把公差控制住。要是大批量生产,直接在模具设计阶段用CAE软件模拟回弹,提前做好补偿量,一次试模成功的概率能到八成以上,比你试个三五次模改来改去省钱多了。
不过话说回来,哪怕设计再好,也得有好的设备配。我见过设计给了0.1mm的回弹补偿,结果冲床滑块间隙就差了0.15mm,白搭。
现在冲压的新玩法,很多老工厂都还没试过
 现在冲压的新玩法,很多老工厂都还没试过
很多做了十几年冲压的老厂,总觉得自己什么都见过,其实现在新东西真的不少。
比如热冲压,做超高强度钢的汽车结构件,原来冷冲压做不了的强度,热冲压一次成型,强度能到1500MPa,现在新能车的防撞梁、A柱加强件全用这个,国内现在能做的厂还不多,利润空间比普通冲压件大太多。
还有在线机器视觉检测,冲压出来的零件,刚离开模具就扫一遍,尺寸不对、有划痕直接分出来,不用安排工人蹲在边上一个个挑,一条线省两三个工人,一年就是十几万的人工成本省下来了。
说实话,现在制造业利润薄,拼的就是这些细节。你冲压环节良品率比别人高五个点,成本比别人低三个点,报价就能比对手低,还能赚钱,订单自然就都到你这来了。
很多老板总说生意不好做,其实转头看看自己车间,冲压工位是不是还在靠老师傅手调,是不是一天废个十几件料都不当回事?改一改,真的能省不少钱。
💡最后给干冲压的同行提一句:别觉得冲压是低端活,把细节抠到位,小厂也能接大订单。对吧?