国产工业刀具:从卡脖子到抢订单的逆袭之路
很多人逛机械厂,眼睛总盯着几十万上百万的数控机床,从来不会多看一眼夹在主轴上那小小的一把刀。
这不对。
没有好刀,再贵的机床也磨不出合格的工件。
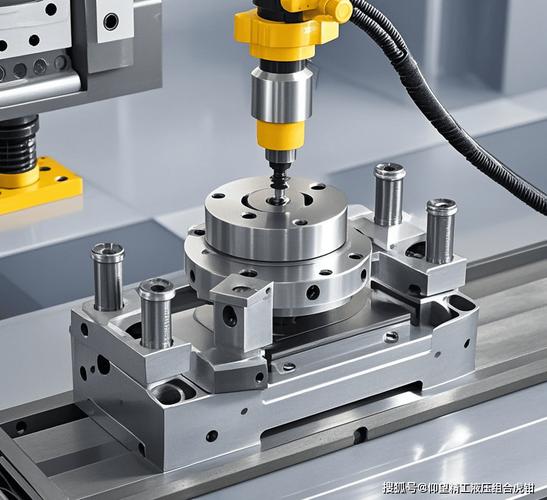
 数控车床加工汽车缸体用的国产刀具实拍
问:工业刀具和我们日常用的刀区别真的有那么大?
答:说差十万八千里都不夸张。日常菜刀只要硬度够切肉就行,工业刀具要扛每分钟几万转的高速切削,耐1000℃以上的加工高温,加工精度要控制在微米级——一根普通头发丝直径大概50微米,高端工业刀具的加工误差能控制在5微米以内,也就是头发丝的十分之一。不同加工场景要配不同的刀:铣平面用铣刀,钻孔用钻头,切齿轮用滚刀,加工淬火件要用涂层硬质合金刀片,差一点,加工出来的工件直接报废,一单亏几十万都是常事。
前几年航天领域加工某型号发动机叶片,全国内找不到能符合要求的刀具,只能花百万欧元从欧洲进口,人家还不卖给你大批次,怕你用来造高端装备。
这种憋屈,老一代制造业人都懂。
工业刀具涂层生产车间真空镀膜设备实拍
问:现在国产刀具是不是已经能全面替代进口了?
答:真不是。别吹牛皮,也别妄自菲薄。现在普通的铣刀、钻头、通用刀片,加工常规的钢材、铝合金,国产完全能打,性价比比进口高太多,绝大多数工厂换了之后都不会换回去。但是在高端细分领域,比如加工航空发动机叶片的整体硬质合金滚刀,加工碳纤维复材的单晶金刚石刀具,我们还差火候。不是做不出来样品,是批量生产的一致性和稳定性还不够,一百把里面有个两三把误差超标,就没人敢用在高端产品上。这是基础材料、基础工艺的差距,得慢慢磨,急不来。
不过话说回来,能从0做到90分,已经够让人惊喜了。现在不少国内刀企已经把产品卖到欧洲、东南亚,抢原来国际巨头的订单,这放在十年前,想都不敢想。
工厂买刀具,记住这几个实用原则
很多工厂采购选刀,要么迷信进口,一味追求大牌,要么只看单价,谁便宜买谁,其实这两个误区踩了都亏。给大家提几个醒:
💡 第一,匹配需求比追求大牌重要。你要是加工普通的45号钢缸体,国产一线品牌的刀具完全够用,性价比甩进口八条街,没必要花那个溢价。
❗ 第二,一定要算全生命周期成本,别只看刀的采购价。有的杂牌刀单把便宜一半,但是用两个小时就得换刀片,停机换刀的工时成本,还有加工报废的风险,加起来比买好刀贵多了。算清楚加工单个工件的刀具成本,这个数才是真的成本。
✅ 第三,优先选能提供定制化方案的供应商。每个工厂的机床转速、加工工艺、工件材料都不一样,标准化的刀具不一定最合适。靠谱的供应商会上门调试,根据你的需求改涂层改槽型,帮你降本提效,这才是真的值钱。
说实在的,中国制造业的升级,从来不是靠什么惊天动地的大项目,就是靠这样一个零件一个零件的啃,一把刀一个螺栓的追。你去珠三角的加工厂走一圈,看看货架上越来越多的国产刀,就知道,我们的制造强国路,走得稳,也走得实。
别小看一把刀,它是工业制造的「牙齿」
外行人总觉得,不就是个铁片子吗?能有多大技术含量? 十年前我去浙江宁波一家汽配厂调研,老板拉着我骂娘,说进口刀具涨完价还卡货,一批刀片要等两个多月,停工一天损失几万块,找谁都没用。 那时候我才明白,这小小的刀具,居然是卡了中国制造业喉咙的硬骨头。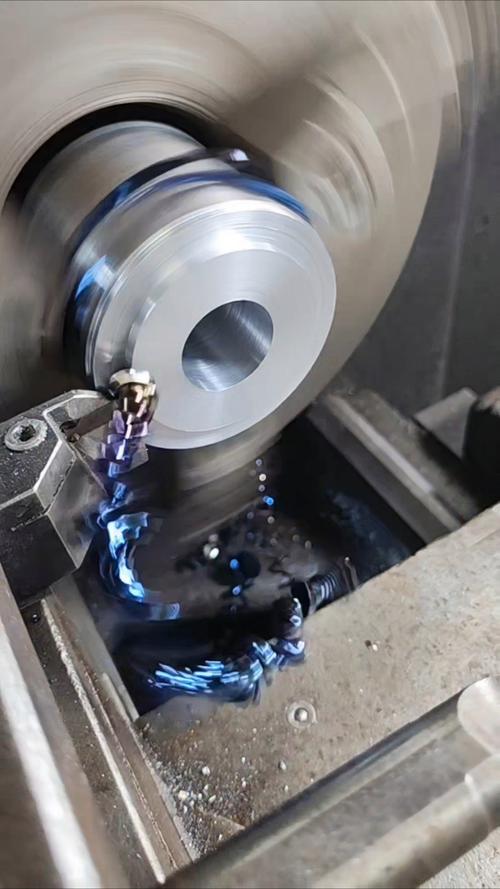 数控车床加工汽车缸体用的国产刀具实拍
问:工业刀具和我们日常用的刀区别真的有那么大?
答:说差十万八千里都不夸张。日常菜刀只要硬度够切肉就行,工业刀具要扛每分钟几万转的高速切削,耐1000℃以上的加工高温,加工精度要控制在微米级——一根普通头发丝直径大概50微米,高端工业刀具的加工误差能控制在5微米以内,也就是头发丝的十分之一。不同加工场景要配不同的刀:铣平面用铣刀,钻孔用钻头,切齿轮用滚刀,加工淬火件要用涂层硬质合金刀片,差一点,加工出来的工件直接报废,一单亏几十万都是常事。
前几年航天领域加工某型号发动机叶片,全国内找不到能符合要求的刀具,只能花百万欧元从欧洲进口,人家还不卖给你大批次,怕你用来造高端装备。
这种憋屈,老一代制造业人都懂。
国产刀具的逆袭,不是运气是熬出来的
大概从2019年开始,变化就肉眼可见了。 我跑加工厂的时候,发现原来满货架的山特维克、肯纳,现在越来越多位置换成了国产刀具的牌子。下游的整车厂、工程机械厂,都开始主动招标国产刀具,甚至帮着国内刀企一起改工艺。 为什么突然就起来了? 一是外部压力逼的,贸易摩擦那段时间,进口刀具货期越来越长,价格涨了三四成,大家不得不试国产。试了才发现,哦,原来国产刀已经做的这么好了。 二是国内刀企憋了十几年的劲,终于熬出结果了。我认识一个做刀具涂层的工程师,他跟我说,他们团队为了啃下高端AlTiN涂层的配方,前后三年改了一百多版成分比例,反复调整真空镀膜的温度和时间,终于做出来的涂层,使用寿命达到进口产品的90%以上,价格才是三分之二。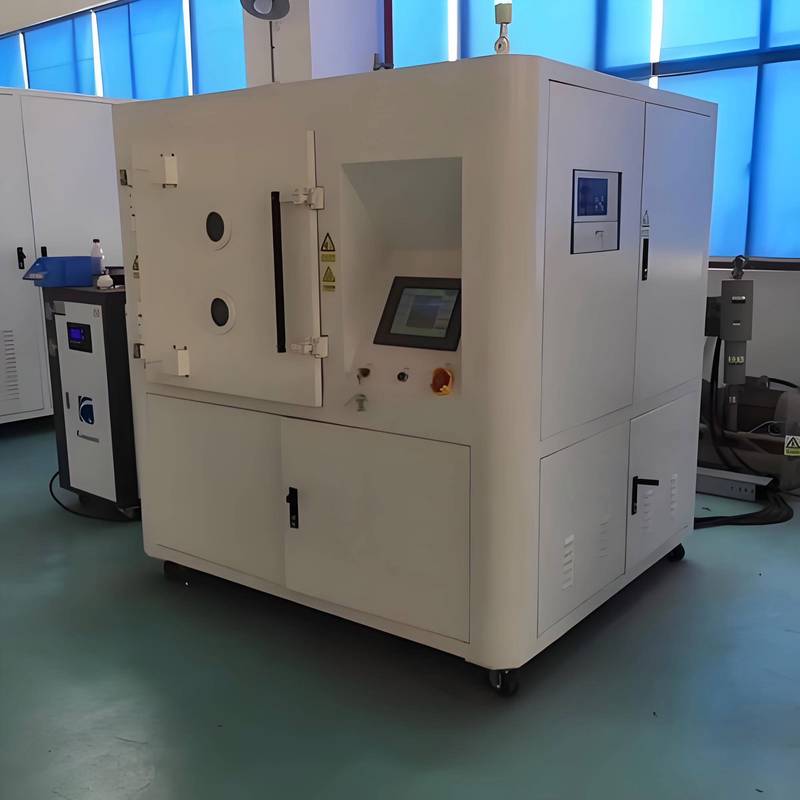 工业刀具涂层生产车间真空镀膜设备实拍
问:现在国产刀具是不是已经能全面替代进口了?
答:真不是。别吹牛皮,也别妄自菲薄。现在普通的铣刀、钻头、通用刀片,加工常规的钢材、铝合金,国产完全能打,性价比比进口高太多,绝大多数工厂换了之后都不会换回去。但是在高端细分领域,比如加工航空发动机叶片的整体硬质合金滚刀,加工碳纤维复材的单晶金刚石刀具,我们还差火候。不是做不出来样品,是批量生产的一致性和稳定性还不够,一百把里面有个两三把误差超标,就没人敢用在高端产品上。这是基础材料、基础工艺的差距,得慢慢磨,急不来。
不过话说回来,能从0做到90分,已经够让人惊喜了。现在不少国内刀企已经把产品卖到欧洲、东南亚,抢原来国际巨头的订单,这放在十年前,想都不敢想。
工厂买刀具,记住这几个实用原则
 工厂买刀具,记住这几个实用原则
很多工厂采购选刀,要么迷信进口,一味追求大牌,要么只看单价,谁便宜买谁,其实这两个误区踩了都亏。给大家提几个醒:
💡 第一,匹配需求比追求大牌重要。你要是加工普通的45号钢缸体,国产一线品牌的刀具完全够用,性价比甩进口八条街,没必要花那个溢价。
❗ 第二,一定要算全生命周期成本,别只看刀的采购价。有的杂牌刀单把便宜一半,但是用两个小时就得换刀片,停机换刀的工时成本,还有加工报废的风险,加起来比买好刀贵多了。算清楚加工单个工件的刀具成本,这个数才是真的成本。
✅ 第三,优先选能提供定制化方案的供应商。每个工厂的机床转速、加工工艺、工件材料都不一样,标准化的刀具不一定最合适。靠谱的供应商会上门调试,根据你的需求改涂层改槽型,帮你降本提效,这才是真的值钱。
说实在的,中国制造业的升级,从来不是靠什么惊天动地的大项目,就是靠这样一个零件一个零件的啃,一把刀一个螺栓的追。你去珠三角的加工厂走一圈,看看货架上越来越多的国产刀,就知道,我们的制造强国路,走得稳,也走得实。