工业润滑:被忽略的设备寿命密码
我跑过不下三十家国内制造工厂,见过太多可惜的事。几百万进口的核心设备,才用了三年就拉缸报废,拆开一看,齿轮表面磨得满是沟痕。追问下来,老板一拍大腿:为了省成本,把原厂要求的合成润滑脂换成了便宜的矿物油,这下好了,省了两万块耗材,亏了两百万设备。
 工业冲压机导轨润滑不当磨损对比图
为什么绝大多数工厂都做错了润滑?
很多人提起润滑,第一反应就是“到点加油换油,走个流程”。真这么简单?
现在的工业设备早就不是十年前粗笨的大家伙了。新能源车间的冲压机精度要求到丝级,风电主轴要扛十几兆帕的冲击,半导体厂的光刻机导轨要常年保持微米级的运动精度,不同工况对润滑的要求,差得能有十万八千里。
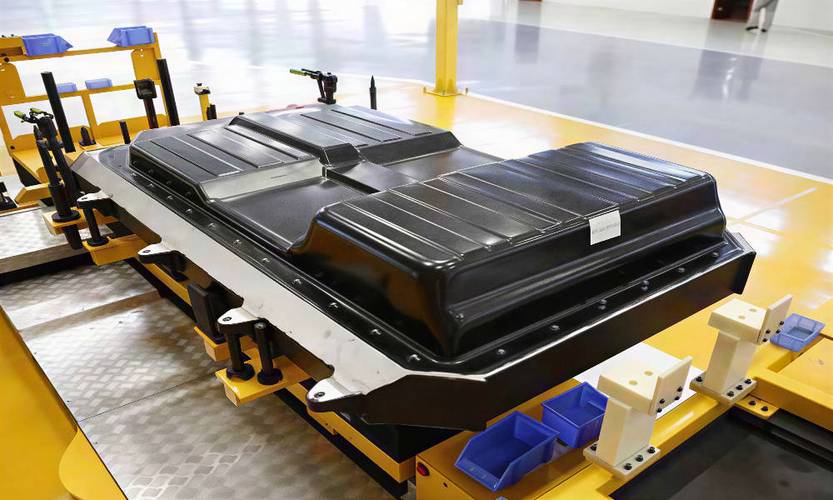
去年在东莞一家做动力电池结构件的工厂,我亲眼见他们因为润滑错了,亏了上百万。冲压机导轨原厂要求用极压抗磨润滑脂,采购嫌贵换了普通锂基脂,不到半年导轨磨损,精度掉了两个丝,产出的良品率掉了快三个百分点,停线维修花了七十多万,前两年省的那点耗材钱,连零头都不够。
问:我们工厂都是严格按原厂说明书要求做润滑的,怎么还会出问题?
答:原厂给的都是标准工况下的参考周期。你开在南方沿海潮湿多盐雾,或是北方厂区多沙尘,再或是每天24小时两班倒满负荷生产,早就超出了原厂给的标准工况范围。我见过浙江一家汽配厂,原厂要求三个月换一次齿轮箱油,他们满负荷生产,硬是拖到四个半月才换,拆开齿轮箱,铁屑攒了小半碗,齿轮磨得要整个更换。还有不少工厂,明明工况要求合成油,非要换便宜的矿物油,看似省了几百块一桶,实际上直接把设备寿命砍了一半。
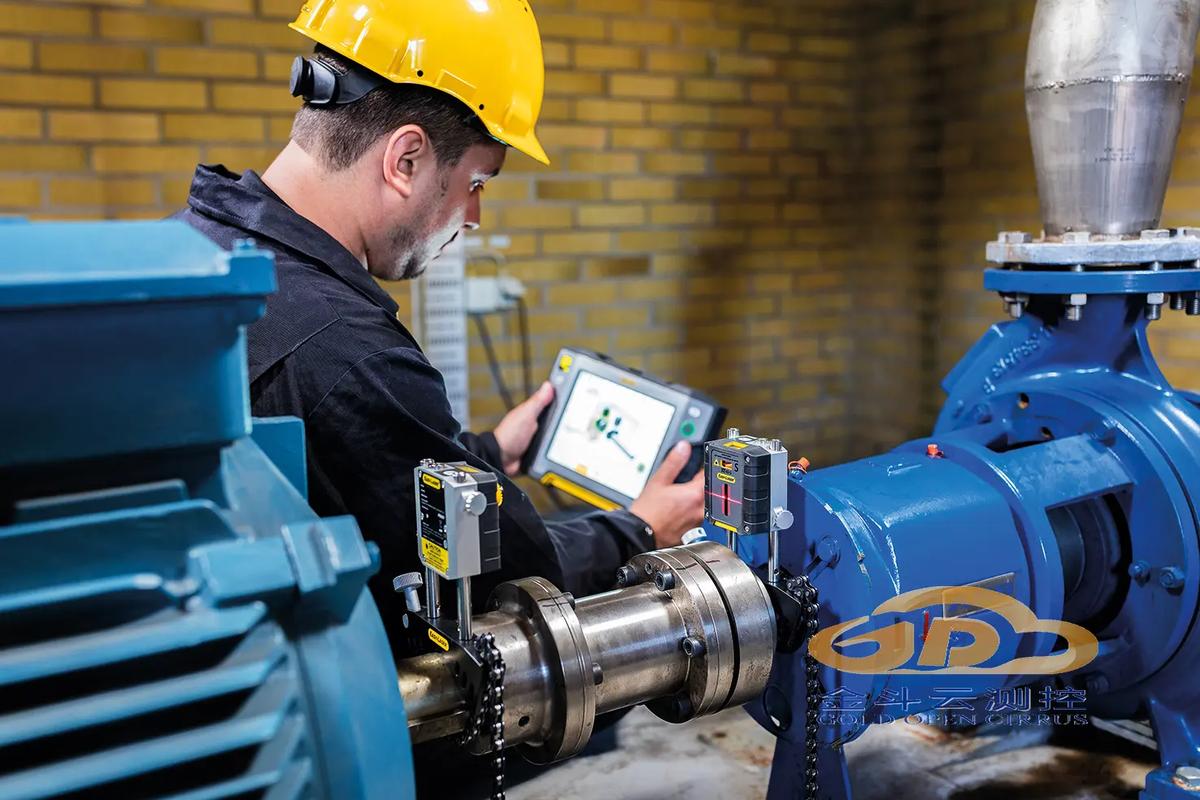
风电齿轮箱油液在线润滑监测装置现场图
问:状态监测润滑听起来门槛很高,中小工厂能用得起吗?
答:说实话,真没你想的贵。现在便携式的油液检测笔,几百块就能买一支,测黏度和杂质含量,工厂自己的机修工五分钟就能测完,比送第三方检测省太多。中小工厂不用上来就投几十万装在线系统,先把车间里那几台核心关键设备管起来,每周抽一次油样测一测,把固定周期换油改成按需换油,一年下来省的油钱加上减少的停机损失,早就把检测设备的钱赚回来了。
选对润滑,记住三个核心原则
很多人选润滑产品,要么只看价格,要么只听销售吹,踩坑踩不完。我整理了三个实操的原则,都是跑工厂跑出来的经验:
💡 先匹配工况,再谈价格,不是越贵越好。
100℃以上的高温工况,别用普通矿物油,必须换合成型基础油的产品。潮湿经常接触水的工况,一定要选抗乳化性好的油,不然油进水乳化,失去粘性,一点润滑作用都没有。❗我见过太多老板买油只看黏度标号,不看性能指标,最后吃大亏。
✅ 优先选设备专用润滑产品,别图方便用通用油。
轧钢机就用轧钢机专用齿轮油,注塑机就用注塑机专用液压油,通用油大部分时候都是退而求其次的选择。专用油会针对工况加对应添加剂,比如极压抗磨剂、抗氧化剂,针对性强,能多给设备延两三年寿命,这点差价绝对值。
💡 绝对不要混加不同品牌的润滑产品。
哪怕是同标号同类型,不同品牌的添加剂体系不一样,混加很容易发生化学反应,出现分层、沉淀,直接整锅油都废掉。哪怕同品牌不同批次,也尽量不要大量混加,这点小事很多人不在意,出了问题才追悔莫及。
说实话,工业制造里,润滑真的是最被低估的环节。太多工厂在买设备的时候舍得砸几百万,在润滑这点耗材上抠抠搜搜,一瓶润滑脂才贵几十块,就舍不得换,最后设备坏了,花几十万维修,停线一天损失几十万,说出去都没人信,可这种事就是天天在各个工厂发生。
不过话说回来,这两年做精益降本的工厂多了,大家也算明白过来了:降本不是砍该花的钱,润滑就是典型的小钱办大事,你花一块钱在润滑上,能省十块钱的维修费,赚回一百块的停机损失。
别等设备趴窝了才想起润滑,那时候,啥都晚了。
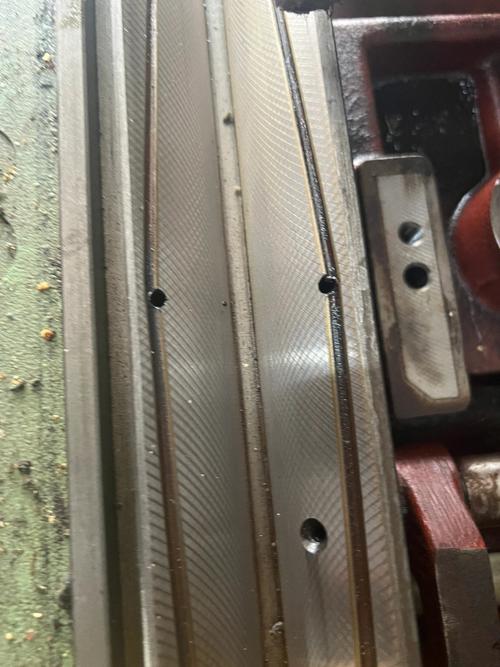 工业冲压机导轨润滑不当磨损对比图
为什么绝大多数工厂都做错了润滑?
 为什么绝大多数工厂都做错了润滑?
很多人提起润滑,第一反应就是“到点加油换油,走个流程”。真这么简单?
现在的工业设备早就不是十年前粗笨的大家伙了。新能源车间的冲压机精度要求到丝级,风电主轴要扛十几兆帕的冲击,半导体厂的光刻机导轨要常年保持微米级的运动精度,不同工况对润滑的要求,差得能有十万八千里。
去年在东莞一家做动力电池结构件的工厂,我亲眼见他们因为润滑错了,亏了上百万。冲压机导轨原厂要求用极压抗磨润滑脂,采购嫌贵换了普通锂基脂,不到半年导轨磨损,精度掉了两个丝,产出的良品率掉了快三个百分点,停线维修花了七十多万,前两年省的那点耗材钱,连零头都不够。
问:我们工厂都是严格按原厂说明书要求做润滑的,怎么还会出问题?
答:原厂给的都是标准工况下的参考周期。你开在南方沿海潮湿多盐雾,或是北方厂区多沙尘,再或是每天24小时两班倒满负荷生产,早就超出了原厂给的标准工况范围。我见过浙江一家汽配厂,原厂要求三个月换一次齿轮箱油,他们满负荷生产,硬是拖到四个半月才换,拆开齿轮箱,铁屑攒了小半碗,齿轮磨得要整个更换。还有不少工厂,明明工况要求合成油,非要换便宜的矿物油,看似省了几百块一桶,实际上直接把设备寿命砍了一半。
2024年工业润滑的最新落地实践
这两年行业变了,早就不是“按点换油”的老思路了。现在主流的做法是按需状态润滑,简单说就是,油还能用就不换,不行了再换。不像以前不管用不用得到点就换,既浪费钱,又可能没及时换出问题。 现在不少大型风电场都装了油液在线监测装置,实时测齿轮箱润滑油的黏度、杂质含量、酸值,以前半年换一次油,现在不少工况好的机组能拖到两年才换,一台风机一年省大几千,一个100MW的风场,一年就能省几十万,这个账算下来太香了。 还有就是固体润滑的普及,以前很多高温工况,比如陶瓷窑的输送辊、钢厂连铸机的辊道,温度能到两三百摄氏度,普通润滑脂上去直接化了,根本起不到作用。现在用二硫化钼涂层或者PTFE基固体润滑膜,不用频繁换油,寿命直接翻三倍,还省了人工加油的成本。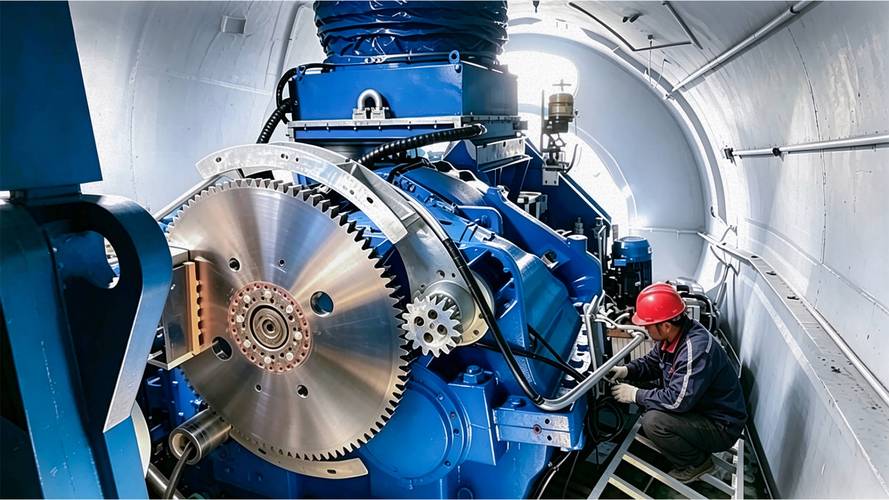 风电齿轮箱油液在线润滑监测装置现场图
问:状态监测润滑听起来门槛很高,中小工厂能用得起吗?
答:说实话,真没你想的贵。现在便携式的油液检测笔,几百块就能买一支,测黏度和杂质含量,工厂自己的机修工五分钟就能测完,比送第三方检测省太多。中小工厂不用上来就投几十万装在线系统,先把车间里那几台核心关键设备管起来,每周抽一次油样测一测,把固定周期换油改成按需换油,一年下来省的油钱加上减少的停机损失,早就把检测设备的钱赚回来了。
选对润滑,记住三个核心原则
 选对润滑,记住三个核心原则
很多人选润滑产品,要么只看价格,要么只听销售吹,踩坑踩不完。我整理了三个实操的原则,都是跑工厂跑出来的经验:
💡 先匹配工况,再谈价格,不是越贵越好。
100℃以上的高温工况,别用普通矿物油,必须换合成型基础油的产品。潮湿经常接触水的工况,一定要选抗乳化性好的油,不然油进水乳化,失去粘性,一点润滑作用都没有。❗我见过太多老板买油只看黏度标号,不看性能指标,最后吃大亏。
✅ 优先选设备专用润滑产品,别图方便用通用油。
轧钢机就用轧钢机专用齿轮油,注塑机就用注塑机专用液压油,通用油大部分时候都是退而求其次的选择。专用油会针对工况加对应添加剂,比如极压抗磨剂、抗氧化剂,针对性强,能多给设备延两三年寿命,这点差价绝对值。
💡 绝对不要混加不同品牌的润滑产品。
哪怕是同标号同类型,不同品牌的添加剂体系不一样,混加很容易发生化学反应,出现分层、沉淀,直接整锅油都废掉。哪怕同品牌不同批次,也尽量不要大量混加,这点小事很多人不在意,出了问题才追悔莫及。
说实话,工业制造里,润滑真的是最被低估的环节。太多工厂在买设备的时候舍得砸几百万,在润滑这点耗材上抠抠搜搜,一瓶润滑脂才贵几十块,就舍不得换,最后设备坏了,花几十万维修,停线一天损失几十万,说出去都没人信,可这种事就是天天在各个工厂发生。
不过话说回来,这两年做精益降本的工厂多了,大家也算明白过来了:降本不是砍该花的钱,润滑就是典型的小钱办大事,你花一块钱在润滑上,能省十块钱的维修费,赚回一百块的停机损失。
别等设备趴窝了才想起润滑,那时候,啥都晚了。