被低估的工业紧固:制造一线看不见的安全生命线
很多人去工厂参观,眼睛只会追着超大吨位的机床、不停运转的机器人走,谁会多看一眼连接设备零件的那一颗颗螺栓?谁会在乎那不到一秒的紧固工序?
去年我去北方一个风电基地做技术支持,刚好遇上一起塔筒偏航螺栓断裂的事故,查了半个月,最后问题出在哪?一批螺栓紧固的时候,工人为了赶进度,跳过了复拧步骤,预紧力不均匀,运行一年多之后,应力集中把螺栓扯断了,叶片直接砸下来,损失小两千万。
干这行快二十年了,见过太多这种事儿。真的,紧固从来不是拧拧紧就完了。
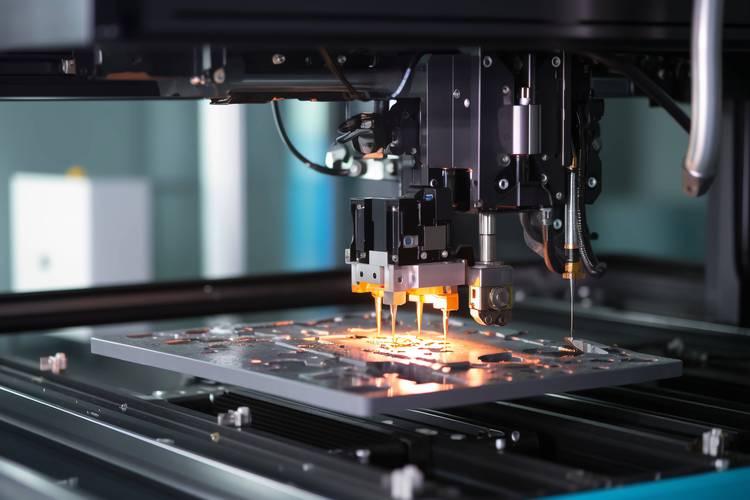
 新能源汽车电池包箱体自动化紧固工位实拍
航空发动机的叶片连接,紧固预紧力的误差要求控制在3%以内,差一点,高速旋转的时候叶片动频不对,整台发动机就废了。
很多人不知道,同一个规格的螺栓,摩擦系数差0.05,相同扭矩下得到的预紧力能差出20%。就这么一点差距,放到高负荷高振动工况下,就是天大的隐患。
问:很多工厂都配了扭矩扳手,为什么还会出紧固问题?
答:扭矩扳手控制的是你输入的力矩,不是最终留在螺栓上的预紧力啊!扭矩转化为预紧力,整个过程摩擦系数占了超过80%的影响,螺纹加工误差、涂层差异、温度变化,随便哪个变一点,预紧力就偏了。现在主流的高端制造,早就不用单纯的定扭矩紧固了,清一色用扭矩转角法,先拧到基准扭矩消除间隙,再转一个固定角度拉伸螺栓,精度比定扭矩高好几个档次,能把预紧力误差控制在5%以内。
风电塔筒底部螺栓智能紧固作业现场
还有一个很实在的新应用,就是在役紧固的在线监测。现在国内几大风电大基地,很多新建项目都给塔筒、主轴的核心螺栓装了微型压电传感器,实时监测预紧力变化,一旦预紧力掉出阈值直接发警报,不用工人爬几十上百米的塔筒挨个检测,尤其是山地风电,爬一次塔就要大半天,还危险,这个技术一上,运维成本直接降了40%都不止。
问:旧风场改在线紧固监测,成本会不会很高?
答:真不高。要是核心位置的螺栓,现在有外接式的传感器,不用把整批旧螺栓都换掉,直接改装就能用,一个监测点也就几千块,比起出一次事故几百万的损失,这点投入真的不值一提。如果是普通部位,按周期人工复检就行,不用盲目跟风上设备,适合自己的才对。
工厂做紧固管理最容易踩的三个坑
💡 只看强度等级,不看精度等级
很多采购买螺栓,开口就要10.9级,闭口就是8.8级,从来不说精度等级。同样是10.9级螺栓,A级精度的螺纹公差比C级小好几倍,受力均匀性差远了,关键部位用C级螺栓,哪怕强度够,也很容易出现个别螺栓应力过载断裂。
❗ 重复使用拆卸过的螺栓
说实话,太多工厂为了省成本,拆装设备的时候,把拆下来的螺栓擦擦干净接着用。螺栓紧固本来就是靠屈服前的塑性变形获得稳定预紧力,拆过一次之后,材料的屈服特性已经变了,再用用不了多久就会出现应力松弛,预紧力掉得飞快,振动大的工况不出问题才怪。真的,换一颗螺栓才几块钱,犯不上省这个钱。
✅ 忽略装配环境的温度影响
北方冬天户外装配塔筒,或者南方夏天装大型设备,连接体和螺栓的温度差能差几十度,等装配完温度平衡了,热胀冷缩一折腾,预紧力直接偏出20%都是常事。现在正规的作业要求都是温度平衡之后再复拧一遍,很多工厂直接跳过这一步,不出问题才怪。
不过话说回来,很多中小工厂现在连一份完整的紧固作业指导书都没有,全靠工人经验来,能不出错吗?
工业这行,从来都是细节定存亡。那些藏在设备缝隙里的紧固点,几块钱的螺栓,没人会多看一眼,可偏偏就是这些小东西,决定了整台设备、整个项目的生死。你多花十分的心思在紧固上,比你花几百万优化那些花里胡哨的参数,管用多了。
为什么现代工业的紧固要求早就翻了天
放在三十年前,你拿个扳手拧到拧不动,就算合格。那时候设备笨,公差大,就算有点偏差,也出不了大问题。 现在呢?新能源汽车电池包,一组箱体上百个紧固点,哪怕一个点预紧力差10%,跑个三五年,密封胶层就会失效,进水漏液,轻则电池报废,重则起火自燃。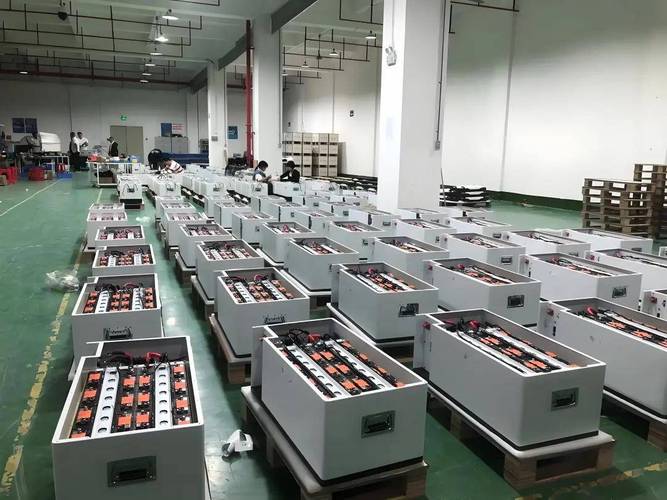 新能源汽车电池包箱体自动化紧固工位实拍
航空发动机的叶片连接,紧固预紧力的误差要求控制在3%以内,差一点,高速旋转的时候叶片动频不对,整台发动机就废了。
很多人不知道,同一个规格的螺栓,摩擦系数差0.05,相同扭矩下得到的预紧力能差出20%。就这么一点差距,放到高负荷高振动工况下,就是天大的隐患。
问:很多工厂都配了扭矩扳手,为什么还会出紧固问题?
答:扭矩扳手控制的是你输入的力矩,不是最终留在螺栓上的预紧力啊!扭矩转化为预紧力,整个过程摩擦系数占了超过80%的影响,螺纹加工误差、涂层差异、温度变化,随便哪个变一点,预紧力就偏了。现在主流的高端制造,早就不用单纯的定扭矩紧固了,清一色用扭矩转角法,先拧到基准扭矩消除间隙,再转一个固定角度拉伸螺栓,精度比定扭矩高好几个档次,能把预紧力误差控制在5%以内。
2024年工业紧固领域的几个实用新趋势
这几年国产智能制造起来之后,很多以前只有大厂用得起的紧固技术,现在中小厂也能用了。 第一个就是智能紧固系统的普及。以前进口一把带数据记录的智能拧紧轴要几十万,现在国产的十几万甚至几万就能拿下,每一个紧固点的扭矩、转角都实时上传MES系统,只要不合格直接锁死工位,根本流不到下工序,比以前工人拿个扳手记台账靠谱一万倍。 第二个就是针对高振动工况的新防松方案。以前大家防松要么用尼龙锁紧螺母,要么双螺母对顶,尼龙在高温下很快就失效,双螺母又占空间。现在很多风电、工程机械领域,都换成了全金属自锁垫圈,还有改性的耐高温防松胶,寿命比老方案长两三倍,维护周期直接从一年拉长到三年,省了不少人工。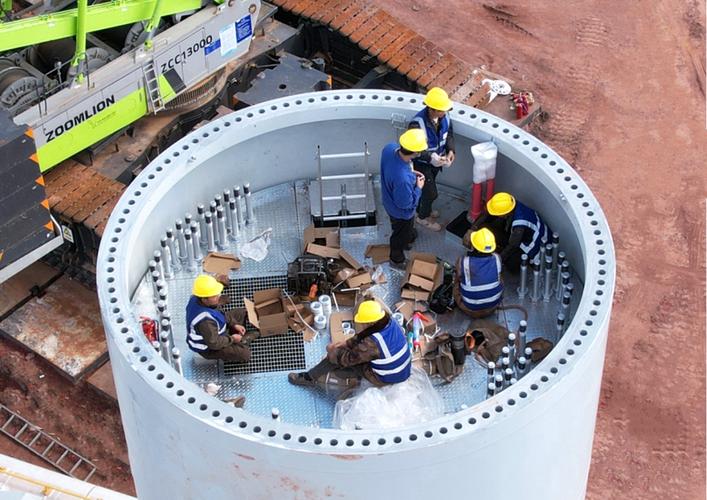 风电塔筒底部螺栓智能紧固作业现场
还有一个很实在的新应用,就是在役紧固的在线监测。现在国内几大风电大基地,很多新建项目都给塔筒、主轴的核心螺栓装了微型压电传感器,实时监测预紧力变化,一旦预紧力掉出阈值直接发警报,不用工人爬几十上百米的塔筒挨个检测,尤其是山地风电,爬一次塔就要大半天,还危险,这个技术一上,运维成本直接降了40%都不止。
问:旧风场改在线紧固监测,成本会不会很高?
答:真不高。要是核心位置的螺栓,现在有外接式的传感器,不用把整批旧螺栓都换掉,直接改装就能用,一个监测点也就几千块,比起出一次事故几百万的损失,这点投入真的不值一提。如果是普通部位,按周期人工复检就行,不用盲目跟风上设备,适合自己的才对。
工厂做紧固管理最容易踩的三个坑
 工厂做紧固管理最容易踩的三个坑
💡 只看强度等级,不看精度等级
很多采购买螺栓,开口就要10.9级,闭口就是8.8级,从来不说精度等级。同样是10.9级螺栓,A级精度的螺纹公差比C级小好几倍,受力均匀性差远了,关键部位用C级螺栓,哪怕强度够,也很容易出现个别螺栓应力过载断裂。
❗ 重复使用拆卸过的螺栓
说实话,太多工厂为了省成本,拆装设备的时候,把拆下来的螺栓擦擦干净接着用。螺栓紧固本来就是靠屈服前的塑性变形获得稳定预紧力,拆过一次之后,材料的屈服特性已经变了,再用用不了多久就会出现应力松弛,预紧力掉得飞快,振动大的工况不出问题才怪。真的,换一颗螺栓才几块钱,犯不上省这个钱。
✅ 忽略装配环境的温度影响
北方冬天户外装配塔筒,或者南方夏天装大型设备,连接体和螺栓的温度差能差几十度,等装配完温度平衡了,热胀冷缩一折腾,预紧力直接偏出20%都是常事。现在正规的作业要求都是温度平衡之后再复拧一遍,很多工厂直接跳过这一步,不出问题才怪。
不过话说回来,很多中小工厂现在连一份完整的紧固作业指导书都没有,全靠工人经验来,能不出错吗?
工业这行,从来都是细节定存亡。那些藏在设备缝隙里的紧固点,几块钱的螺栓,没人会多看一眼,可偏偏就是这些小东西,决定了整台设备、整个项目的生死。你多花十分的心思在紧固上,比你花几百万优化那些花里胡哨的参数,管用多了。