工厂老炮聊量具:那些被你忽略的精度生命线
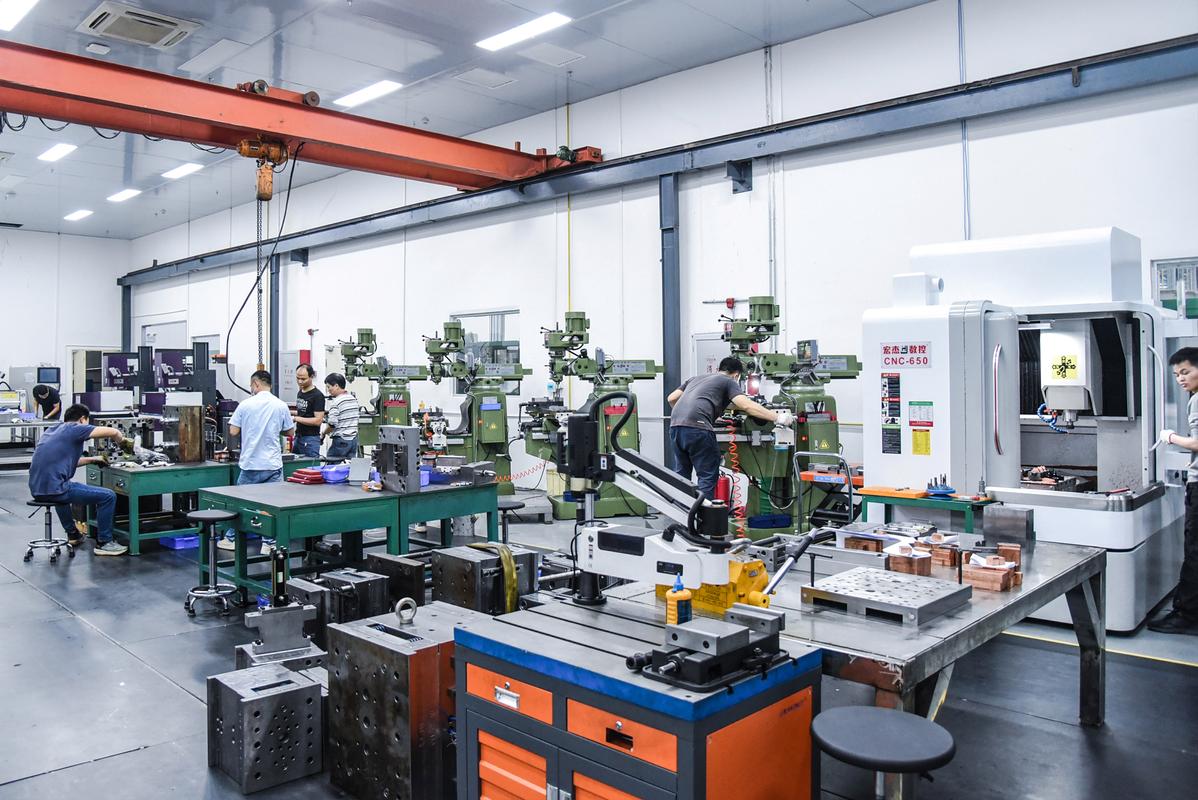
上周去东莞一个五金加工厂看样,进门就看见学徒工把游标卡尺往扳手堆里一扔,啪的一声。
我当时心都揪了。
那可是你吃饭的家伙啊!
很多人干加工,把大把钱砸在机床、刀头上,转头就对量具不上心。觉得不就是量个尺寸吗,能差多少?
差0.01毫米,可能就是整批报废的结局。
 机械加工车间工作台摆放的常用量具
问:我们工厂做非标小零件,必须买几万块的高端测量设备吗?普通量具不行?
答:真不是越贵越好。我见过做0.1毫米公差要求的零件,老板硬买了百万级的测量中心,放那落灰两年,连校准费都赚不回来。你批量小、公差要求在IT12以上的,游标卡尺加外径千分尺完全够,撑死加个块规校准,成本几千块搞定。只有公差要求到3微米以下,或者复杂曲面轮廓检测,才需要上高精度设备。
问:数显量具和机械量具哪个更靠谱?
答:分场景。车间恒温恒湿的检验室,数显的当然舒服,读数快没误差,还能连系统传数据,符合现在数字化工厂的要求。但机加工台上干活,机械卡尺永远是爹——冷却液泼上去、摔两下,掏出来照样用,数显的进水就坏,电池还怕低温冻,急活的时候找不到电池,哭都来不及。我自己随身的工具箱里,永远塞一把30年前的老上量机械卡尺,就是留着救急的,从来没掉过链子。
生锈磨损精度超差的机械游标卡尺
说实话,量具保养真没那么复杂。每天下班,用干净的棉纱把量具擦一遍,涂上防锈油,放在专门的量具盒里,别乱堆乱放。定期校准,别超期使用。
很多工厂校准就是应付审核,校准标签贴上去一两年都不换,实际上量具用久了磨损,精度早就飘了。正规的要求是,基础量具每月校一次,三坐标这类高精度设备每季度校一次,用标准量块对标一下,花不了十分钟,买个安心。
2024年工厂量具管理的新玩法
现在制造业都在搞数字化,量具管理也变了,不是以前拿个本子记就行的时代了。
我最近跑了几个新工厂,都在用量具二维码管理法,每个量具贴一个专属二维码,什么时候买的,上次校准是什么时候,校准有效期到哪天,现在在谁手里,手机一扫全出来,不会弄丢,也不会有人用超期的量具干活,审厂的时候拿出来一看,明明白白,客户都夸专业。
还有带联网功能的智能量具,量完数据自动传到MES系统,自动生成SPC报表,不用工人手写记录,不会看错数写错数,数据可追溯,对做汽车、医疗配件的工厂来说,太省心了。
不过话说回来,也别瞎追风。你一个十来个人的小加工厂,接的都是普通散单,没必要硬上几十万的智能量具系统,整个excel表记好校准时间,用完归位擦油,一样能把精度控住。
干制造这行,拼到最后就是拼细节。量具就是细节里的细节,你对它不上心,它就给你捅大娄子。
别等出了问题,才想起当初没把这小事当回事。
为什么现在工厂对量具的要求越来越卷?
放在十年前,做普通机械配件,公差给到0.1毫米就算高精度,一把几十块的游标卡尺搞定一切。现在不一样了。新能源汽车的动力电池壳体、伺服电机的轴芯、光伏设备的导轨,公差要求动不动就是0.005毫米以内,差半个丝都不行。 对精度要求的提升,直接把量具的地位从“辅助工具”抬成了“质量生命线”。 我前阵子接触一个做新能源汽车结构件的工厂,为了控公差,光是检验室的量具设备就投了两百万,三坐标、影像测量仪、圆柱度仪摆得满满当当。 不过话说回来,基础量具永远是工厂的刚需。90%的现场测量,还是要靠卡尺、千分尺、高度规这些基础量具,高端设备都是用来做最终抽检和校准确认的。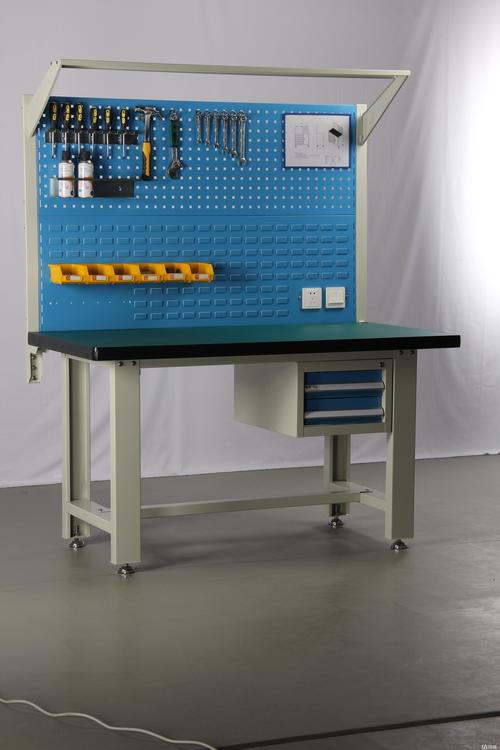 机械加工车间工作台摆放的常用量具
问:我们工厂做非标小零件,必须买几万块的高端测量设备吗?普通量具不行?
答:真不是越贵越好。我见过做0.1毫米公差要求的零件,老板硬买了百万级的测量中心,放那落灰两年,连校准费都赚不回来。你批量小、公差要求在IT12以上的,游标卡尺加外径千分尺完全够,撑死加个块规校准,成本几千块搞定。只有公差要求到3微米以下,或者复杂曲面轮廓检测,才需要上高精度设备。
问:数显量具和机械量具哪个更靠谱?
答:分场景。车间恒温恒湿的检验室,数显的当然舒服,读数快没误差,还能连系统传数据,符合现在数字化工厂的要求。但机加工台上干活,机械卡尺永远是爹——冷却液泼上去、摔两下,掏出来照样用,数显的进水就坏,电池还怕低温冻,急活的时候找不到电池,哭都来不及。我自己随身的工具箱里,永远塞一把30年前的老上量机械卡尺,就是留着救急的,从来没掉过链子。
被绝大多数加工厂忽略的量具保养误区
我见过太多工厂,买得起几千块的进口卡尺,却舍不得花十分钟做保养。几个常见的坑,你对一对,中了没有。 ❗ 用完随便擦两下就塞盒,切削液残留在量爪缝隙里,不出半年就锈得打不开,精度直接偏出几个丝。 ❗ 和扳手、螺钉、刀具堆放在一起,磕磕碰碰是常事,量爪碰出一个小坑你看不见,量出来的尺寸全错,整批零件报废都不知道为啥。 💡 说个真事,前年浙江有个做汽配的小厂,给主机厂供一批转向轴,因为卡尺被碰坏了没发现,尺寸差了4丝,整批一万多件全部退单,连带着供应商资格都丢了,亏了几百万,够买一箱子顶级卡尺了。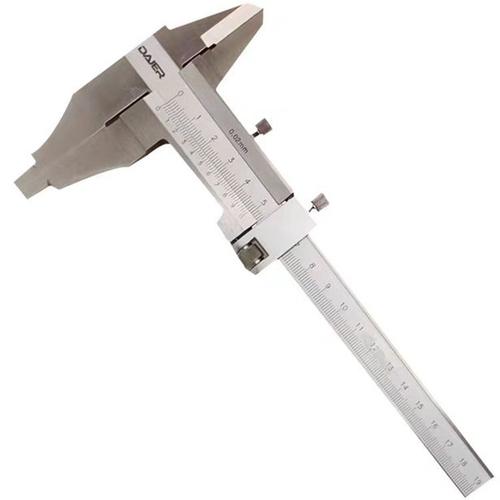 生锈磨损精度超差的机械游标卡尺
说实话,量具保养真没那么复杂。每天下班,用干净的棉纱把量具擦一遍,涂上防锈油,放在专门的量具盒里,别乱堆乱放。定期校准,别超期使用。
很多工厂校准就是应付审核,校准标签贴上去一两年都不换,实际上量具用久了磨损,精度早就飘了。正规的要求是,基础量具每月校一次,三坐标这类高精度设备每季度校一次,用标准量块对标一下,花不了十分钟,买个安心。
2024年工厂量具管理的新玩法
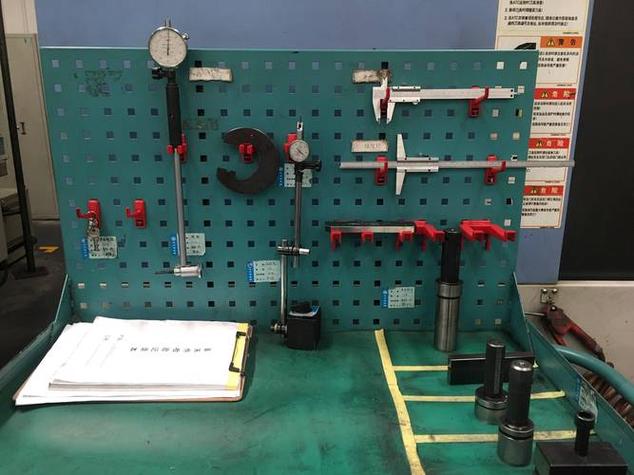 2024年工厂量具管理的新玩法
现在制造业都在搞数字化,量具管理也变了,不是以前拿个本子记就行的时代了。
我最近跑了几个新工厂,都在用量具二维码管理法,每个量具贴一个专属二维码,什么时候买的,上次校准是什么时候,校准有效期到哪天,现在在谁手里,手机一扫全出来,不会弄丢,也不会有人用超期的量具干活,审厂的时候拿出来一看,明明白白,客户都夸专业。
还有带联网功能的智能量具,量完数据自动传到MES系统,自动生成SPC报表,不用工人手写记录,不会看错数写错数,数据可追溯,对做汽车、医疗配件的工厂来说,太省心了。
不过话说回来,也别瞎追风。你一个十来个人的小加工厂,接的都是普通散单,没必要硬上几十万的智能量具系统,整个excel表记好校准时间,用完归位擦油,一样能把精度控住。
干制造这行,拼到最后就是拼细节。量具就是细节里的细节,你对它不上心,它就给你捅大娄子。
别等出了问题,才想起当初没把这小事当回事。