夹具:被中小机加工厂忽略的效率增长密码
跑了快30家珠三角的中小机加工厂,我发现一个哭笑不得的怪事。好多老板砸了三五百万上五轴机床,换进口刀库,转头就在夹具上抠那万八千的成本。觉得不就是个夹紧固定的东西?能用就行。这不是捡了芝麻丢了西瓜!
你精度要求±0.01,结果用个自己焊的简易卡盘,夹一次偏个两丝,调一次模半小时,一天下来,正经加工没几个小时,全耗在调夹具上了。
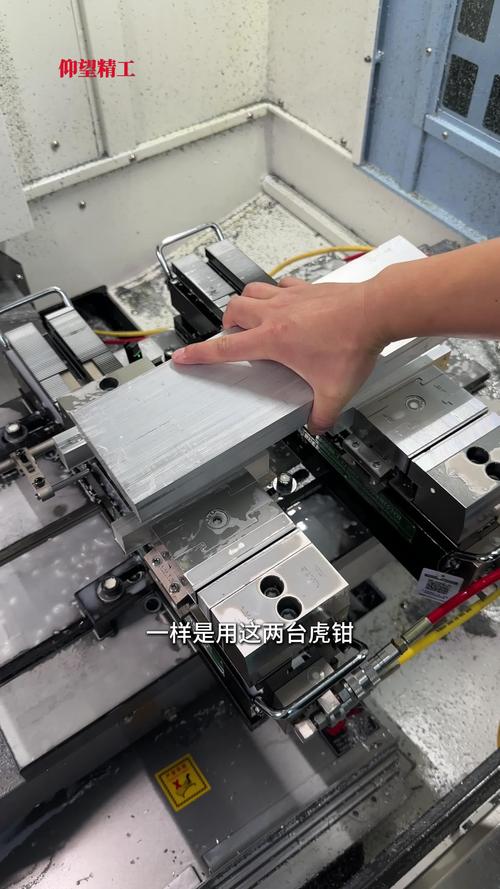
 五轴机床加工中心专用液压零点夹具实拍
问:我们厂就是接散单小单,换模确实烦,换套好夹具比如零点定位的,贵不贵啊?
答:单看采购价,确实比普通台虎钳贵一倍以上,不少老板一听价格就打退堂鼓了。你换个算法:原来换模30分钟,现在3分钟搞定,一天换四次模,一天省108分钟,一个月22天就是近40个工时,按200块一个工时算就是8000块,三个月就能收回成本,换模越频繁,回本越快,算下来真的赚。
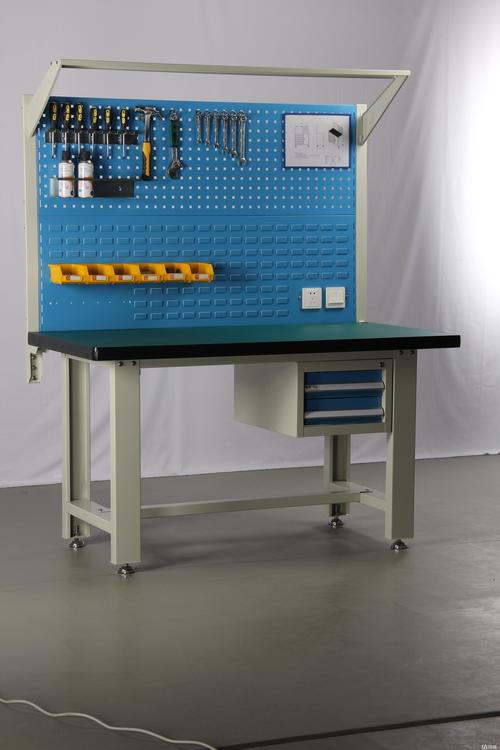
机加工车间模块化夹具标准化存放架实拍
问:我们老机床装新的模块化夹具,要不要改机床台面啊?怕麻烦一直没换。
答:绝大多数情况都不用改。现在主流的零点定位、模块化夹具都是标准孔位,直接固定在原机床的T型槽上就能用,只要你原来台面平整度合格,一天就能装完调试好,根本不用大动干戈。只有那种超大尺寸的定制异形夹具,才需要改台面,这种情况很少见,不用太担心。
2024年夹具应用的几个新实践
别觉得夹具是老掉牙的东西,现在行业变化真的快。
第一个就是带传感的智能夹具,我上个月在苏州一家做新能源水冷板的厂见过,人家的夹具自带压力传感器,能实时监测夹紧力,加工薄壁件的时候,自动调整夹紧力大小,不会夹变形也不会松,原来废件率8%,直接降到1%不到,光是废件成本一个月省十几万。
第二个就是夹具租赁,现在不少头部夹具厂都推出了短期租赁服务,你接了一个临时大订单,需要定制特殊夹具,不用一下子掏几十万定制,租一套用两三个月,用完还回去,压资金的问题直接解决,太适合接散单的中小厂了。
第三个就是在线夹具定制,你把零件图纸发过去,人家直接给你出设计方案,算好夹紧力和变形量,做好直接发过来,不用你自己的工装师傅蹲那画好几天图,省了不少人力。
不过话说回来,不是所有厂都要追最新的智能夹具,你要是一直做批量大的标准件,原来的老夹具用着没问题,当然不用换。适合自己的才是对的,对吧?
制造业拼到最后,拼的就是细节。好多人盯着机床、刀具抠性能,偏偏忘了夹具这个卡在效率和精度中间的关键节点。你几十万几百万的设备都上了,别最后输在万八千的夹具上,真的不值当。
为什么现在夹具越来越重要?
早些年做加工,都是大批量订单,一套夹具用半年不换,差一点差不了多少,摊到每个零件上成本可以忽略。现在呢?多品种小批量已经是主流,尤其是做新能源汽配、航天配套的厂,一天换个三五次模太正常了。 你算算这笔账:一次换模省20分钟,一天换四次,就是八十分钟,一个月22天,就是快30个工时,一个工时按200块算,就是小六千,一年下来小十万。这不比你抠那点夹具成本赚得多? 更别说精度问题了,现在的异形件、薄壁件,稍微夹紧力度不对,直接变形报废,一件零件原材料加预加工就是大几千,废一件,好几套夹具的钱都没了。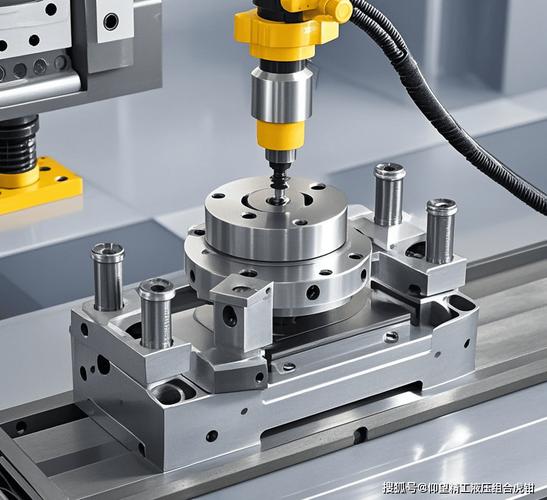 五轴机床加工中心专用液压零点夹具实拍
问:我们厂就是接散单小单,换模确实烦,换套好夹具比如零点定位的,贵不贵啊?
答:单看采购价,确实比普通台虎钳贵一倍以上,不少老板一听价格就打退堂鼓了。你换个算法:原来换模30分钟,现在3分钟搞定,一天换四次模,一天省108分钟,一个月22天就是近40个工时,按200块一个工时算就是8000块,三个月就能收回成本,换模越频繁,回本越快,算下来真的赚。
选夹具别踩这三个坑
❗ 坑一:只看价格不看适配性 很多老板图便宜买那种通用夹具,遇到异形件、薄壁件,要么定位不准,要么夹头干涉刀具,加工到一半工件动了,废一件零件,省的那点钱全亏进去还不够。我上个月见一个老板,废了两件价值八千的钛合金零件,蹲在车间门口抽烟抽了一下午,别提多懊恼了。 ❗ 坑二:忽略自动化适配 现在不少厂都在上自动上下料、机器人换料,结果买夹具的时候只考虑手动夹紧,老夹具没法传信号,没法自动锁紧,最后自动化线装好,卡在夹具这里动不了,拆了旧的换全新的,又多花好几万冤枉钱。 💡 坑三:不做标准化管理 多品种小批量的厂,做久了几十上百套定制夹具,扔的满车间都是,找一套合适的夹具要找半小时,堆在仓库里占地方,时间长了生锈报废,每年光处理废夹具都要拉走一卡车。✅ 现在主流的做法都是做模块化夹具,统一底座,换不同的夹头适配不同零件,既省空间,又好管理,找起来一拿一个准。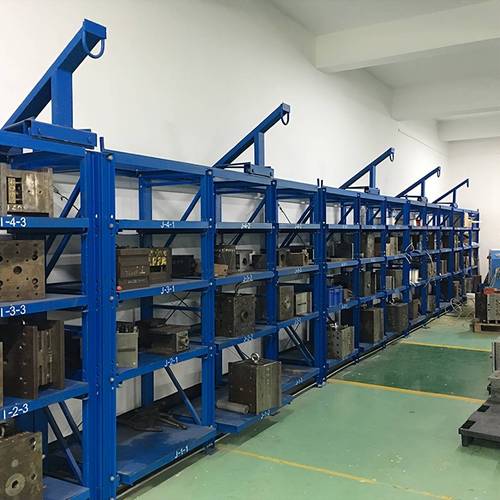 机加工车间模块化夹具标准化存放架实拍
问:我们老机床装新的模块化夹具,要不要改机床台面啊?怕麻烦一直没换。
答:绝大多数情况都不用改。现在主流的零点定位、模块化夹具都是标准孔位,直接固定在原机床的T型槽上就能用,只要你原来台面平整度合格,一天就能装完调试好,根本不用大动干戈。只有那种超大尺寸的定制异形夹具,才需要改台面,这种情况很少见,不用太担心。
2024年夹具应用的几个新实践
 2024年夹具应用的几个新实践
别觉得夹具是老掉牙的东西,现在行业变化真的快。
第一个就是带传感的智能夹具,我上个月在苏州一家做新能源水冷板的厂见过,人家的夹具自带压力传感器,能实时监测夹紧力,加工薄壁件的时候,自动调整夹紧力大小,不会夹变形也不会松,原来废件率8%,直接降到1%不到,光是废件成本一个月省十几万。
第二个就是夹具租赁,现在不少头部夹具厂都推出了短期租赁服务,你接了一个临时大订单,需要定制特殊夹具,不用一下子掏几十万定制,租一套用两三个月,用完还回去,压资金的问题直接解决,太适合接散单的中小厂了。
第三个就是在线夹具定制,你把零件图纸发过去,人家直接给你出设计方案,算好夹紧力和变形量,做好直接发过来,不用你自己的工装师傅蹲那画好几天图,省了不少人力。
不过话说回来,不是所有厂都要追最新的智能夹具,你要是一直做批量大的标准件,原来的老夹具用着没问题,当然不用换。适合自己的才是对的,对吧?
制造业拼到最后,拼的就是细节。好多人盯着机床、刀具抠性能,偏偏忘了夹具这个卡在效率和精度中间的关键节点。你几十万几百万的设备都上了,别最后输在万八千的夹具上,真的不值当。