工业旋转设备振动控制:从治标到治本的现场实践指南
为什么九成工厂的振动控制都做在了表面
很多设备管理员的思路很直接:振动大了?换轴承。拧螺栓。加配重。折腾完,振动确实降了一点,没俩月又反弹。
前两年去山东一家水泥厂看辊压机,一年换了四套轴承,光配件加停机损失小一百万,问题没解决。最后查出来是什么?基础沉降不均匀,主轴对中偏了15丝,根源没动,换多少轴承都是白搭。
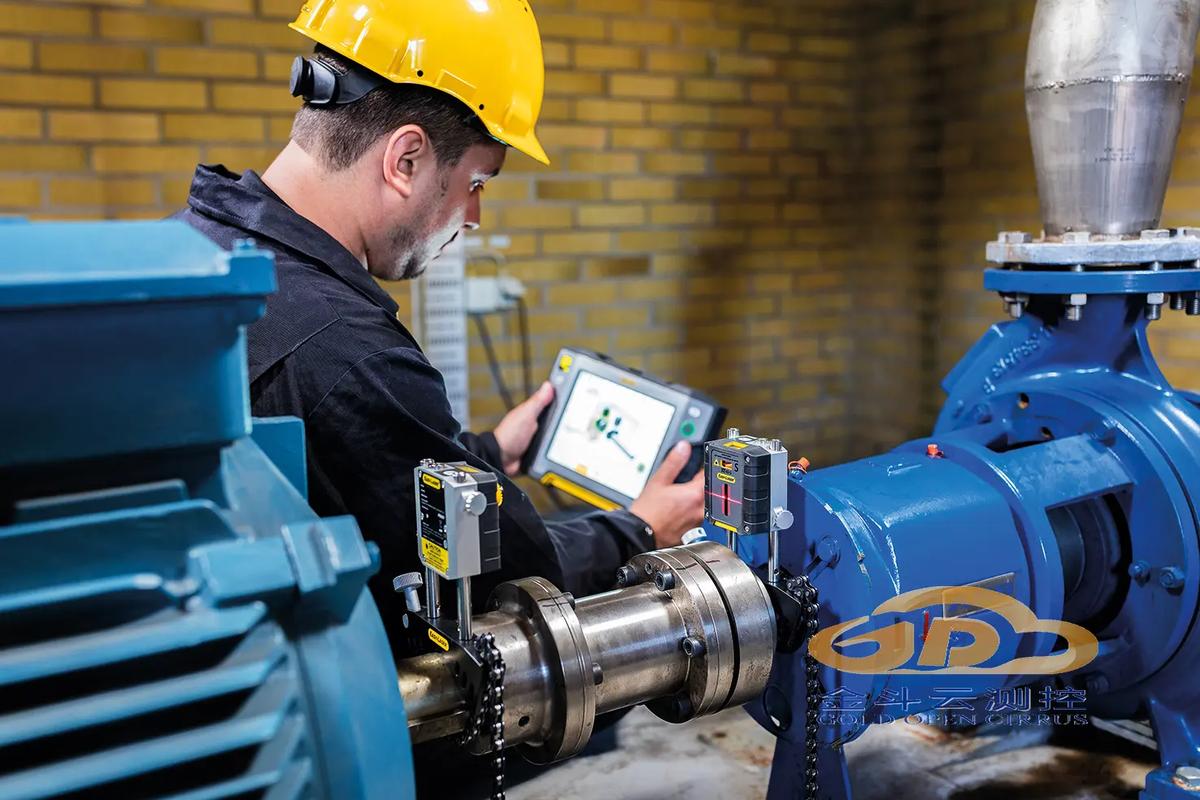 工业旋转设备振动检测现场实拍图
问:我们车间风机振动一直超报警线,换了进口轴承还是降不下来,问题一般出在哪?
答:九成概率根源不在轴承。安装不对中、基础刚度不够、管道应力拉扯主轴偏斜、甚至转子介质结垢不平衡,哪一个都能把轴承磨坏。振动控制的核心是控根源,不是换坏了的零件。你把根源留着,换十个进口轴承也撑不过一年。
说实话,现在工厂都在上预测性维护,到处都装了振动传感器,但是大部分传感器只做报警,没人拿着频谱数据挖根源。钱花了,问题还是留在那。
之前东莞那家做新能源冲压件的工厂,冲床振动大到隔壁三坐标检测出来的尺寸天天飘,换了三种减震垫都没用。最后挖开地基一看,设计的时候偷了点工,地基比要求浅了一米,冲床的冲次刚好跟地基固有频率对上了——共振了。这不就是从根上带的毛病嘛。
2024年工业振动控制的实用落地方向
很多人觉得振动控制是高端设备才用得到的东西,不对。现在从半导体光刻机到普通中小型机械厂,都有适配的方案。
早个十年,大部分都是被动振动控制:加阻尼、换减震器、做动平衡,靠材料本身吸振。现在不一样了,主动振动控制已经往下沉了,不止高端半导体能用,普通数控机床都开始装了。
比如现在国产的五轴机床,加工钛合金的时候容易颤,主轴上加个主动振动控制模块,实时检测振动,输出反向力抵消颤振,表面光洁度直接提两级,刀具寿命还能涨三成,这都是实打实的收益。
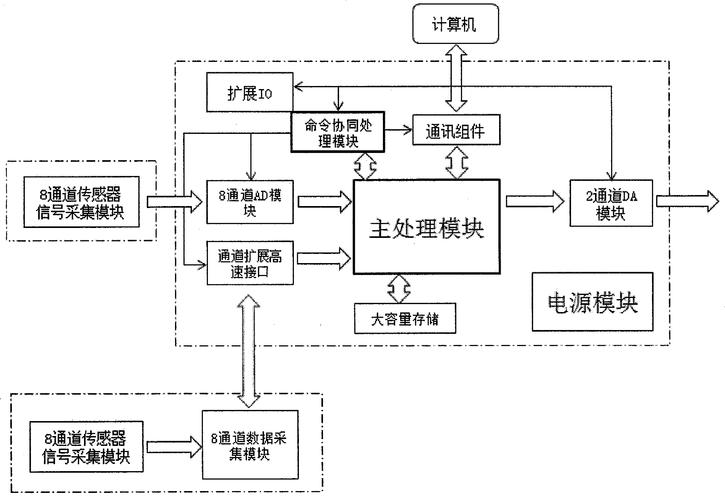 国产数控机床主动振动控制模块安装图
问:我们就是小加工厂,买不起带主动控制的新设备,能不能做低成本的振动控制优化?
答:太能了。最划算的操作,就是花几千块找专业的人做一次频谱分析和模态测试,找到振动的根源,花个几千几万调整,比你一年换好几次零件划算多了。
我见过最多的冤枉钱就是乱买减震器:设备要求固有频率10Hz以下,结果买成20Hz的,装上去反而放大振动,钱花了问题更严重,何苦呢。
- 💡 新设备就位,别着急开机量产,先测一遍固有频率,确认不会和工作转速共振,很多先天性的问题,这一步就能拦住。
- ❗ 千万别随便给振动大的设备加厚重配重,不少人加完配重,刚好把固有频率挪到了设备的常用工作区间,直接共振炸机,雪上加霜。
- ✅ 旋转设备接管道,一定要用软连接释放应力,硬连接拉出来的不对中,比安装不对中还隐蔽,很难查出来。
现场做振动控制最容易踩的隐形坑
 现场做振动控制最容易踩的隐形坑
第一个坑,地脚螺栓拧得越紧越好。不对。很多需要弹性安装的设备,比如大功率风机、往复式压缩机,你把地脚拧得太死,反而把减震结构的阻尼给消除了,振动直接往上窜。按照厂家要求的扭矩拧就行,别瞎用力。
第二个坑,频谱分析只看1倍频。很多新手诊断振动,上来就看1倍频高不高,高了就说动平衡不好,拆了转子去做动平衡,花了大几千,回来振动还是那样。其实不对中是2倍频高,齿轮故障是啮合频率高,滚动轴承故障是故障边频,不同问题对应不同的频率段,别一根筋。
不过话说回来,现在很多便宜的AI振动检测仪,自动出诊断结果,准确率真的不敢恭维。上周还有个客户找我,说AI诊断转子动平衡失衡,花了八千块做动平衡,装回去振动还是超,最后拆齿轮箱一看,一个齿轮断了半个齿,AI把啮合频率当成了失衡频率,纯纯坑人。
干工业这行,从来都是细节决定成本。振动控制这事儿,说难其实不难,就是别偷懒,别只治表不除根。 不少工厂觉得振动大一点不影响转,就拖着不处理,拖到轴断了,设备停了,损失几十万上百万,真的犯不上。对吧?