数控机床选型避坑:为什么90%的中小加工厂都选错了
我接触过不下一百个开中小加工厂的老板,很多一上来拍胸脯喊“我要上最好的数控机床”。砸进去几百万家底,活没干出来多少,折旧先压得喘不过气。亏得底掉。
 中小加工厂车间国产数控机床加工实拍
数控机床维修工程师上门排查故障现场
问:我刚创业开厂,预算特别紧张,买二手数控机床靠谱吗?
答:当然靠谱,前提是你会挑。我认识一个做五金加工的老板,前两年花22万收了一台九成新的进口加工中心,原工厂是接的大单黄了,急着变现,他捡了大漏,用了两年多,早就回本了。但我也见过新手老板花八万收了台贩子翻新的二手数控机床,半个月修三次,最后当废铁卖了。记住三个硬标准:第一,尽量买原工厂直接出手的,别买二手贩子的翻新车,贩子能把机身重新喷漆,把行程精度调了糊弄人,用俩月就打回原形;第二,必须当场试切,拿你平时常做的工件料,切完测公差看表面粗糙度,没问题再谈价格;第三,一定要看系统里的开机总时长,这个参数改不了,别听贩子说“只开了几千小时”,一看系统十几万小时,那都是快报废的设备。不过话说回来,如果你有稳定长期的订单,还是优先买新的,二手终究是碰运气。
2024年数控机床的新变化,很多老老板都没跟上
别迷信进口贵价数控机床,适合你的才是赚钱的
前两年有个浙江的老板找我,说接了一批汽车零部件的订单,咬咬牙花180万进了一台德国进口的数控机床,结果干了半年,算下来每单赚的钱还不够覆盖设备折旧,最后只能半价卖掉还债。
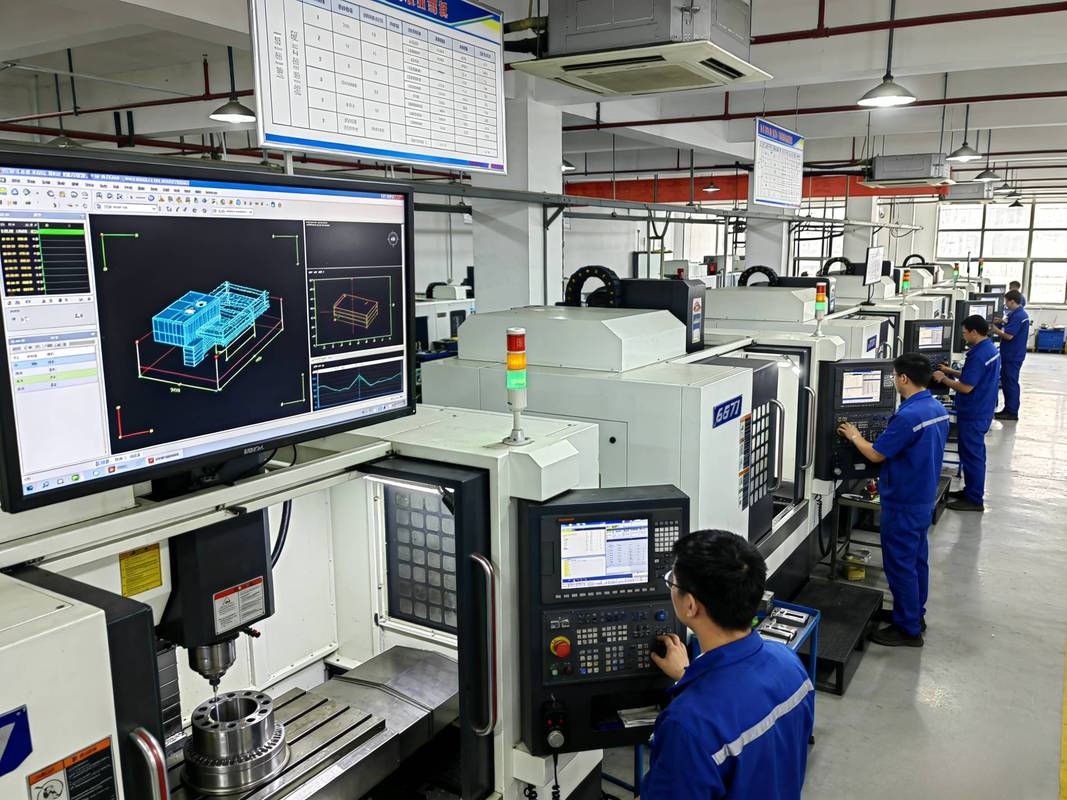 中小加工厂车间国产数控机床加工实拍
说实话,现在市面上绝大多数民用加工订单,公差要求都在0.01mm到0.05mm之间,这个精度区间,国产头部品牌的数控机床完全能hold住,价格才不到进口的一半。
问:现在很多人还是说国产数控机床精度稳定性不行,真的不能碰吗? 答:放到十年前我肯定劝你多斟酌,放到2024年,这个老黄历该翻篇了。现在国产主流数控机床的核心配件,丝杠、导轨、主轴大多都是进口配套,装配工艺也打磨了这么多年,我上个月去东莞长安的一个五金厂,他们三年前买的两台国产数控机床,每天16小时两班倒,除了定期换刀具导轨油,没出过什么大毛病,每年的精度偏差还稳定控制在0.008mm以内,完全满足订单要求。溢价多花的那大几十万,放到原材料周转或者接新订单里,它不香吗?数控机床选型最容易踩的三个隐形坑
哪怕你认准了预算和品牌,这几个坑没注意,买回去照样闹心。
- ✅ 床身材质偷换:很多小厂家宣传自己的数控机床是整体铸铁床身,实际是钢板拼焊出来的。刚买回去用着没啥问题,用个一年半载,加工的时候就会出现震刀,工件表面全是刀纹,报废率直接涨一倍。别嫌麻烦,买之前一定要拆开护罩看焊缝,或者拿共振仪测一下刚性,十几分钟的事,能帮你省几十万。
- ❗ 系统盲目图便宜:很多老板算预算的时候,总喜欢在系统上砍价,选最便宜的低配系统。结果好不容易接了个多曲面、多工序的订单,系统运算速度跟不上,频繁卡刀,废了工件还要给客户赔钱。系统是数控机床的大脑,一定要选适配你主流加工类型的,宁愿多花一万块,也别留隐患。
- 💡 售后半径被忽略:这个点90%的新手老板都会忘。你买一台远在千里之外的小品牌设备,坏了一个传感器,厂家派师傅过来要等三天,你三天不开工,十几万的订单违约金就出去了。哪怕本地有售后点的品牌比外地的贵个三五千,闭着眼选本地的,绝对值。
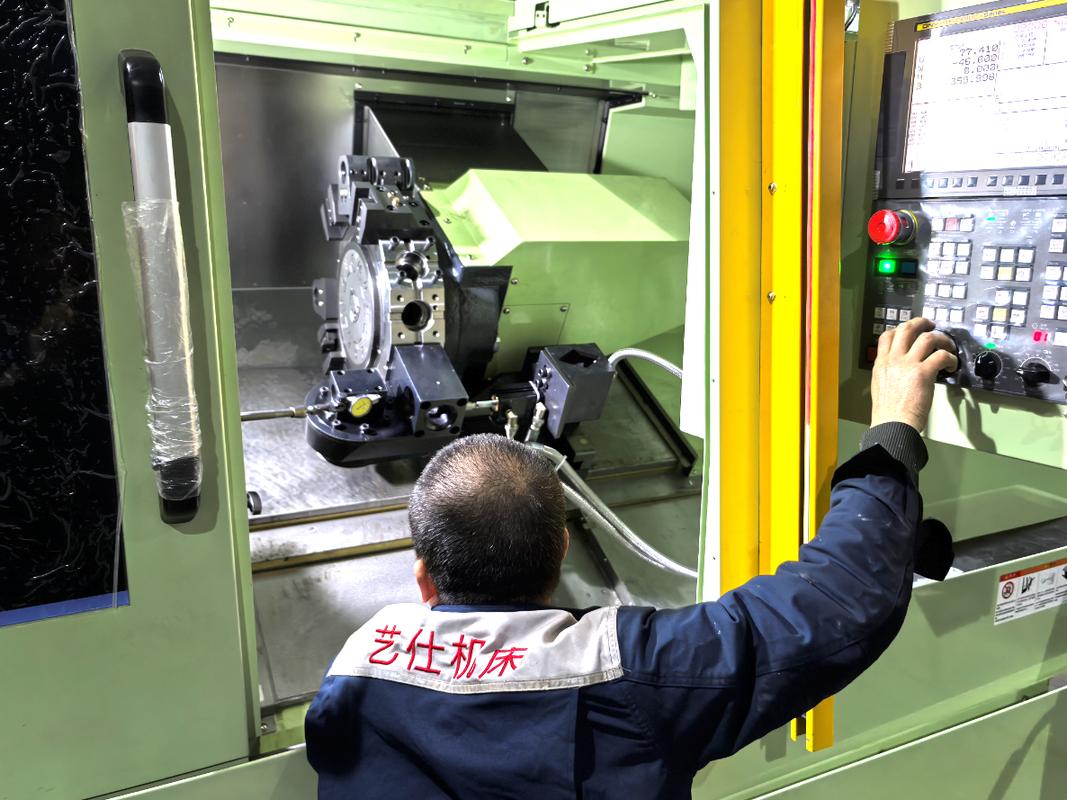 数控机床维修工程师上门排查故障现场
问:我刚创业开厂,预算特别紧张,买二手数控机床靠谱吗?
答:当然靠谱,前提是你会挑。我认识一个做五金加工的老板,前两年花22万收了一台九成新的进口加工中心,原工厂是接的大单黄了,急着变现,他捡了大漏,用了两年多,早就回本了。但我也见过新手老板花八万收了台贩子翻新的二手数控机床,半个月修三次,最后当废铁卖了。记住三个硬标准:第一,尽量买原工厂直接出手的,别买二手贩子的翻新车,贩子能把机身重新喷漆,把行程精度调了糊弄人,用俩月就打回原形;第二,必须当场试切,拿你平时常做的工件料,切完测公差看表面粗糙度,没问题再谈价格;第三,一定要看系统里的开机总时长,这个参数改不了,别听贩子说“只开了几千小时”,一看系统十几万小时,那都是快报废的设备。不过话说回来,如果你有稳定长期的订单,还是优先买新的,二手终究是碰运气。
2024年数控机床的新变化,很多老老板都没跟上
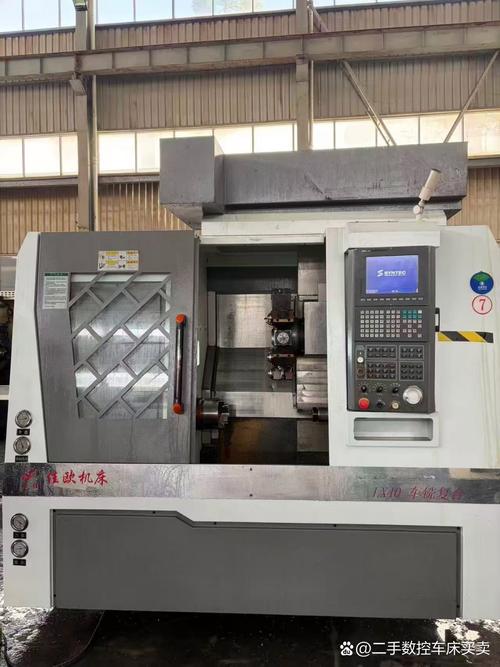 2024年数控机床的新变化,很多老老板都没跟上
这两年数控机床的变化真的挺大,很多干了十几年加工的老板都没太注意。现在新出的主流数控机床,大多都带联网远程监控功能了,老板不用天天蹲车间,手机上就能看每台设备的开机状态、加工进度,有没有空转。原来一个工人只能看一台机,现在一个工人能看三到四台,人工成本直接降了三分之二还多,对于现在人工越来越贵的大环境,这简直是救命的功能。
还有就是定制化越来越成熟了,原来买数控机床都是买标准款,现在不管是国产还是进口,都能给你按加工需求改,比如你专门做大型汽配模架,就给你加宽行程加大刀库,如果你专门做小型电子零件,就给你提高快换刀的速度,适配性比原来强太多了。
开加工厂赚不赚钱,核心就是设备能不能帮你赚钱。数控机床是吃饭的家伙,不是摆给客户看的门面,别攀比进口,别冲动砸钱,算清楚你的订单需求和投入产出,选对了,每年多赚几十万真不是什么难事。