工业切割:藏在制造业里的精度进化
上个月去东莞厚街的钣金产业园跑客户,刚进门就看见厂长蹲在一台新切割机旁边抽烟,脚边堆着半米高的切割样品。他一口烟吐出来,指着样品跟我说,三年前谁敢想,切割这活能做到这个精度。
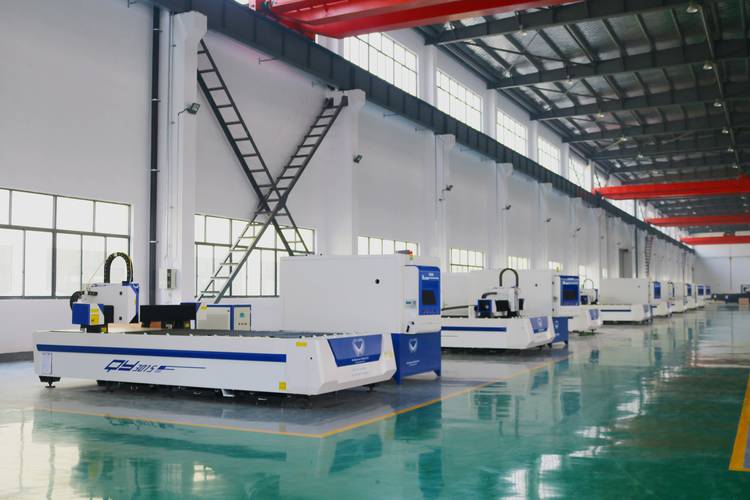
 现代工业光纤激光切割机切割钣金生产现场
说实话,这十年切割技术的迭代速度,比之前半个世纪都快。原来占市场主流的火焰切割,现在只在厚碳钢粗加工领域混饭吃。光纤激光切割一下子就占了大半壁江山,就连原来小众的水刀切割、超声切割,都在半导体、新材料领域混得风生水起。
问:现在很多小加工厂还在靠老式火焰切割接活,有必要咬牙换激光切割设备吗?
答:真得分情况说。要是你接的都是工地预埋件、大型钢结构粗加工这类活,要求不高,单量大,利润薄,那火焰切割成本低,完全够用,没必要折腾。但你要是想接汽车零配件、消费电子结构件这类高端订单,公差要求卡得死,老式设备根本达不到要求,换设备就是迟早的事。我见过不少小厂,就是靠着换了一台中等功率的激光,硬生生把订单单价翻了一倍,不到两年就收回了设备成本。
不同工业切割方式切割效果对比样品展示
问:现在厂家都在推万瓦级激光切割,是不是万瓦一定比低功率好?
答:真不是。功率大的核心优势是能切更厚的板,切厚板速度更快,但切薄板的时候,大功率能量过于集中,反而容易烧边,切口粗糙度不达标,还会额外浪费电。如果你90%的订单都是10mm以下的板材,3000W到6000W的光纤激光完全够用,省下的大几十万一百万,添一台数控折弯或者开个新的加工工位,它不香吗?
2024年工业切割的新变化
这两年我跑市场,发现了很多有意思的新玩法,很多人还没注意到。
第一个就是AI自动排版切割。原来排版都是老工人凭着经验排,能省个5%的料就不错了。现在新出的切割机基本都带AI自动排版,能把零件排得密不透风,比人工排版多省10%-15%的原材料。别小看这点料,一个月消耗50吨板材的厂,一年下来就能省出几十万,妥妥的纯利润。
第二个就是共享切割模式。现在很多产业园,凑钱买一台15000W以上的大激光,园区里的小加工厂按切割量付费,不用自己压几百万买设备,也能接大厚板的订单。对于小厂来说,轻资产就能做更高端的活,风险小了太多。
还有就是高端切割的细分机会。现在光伏硅片切割、半导体晶圆切割、动力电池极片切割,这些细分领域的切割,技术门槛高,毛利也高,根本不是普通切割加工能比的。不少原来做普通下料的厂,已经开始往这些细分领域转了。
💡 给想入行或者升级设备的朋友提两个醒:
先盘清楚自己手里的订单结构,再选设备,别听销售吹得天花乱坠就盲目上车。
❗ 一定要找售后响应快的供应商,切割机停一天,少说损失几千,多则几万,坏了三天没人修,半个月的利润都没了。
切割是制造业的第一道工序。你切不出合格的料,后面的焊接、组装做得再精细,都是白搭。原来大家都觉得切割是个没有技术含量的苦力活,现在才发现,最基础的工序,才最能卡脖子,也最能出利润。现在的制造业,早就从下游卷到上游了。谁先把切割的精度提上去,谁就能先吃到第一波红利。
从「切下来」到「切得准」,工业切割的底层逻辑变了
早些年,工业切割就是个“力气活”。不管是火焰切割剪板机,还是老式的等离子,只要能把料按照大致形状裁下来,就算完成任务。公差差个一两毫米,现场磨一磨就能用,没人较真。 现在不一样了。新能源汽车的结构件,光伏支架的连接孔,医疗器械的植入物...差一个丝都不行。客户给的图纸标着公差±0.02mm,你切出来歪一点,整批料都得报废。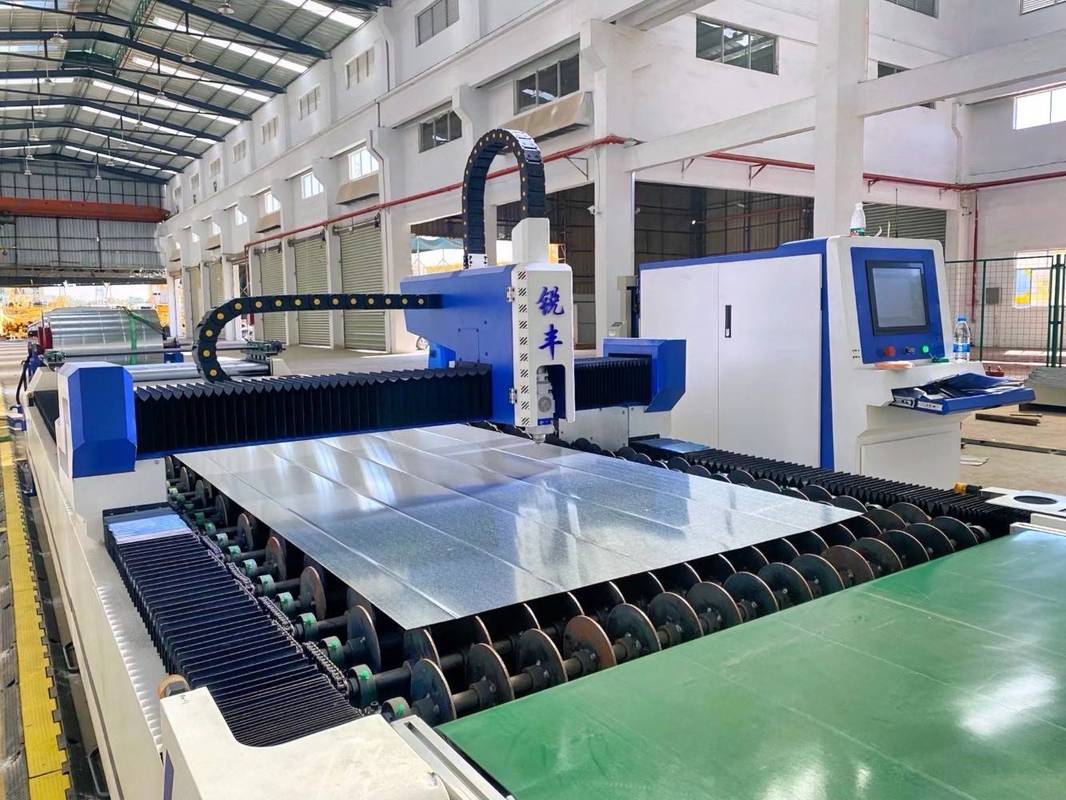 现代工业光纤激光切割机切割钣金生产现场
说实话,这十年切割技术的迭代速度,比之前半个世纪都快。原来占市场主流的火焰切割,现在只在厚碳钢粗加工领域混饭吃。光纤激光切割一下子就占了大半壁江山,就连原来小众的水刀切割、超声切割,都在半导体、新材料领域混得风生水起。
问:现在很多小加工厂还在靠老式火焰切割接活,有必要咬牙换激光切割设备吗?
答:真得分情况说。要是你接的都是工地预埋件、大型钢结构粗加工这类活,要求不高,单量大,利润薄,那火焰切割成本低,完全够用,没必要折腾。但你要是想接汽车零配件、消费电子结构件这类高端订单,公差要求卡得死,老式设备根本达不到要求,换设备就是迟早的事。我见过不少小厂,就是靠着换了一台中等功率的激光,硬生生把订单单价翻了一倍,不到两年就收回了设备成本。
90%的新手都会踩的切割选型坑
做切割加工这么多年,我见过太多老板选设备踩坑。最常见的就是迷信参数,觉得功率越大越好,设备越贵越好。 说实话,我前两年见过一个老板,凑了两百万换了一台12000W的激光切割机,回来之后90%的活都是切6mm以下的薄板,结果切出来的边全是烧痕,挂渣严重,还不如人家原来3000W的设备切得漂亮。功率大了,能耗高,易损件换得也勤,每个月的运营成本比原来多了小两万,哭都没地方哭。 不同切割方式,本来就对应不同的活: ✅ 火焰切割:适合20mm以上的厚碳钢,成本极低,缺点是精度差,切口毛刺大,热变形严重。 ✅ 等离子切割:适合各种不锈钢、铝合金等有色金属,切割速度比火焰快,缺点是切口有斜度,依然有热变形。 ✅ 水刀切割:冷切割没有热变形,适合陶瓷、玻璃、碳纤维这类热敏、易烧的材料,缺点是速度慢,切割成本高,不适合大批量生产。 ✅ 光纤激光切割:精度高,速度快,通用性强,1mm-20mm的碳钢板都能切,是现在钣金加工的主流选择,缺点是厚碳钢切割成本比火焰高。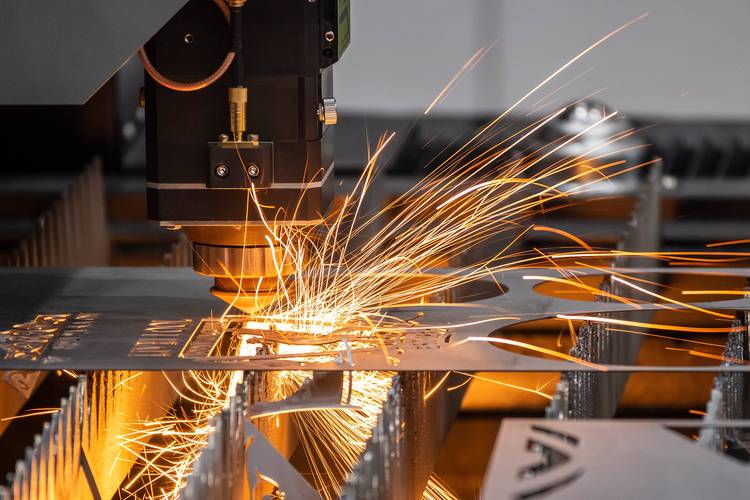 不同工业切割方式切割效果对比样品展示
问:现在厂家都在推万瓦级激光切割,是不是万瓦一定比低功率好?
答:真不是。功率大的核心优势是能切更厚的板,切厚板速度更快,但切薄板的时候,大功率能量过于集中,反而容易烧边,切口粗糙度不达标,还会额外浪费电。如果你90%的订单都是10mm以下的板材,3000W到6000W的光纤激光完全够用,省下的大几十万一百万,添一台数控折弯或者开个新的加工工位,它不香吗?
2024年工业切割的新变化
 2024年工业切割的新变化
这两年我跑市场,发现了很多有意思的新玩法,很多人还没注意到。
第一个就是AI自动排版切割。原来排版都是老工人凭着经验排,能省个5%的料就不错了。现在新出的切割机基本都带AI自动排版,能把零件排得密不透风,比人工排版多省10%-15%的原材料。别小看这点料,一个月消耗50吨板材的厂,一年下来就能省出几十万,妥妥的纯利润。
第二个就是共享切割模式。现在很多产业园,凑钱买一台15000W以上的大激光,园区里的小加工厂按切割量付费,不用自己压几百万买设备,也能接大厚板的订单。对于小厂来说,轻资产就能做更高端的活,风险小了太多。
还有就是高端切割的细分机会。现在光伏硅片切割、半导体晶圆切割、动力电池极片切割,这些细分领域的切割,技术门槛高,毛利也高,根本不是普通切割加工能比的。不少原来做普通下料的厂,已经开始往这些细分领域转了。
💡 给想入行或者升级设备的朋友提两个醒:
先盘清楚自己手里的订单结构,再选设备,别听销售吹得天花乱坠就盲目上车。
❗ 一定要找售后响应快的供应商,切割机停一天,少说损失几千,多则几万,坏了三天没人修,半个月的利润都没了。
切割是制造业的第一道工序。你切不出合格的料,后面的焊接、组装做得再精细,都是白搭。原来大家都觉得切割是个没有技术含量的苦力活,现在才发现,最基础的工序,才最能卡脖子,也最能出利润。现在的制造业,早就从下游卷到上游了。谁先把切割的精度提上去,谁就能先吃到第一波红利。