热处理:被中小制造加工厂忽略的隐形利润密码
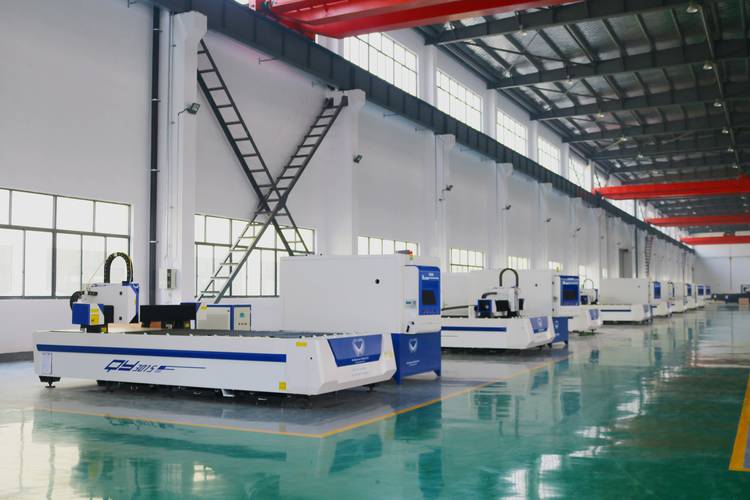
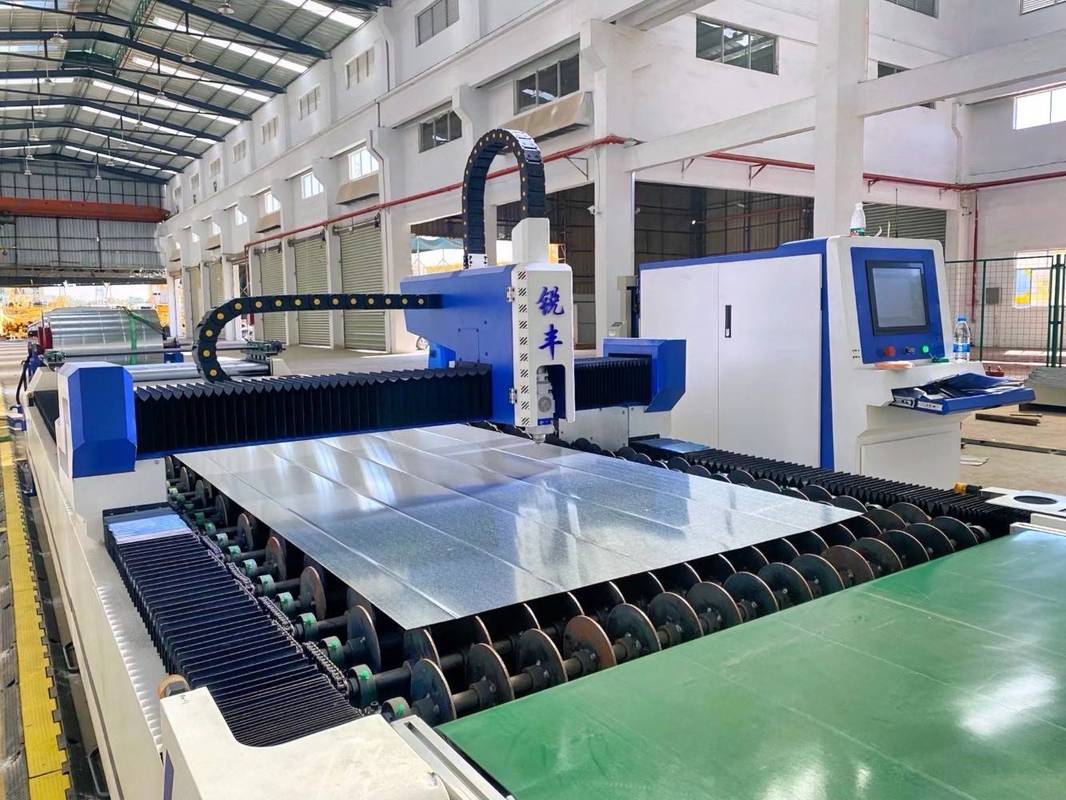
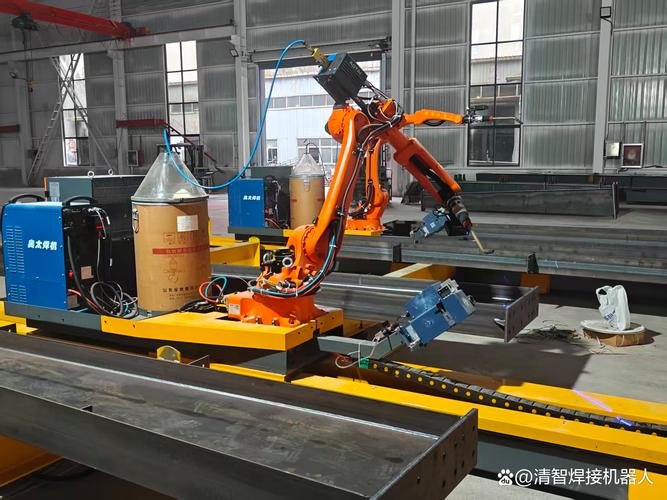
很多加工厂老板,花几百万上千万砸新的下料、加工设备,却总在最后一步卡壳——零件要么硬度不合格,要么变形超差,要么用几个月就开裂报废。
问题出在哪?
十有八九是热处理没做对。
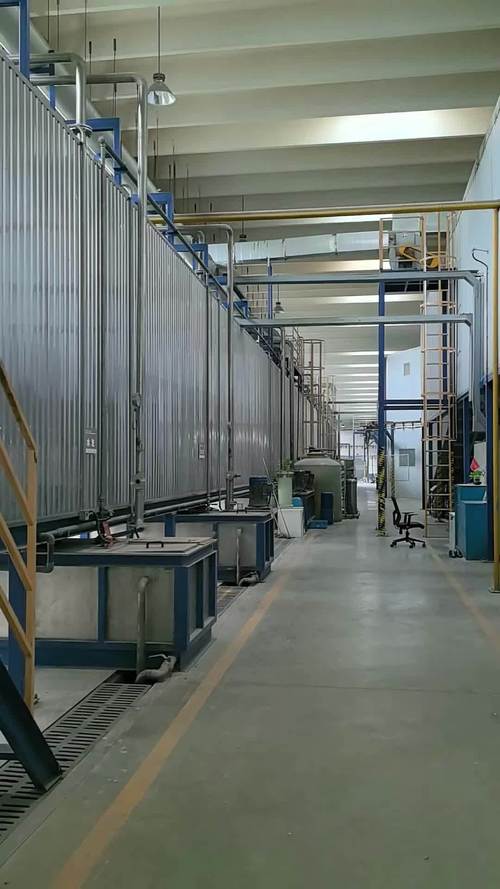
 工业热处理炉加工金属工件现场
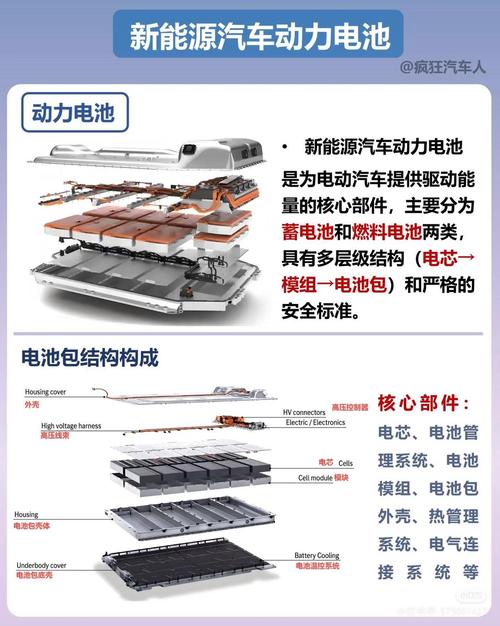
新能源汽车的电池结构件,风电发电机组的主轴,盾构机的刀圈,哪个离得开匹配的热处理工艺?我前两年在江苏见一个做汽车底盘控制臂的老板,下料、冲压、CNC全换了进口线,不良率一直卡在8%上下晃,怎么调加工参数都没用。后来把一直合作的那家小热处理厂换了,找了一家做汽车级配套的大厂,换完工艺,不良率直接掉到1.2%。一年多赚大几十万,太正常了。
问:我们都是做外协热处理,是不是只要选个报价低的就行?
答:真敢选报价最低的,你哭都没地方哭。很多小厂为了省燃气钱,炉温升到一半就出炉,要求保温两小时他给你缩成四十分钟,淬火液用了大半年从来不换,浓度差了一倍都不管。给你检测的时候,表面硬度刚好合格,你拿回去加工装机,用不了半年就断,最后客户找你索赔,锅还得你自己背。
智能化热处理炉控温系统操作界面
问:都说真空热处理好,就是贵,我们做普通零件要不要跟风换?
答:核心是算综合账,别只看单公斤加工费。如果你的零件要求变形量控制在0.02mm以内,用普通盐浴热处理,不仅要留0.1mm以上的磨量,还要挑出10%左右变形超差的废品,算下来废品损失+额外加工费,其实比直接做真空热处理还贵。要是对精度、寿命要求不高的普通结构件,那确实没必要花这个冤枉钱,适合自己的才是最好的。
选热处理合作方,几个实用的避坑经验
说实话,现在市面上热处理厂水平差得真不是一点半点,我这些年跑工厂攒了几个实操经验,全是踩坑踩出来的,分享给你。
💡 第一,别只看报价,一定要查炉温校准记录。正规厂按照要求每三个月就要校一次炉温,偏差控制在正负5度以内。小厂很多一年都不校一次,炉温偏个三五十度你都不知道,做出来的东西性能能稳吗?
❗ 第二,打样别只测表面硬度,一定要剖开测芯部硬度。我见过太多供应商做手脚,表面渗碳层厚度够,芯部根本没淬透,你装机运转几千小时就断,损失全是你的。批量大的话,第一批一定要抽个三五件剖开检测,别嫌麻烦,这点成本比出了问题索赔便宜多了。
💡 第三,别信“头炉好样”。很多不良供应商给你打样的时候,用新配的淬火液,给你用最合适的保温时间,等批量生产就偷工减料。所以抽检一定要抽生产到中间批次的零件,别只抽头几炉,头几炉都是做给你看的。
之前我有个朋友做风电锚栓,就是吃了这个亏,头三炉检测全合格,一万根发出去,第三方检测两千根不合格,全部退货,赔了快两百万,供应商转头就注销公司跑了,找谁说理去?
不过话说回来,现在正规的做大厂配套的热处理厂,都已经主动给客户提供每炉的工艺曲线了,从升温到出炉所有数据都给你,出了问题能直接查到是哪一步不对,这点真的省心很多。
现在做新能源、半导体的新制造零件,对热处理的要求比传统机械高太多了,碳化硅半导体的热场零件,动力电池的铜铝连接片,对晶粒度、电阻率、耐腐蚀的要求,都是十年前没有的,很多老工艺老厂根本做不了。你要是做新赛道的产品,一定要找有对应加工经验的合作方,别图便宜找什么活都接的小厂,大概率砸手里。
很多做制造的,都把钱投在看得见的设备上,看不见的热处理,往往决定了你的产品能卖什么价,能赚多少钱。别等出了问题才想起补这块,那时候损失已经造成了。
为什么说热处理是机械制造的隐形内功
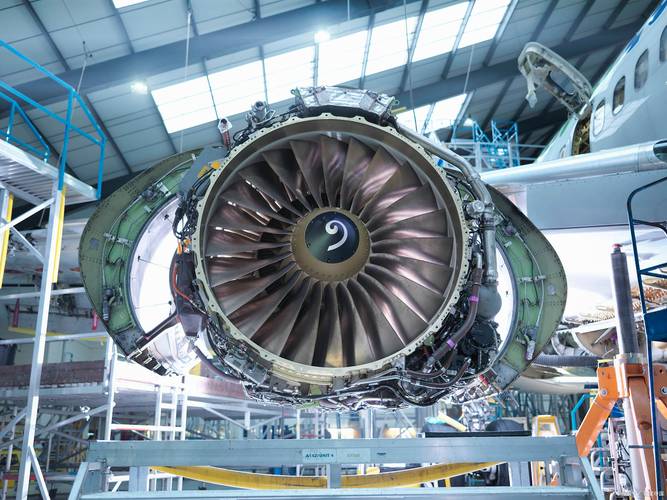
不少外行人觉得,热处理不就是把金属烧红了再泡水里冷下来吗?能有多大技术含量? 这话真错得离谱。你手里的国产高铁能跑到350公里,高端轴承能用十年不磨损,国产切削刀能连续切十几个小时不崩刃,核心奥秘全在热处理调出来的金属内部组织结构上。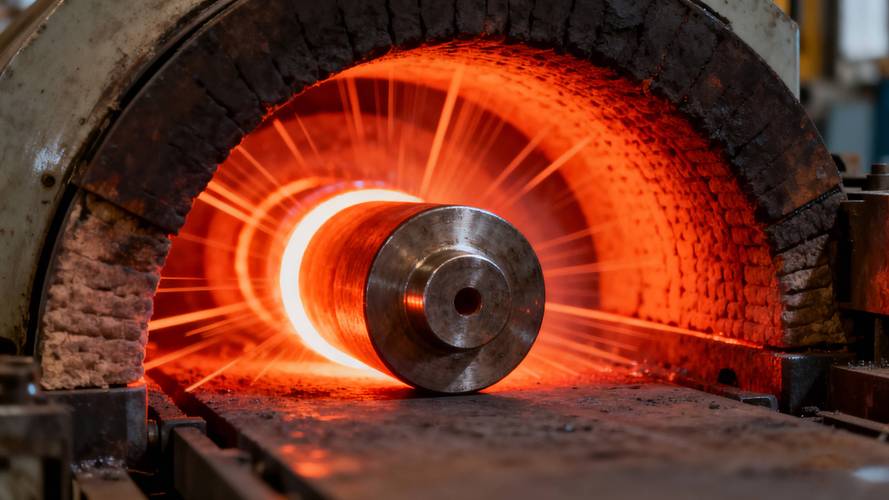 工业热处理炉加工金属工件现场
新能源汽车的电池结构件,风电发电机组的主轴,盾构机的刀圈,哪个离得开匹配的热处理工艺?我前两年在江苏见一个做汽车底盘控制臂的老板,下料、冲压、CNC全换了进口线,不良率一直卡在8%上下晃,怎么调加工参数都没用。后来把一直合作的那家小热处理厂换了,找了一家做汽车级配套的大厂,换完工艺,不良率直接掉到1.2%。一年多赚大几十万,太正常了。
问:我们都是做外协热处理,是不是只要选个报价低的就行?
答:真敢选报价最低的,你哭都没地方哭。很多小厂为了省燃气钱,炉温升到一半就出炉,要求保温两小时他给你缩成四十分钟,淬火液用了大半年从来不换,浓度差了一倍都不管。给你检测的时候,表面硬度刚好合格,你拿回去加工装机,用不了半年就断,最后客户找你索赔,锅还得你自己背。
现在热处理工艺的几个新变化,你得知道
别觉得热处理是一百年没变的老工艺,最近这五六年,行业变化真的很大。 首先是真空热处理的普及速度远超预期。之前只有航天军工、高端模具才用得起,现在不少做汽车精密零件、硬质合金刀具的中小厂,都开始转真空热处理了。核心优势就是变形小,零件表面没有氧化皮,后续精加工的留量能省一半,不仅省加工时间,还省刀具钱。 其次是智能化控温已经全面落地。之前老师傅靠眼睛看火色判断温度,经验差一点,结果差很多。现在正规点的厂,全都是物联网控温,每一段的升温、保温、降温曲线都存在云端,出了问题直接溯源,同批次零件的硬度一致性比十年前强太多。我上个月去东莞一家热处理厂,他们新上的智能化网带炉,同批次零件硬度公差能控制在HRC1度以内,放在十年前想都不敢想。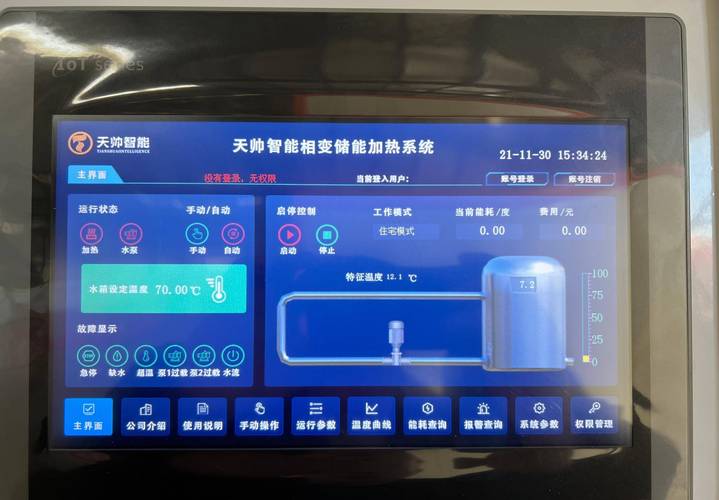 智能化热处理炉控温系统操作界面
问:都说真空热处理好,就是贵,我们做普通零件要不要跟风换?
答:核心是算综合账,别只看单公斤加工费。如果你的零件要求变形量控制在0.02mm以内,用普通盐浴热处理,不仅要留0.1mm以上的磨量,还要挑出10%左右变形超差的废品,算下来废品损失+额外加工费,其实比直接做真空热处理还贵。要是对精度、寿命要求不高的普通结构件,那确实没必要花这个冤枉钱,适合自己的才是最好的。
选热处理合作方,几个实用的避坑经验
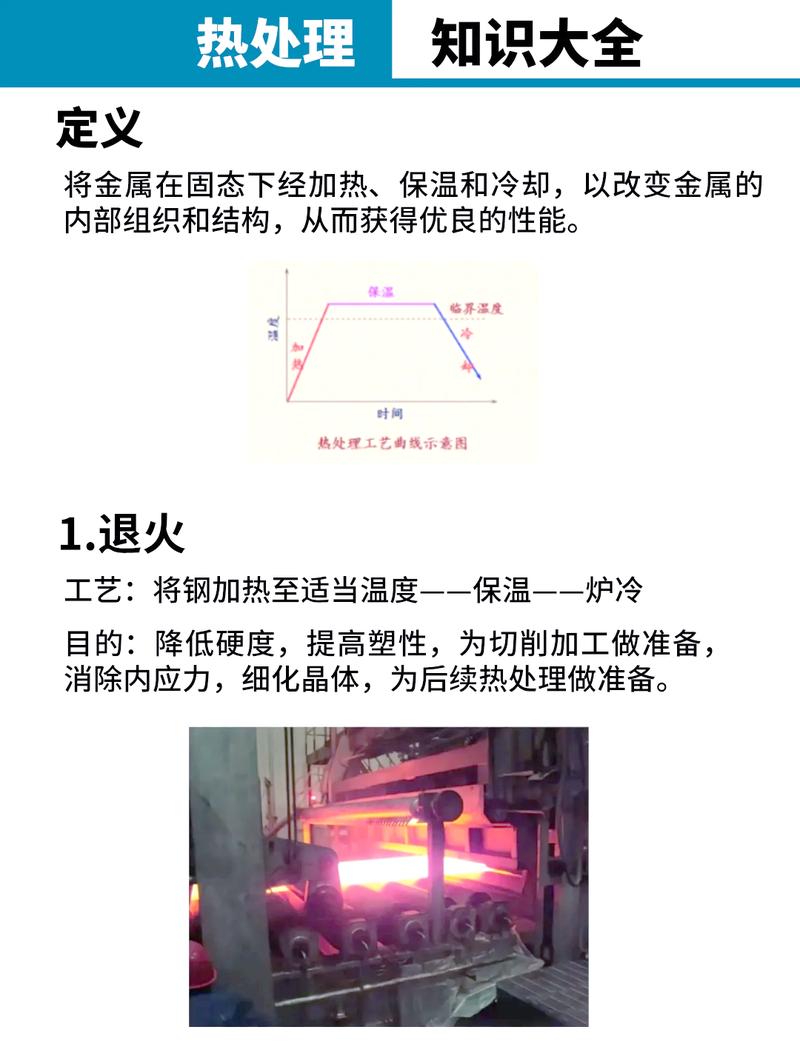 选热处理合作方,几个实用的避坑经验
说实话,现在市面上热处理厂水平差得真不是一点半点,我这些年跑工厂攒了几个实操经验,全是踩坑踩出来的,分享给你。
💡 第一,别只看报价,一定要查炉温校准记录。正规厂按照要求每三个月就要校一次炉温,偏差控制在正负5度以内。小厂很多一年都不校一次,炉温偏个三五十度你都不知道,做出来的东西性能能稳吗?
❗ 第二,打样别只测表面硬度,一定要剖开测芯部硬度。我见过太多供应商做手脚,表面渗碳层厚度够,芯部根本没淬透,你装机运转几千小时就断,损失全是你的。批量大的话,第一批一定要抽个三五件剖开检测,别嫌麻烦,这点成本比出了问题索赔便宜多了。
💡 第三,别信“头炉好样”。很多不良供应商给你打样的时候,用新配的淬火液,给你用最合适的保温时间,等批量生产就偷工减料。所以抽检一定要抽生产到中间批次的零件,别只抽头几炉,头几炉都是做给你看的。
之前我有个朋友做风电锚栓,就是吃了这个亏,头三炉检测全合格,一万根发出去,第三方检测两千根不合格,全部退货,赔了快两百万,供应商转头就注销公司跑了,找谁说理去?
不过话说回来,现在正规的做大厂配套的热处理厂,都已经主动给客户提供每炉的工艺曲线了,从升温到出炉所有数据都给你,出了问题能直接查到是哪一步不对,这点真的省心很多。
现在做新能源、半导体的新制造零件,对热处理的要求比传统机械高太多了,碳化硅半导体的热场零件,动力电池的铜铝连接片,对晶粒度、电阻率、耐腐蚀的要求,都是十年前没有的,很多老工艺老厂根本做不了。你要是做新赛道的产品,一定要找有对应加工经验的合作方,别图便宜找什么活都接的小厂,大概率砸手里。
很多做制造的,都把钱投在看得见的设备上,看不见的热处理,往往决定了你的产品能卖什么价,能赚多少钱。别等出了问题才想起补这块,那时候损失已经造成了。