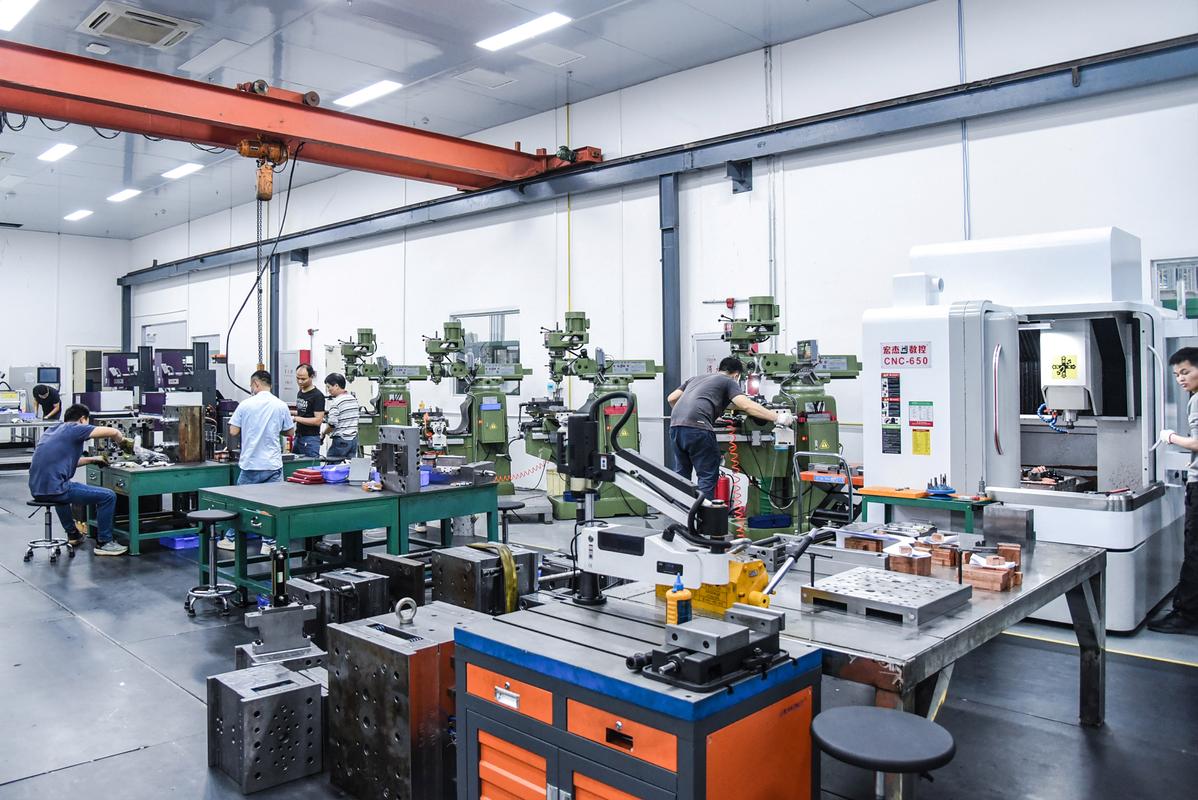
焊接:自动化时代下,老焊工手里藏着的那些不传之活
前阵子去佛山顺德一家工程机械制造厂跑项目,跟干了三十年的老焊工李师傅蹲在车间角落抽烟。他弹了弹烟灰说,现在车间里一半都是焊接机器人,好多新工人来了,连焊条都不会拿了。可上个月出口的三台大挖机,有八道焊缝机器人焊完探伤不合格,最后还是他上手补的,全过。
 工程机械动臂人工焊接作业现场图
问:现在不是都配了焊缝跟踪传感器吗?还解决不了这点误差?
答:传感器能抓得住位置的误差,抓不住材料本身的细微波动啊。就拿常用的低合金高强度钢来说,同一炉出来的钢材,含碳量、杂质含量都有细微差别,含碳量偏上限的,焊接电流就得往下调5-10A,线速度也得慢一点,不然焊完冷却就容易出裂纹。传感器测不出来材料成分的这点波动,老焊工不一样,焊个两三公分,抬起来看看熔池的成型,摸一下母材的温度,参数立马就调对了,这本事,是上万道焊缝练出来的,不是写程序能写出来的。
厚板焊接人工分层锤击去应力现场图
问:这种手工去应力的方法,结果怎么保证?不会因人而异吗?
答:当然会,所以才值钱啊。年轻焊工刚学,要么敲轻了,应力没释放,白敲;要么敲太重,把焊缝表面砸出坑,还容易砸出微裂纹,反而坏事。干了十年以上的老焊工,敲的时候听声音就知道力道对不对,那分寸感,真的是差一点都不行。现在很多厂也在搞标准化,把力道范围、锤击间距都写进规范,但核心还是得靠人的手感。
焊接的未来,从来不是“消灭人”
这些年听得最多的说法就是,焊接早晚全自动化,焊工这个工种早晚要没。可跑了这么多工厂我发现,恰恰相反,高级焊工的缺口越来越大。
珠三角这边,现在招一个能搞定重型结构补焊、压力容器返修的熟手焊工,月薪开到一万八都招不到。为什么?因为现在高端制造里,定制化、小批量的订单越来越多,全上机器人调试一次就得大半天,成本根本划不来,不如找个老焊工直接上手。
❗ 去年接触过一家给航天做配套结构件的小厂,订单都是小批量试验件,形状公差大,焊接要求高,机器人根本做不了,老板挖了三个退休的老焊工,开二十万年薪,就干这活,利润比做批量加工还高。
不过话说回来,现在的行业培训确实有点走歪了。很多职校开焊接专业,一半时间教怎么操作焊接机器人,怎么给机器人编程序,基本的看熔池、调参数、手工处理缺陷的本事,反倒教得越来越少。熔池发蓝是什么温度,发红是什么温度,流动快说明什么,慢说明什么,这些东西,不上手练个几千小时,根本摸不透。
当然,也得承认,现在年轻人不愿意干焊接,真不是怕吃苦,早年的焊接工位,烟尘大,温度高,夏天一身汗,冬天烤得慌,谁愿意来?现在很多厂都改了,装了中央除尘,工位配了水冷降温服,工资也提了,就是没人愿意入行,这个问题,得慢慢解决。
李师傅那天跟我说,干了一辈子焊接,别人说我们就是打铁的,其实焊接焊的就是个分寸。多一分力道,少一安电流,出来的结果完全不一样。现在机器再好,分寸这东西,还是得人握着焊枪,才能摸得到。
为什么自动化焊接,还是搞不定所有活
批量标准化的产品,比如汽车车身,机器人焊得又快又匀,找不出一点毛病,没得说。但只要是非标定制、大构件、小批量的活,机器人的短板立马就出来了。 举个例子,大吨位挖机的动臂,整体切割下料开坡口,多多少少都会有个1-2毫米的误差,有时候板材还有一点变形。机器人按着预设程序走,要么焊偏,要么薄的地方焊穿,厚的地方熔深不够。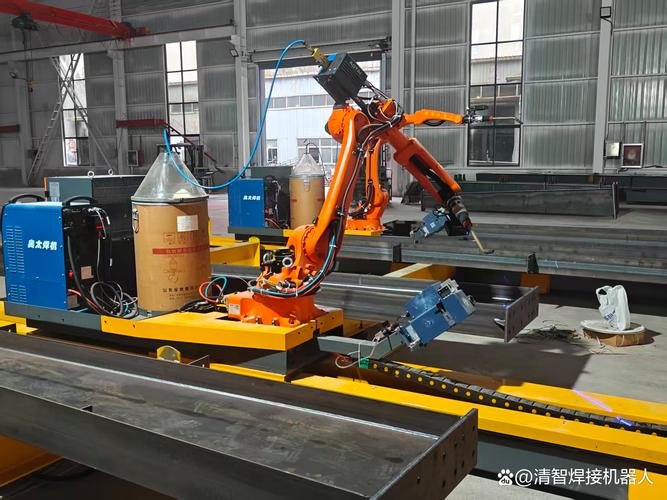 工程机械动臂人工焊接作业现场图
问:现在不是都配了焊缝跟踪传感器吗?还解决不了这点误差?
答:传感器能抓得住位置的误差,抓不住材料本身的细微波动啊。就拿常用的低合金高强度钢来说,同一炉出来的钢材,含碳量、杂质含量都有细微差别,含碳量偏上限的,焊接电流就得往下调5-10A,线速度也得慢一点,不然焊完冷却就容易出裂纹。传感器测不出来材料成分的这点波动,老焊工不一样,焊个两三公分,抬起来看看熔池的成型,摸一下母材的温度,参数立马就调对了,这本事,是上万道焊缝练出来的,不是写程序能写出来的。
被低估的手工焊接:残余应力的精准调控
做重型结构的都知道,焊接最隐蔽的杀手就是残余应力。很多构件刚焊完没问题,放半年或者拉去工地用一年,焊缝自己裂了,十有八九是残余应力没消干净。 现在通用的做法是焊完整体进炉热处理,成本高不说,几十米长的风电塔筒、大型挖机臂,根本进不去炉。振动去应力呢,对付整体平均的残余应力还行,遇到焊缝交叉的拐角、开孔周边这种应力集中的峰值点,效果就打折扣了。 说实话,老焊工手里有个传了上百年的法子,就是分层锤击法。焊一层,等温度降到合适范围,用专用的手锤沿着焊缝锤一遍,每一下的力道都刚好,既能把焊缝里的拉应力释放掉,又不会把母材锤出暗伤。 💡 这个法子现在还在用,而且越来越多船厂、重型机械厂开始把它和自动化结合:机器人焊完主焊缝,老焊工上去处理应力集中区,手工补焊加锤击,整体成本比整体热处理降了快40%,合格率还能提15个百分点。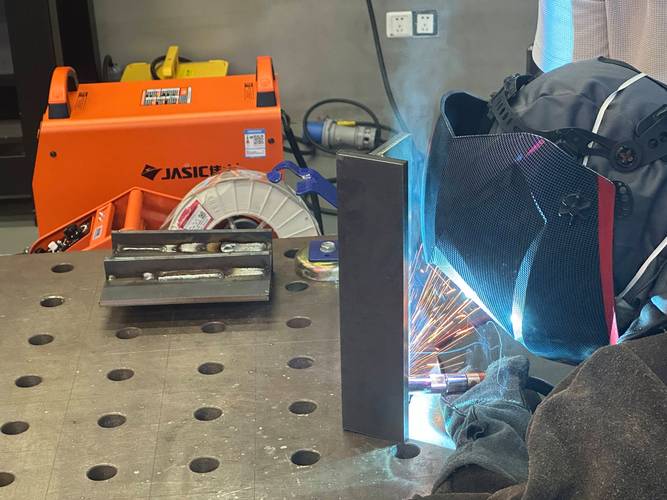 厚板焊接人工分层锤击去应力现场图
问:这种手工去应力的方法,结果怎么保证?不会因人而异吗?
答:当然会,所以才值钱啊。年轻焊工刚学,要么敲轻了,应力没释放,白敲;要么敲太重,把焊缝表面砸出坑,还容易砸出微裂纹,反而坏事。干了十年以上的老焊工,敲的时候听声音就知道力道对不对,那分寸感,真的是差一点都不行。现在很多厂也在搞标准化,把力道范围、锤击间距都写进规范,但核心还是得靠人的手感。
焊接的未来,从来不是“消灭人”
 焊接的未来,从来不是“消灭人”
这些年听得最多的说法就是,焊接早晚全自动化,焊工这个工种早晚要没。可跑了这么多工厂我发现,恰恰相反,高级焊工的缺口越来越大。
珠三角这边,现在招一个能搞定重型结构补焊、压力容器返修的熟手焊工,月薪开到一万八都招不到。为什么?因为现在高端制造里,定制化、小批量的订单越来越多,全上机器人调试一次就得大半天,成本根本划不来,不如找个老焊工直接上手。
❗ 去年接触过一家给航天做配套结构件的小厂,订单都是小批量试验件,形状公差大,焊接要求高,机器人根本做不了,老板挖了三个退休的老焊工,开二十万年薪,就干这活,利润比做批量加工还高。
不过话说回来,现在的行业培训确实有点走歪了。很多职校开焊接专业,一半时间教怎么操作焊接机器人,怎么给机器人编程序,基本的看熔池、调参数、手工处理缺陷的本事,反倒教得越来越少。熔池发蓝是什么温度,发红是什么温度,流动快说明什么,慢说明什么,这些东西,不上手练个几千小时,根本摸不透。
当然,也得承认,现在年轻人不愿意干焊接,真不是怕吃苦,早年的焊接工位,烟尘大,温度高,夏天一身汗,冬天烤得慌,谁愿意来?现在很多厂都改了,装了中央除尘,工位配了水冷降温服,工资也提了,就是没人愿意入行,这个问题,得慢慢解决。
李师傅那天跟我说,干了一辈子焊接,别人说我们就是打铁的,其实焊接焊的就是个分寸。多一分力道,少一安电流,出来的结果完全不一样。现在机器再好,分寸这东西,还是得人握着焊枪,才能摸得到。