工业喷涂避坑:为什么你家良率总比别人低10%
跑了十多家珠三角的五金加工厂,一半以上的喷涂车间都在踩同一个坑。花大价钱买了进口油漆,上了百万的自动喷涂线,做出来的良品率就是比同行低七八个点,返工成本吃掉了大半利润,老板还找不到问题出在哪。
 工业喷涂前铝合金碱洗预处理现场
冲压出来的工件带脱模剂,焊接出来的工件带氧化皮,压铸出来的工件带离型剂。这些杂质不清理干净,哪怕你用再好的油漆,也挂不住。
问:我们车间一直用喷砂预处理,为什么还是会批量掉漆?
答:喷砂本身没问题,但后续清理大概率没做到位。很多厂图省时间,喷完砂直接挂架进喷涂房,表面浮砂和残留油污根本没清干净。这些杂质就是附着力的隐形杀手,做盐雾试验的时候一测一个准,用不了三个月就会成片掉漆。正确的做法是喷砂之后,先用高压风枪吹净死角浮粉,再用除油剂擦拭一遍,晾干之后再进喷涂线,花不了十分钟,附着力能提一倍。
现在头部的汽车零部件供应商,已经普及了硅烷抛丸联合预处理工艺,比起传统的磷化处理,成本降了三分之一,重金属排放也达标,附着力还能高出两个等级,真的是省钱又合规。
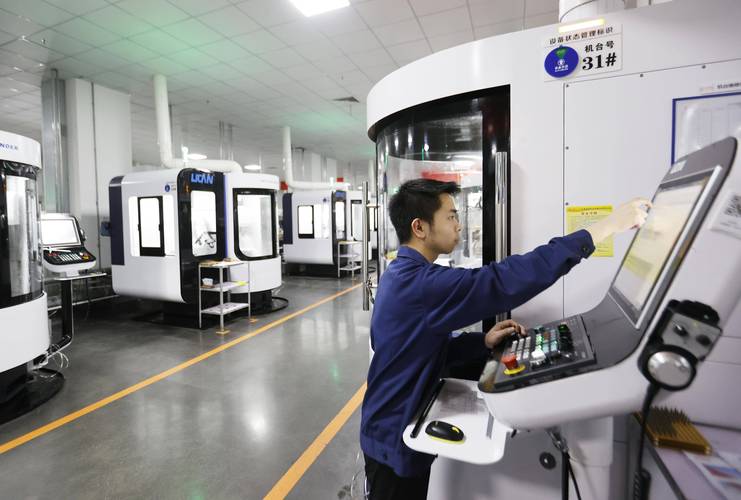
自动静电喷涂线参数调试操作屏
问:我们厂做箱体类工件,凹腔内部总是喷薄,边缘积漆流挂,调了很久都不行,该怎么解决?
答:两个方向改,总有一个管用。如果用的是旋杯喷枪,先把旋杯转速从4万转降到2.5万转,出漆量降15%,走枪速度放慢5%,让漆雾更均匀的飘进内腔,就能解决大部分问题。如果改了参数还是不行,就在凹腔内壁加一层接地的导电衬模,把静电场引到空腔内部,上漆率直接提30%,我见过好几个厂改完之后,不良率从12%直接降到2%,省出来的钱半年就把改造费用赚回来了。
不过话说回来,参数一定要固定下来,贴在喷涂线边上,不管谁调班都按这个参数来,别全凭师傅感觉来,良率自然稳得住。
环境控制:最容易被忽略的成本死角
很多厂长把钱都花在设备和油漆上,就是不愿意在喷涂车间的环境上投入,这真的是捡了芝麻丢了西瓜。
喷涂对温湿度的敏感度,比你想象的高太多。夏天南方梅雨季节,湿度超过80%,喷出来的漆面十有八九会有针孔、起泡,哪怕油漆固化剂加量都没用。冬天温度低于15度,双组份油漆固化速度慢三倍,放两三天都摸起来粘手,出货都赶不上,客户天天催。
说实话,一个万级的喷涂车间,装一套恒温恒湿系统也就几十万,一年省下来的返工成本和不良品损失,两年就能回本,真的不贵。💡
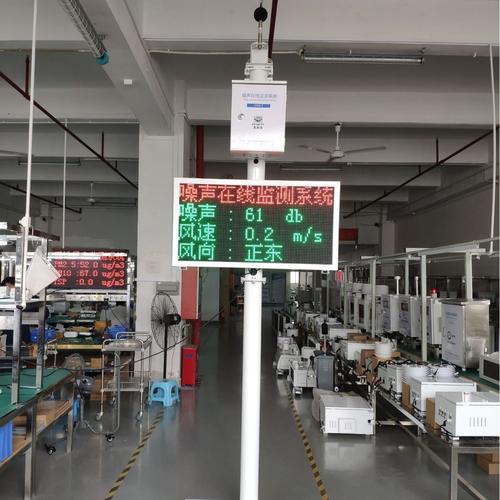
现在很多新厂都用上了物联网温湿度监测,数据实时上传,一超标就自动报警,不用师傅天天拿个温湿度计蹲在车间测,省了很多麻烦。
还有一个最容易忽略的点:压缩空气的净化。我上次去浙江一个厂,漆面总是发花,一会一块黄一会一块白,换了三个油漆供应商都没解决,最后拆开压缩空气管路一看,滤芯三年没换,里面全是水和油,直接跟着空气喷到工件上了,能不发花吗?换个滤芯才几百块,折腾了三个月,亏了十几万的返工费,你说亏不亏❗
对了,现在环保查的严,很多厂上了粉末回收系统,回收粉重复利用的时候,一定要控制比例,新粉旧粉比例不能低于3:1,不然颜色很容易出现色差,一批货一个颜色,客户直接退货,这个坑我至少听过十次。
做喷涂这行,拼到最后都是拼细节。你把预处理做扎实,参数卡死,环境盯紧,良率自然上去,成本自然下来。没什么玄乎的。
哦,对了,现在很多人问水性喷涂和油性喷涂怎么选,我就说一句,只要你能过客户要求,尽量换水性,现在国内环保要求越来越严,早换早适应,省得哪天突然让你停线改造,措手不及。
别甩锅给油漆,90%的问题出在预处理
很多厂长一遇到掉漆、橘皮、色差,第一反应就是换油漆供应商。很少有人回头去看,工件进喷涂房之前,到底经历了什么。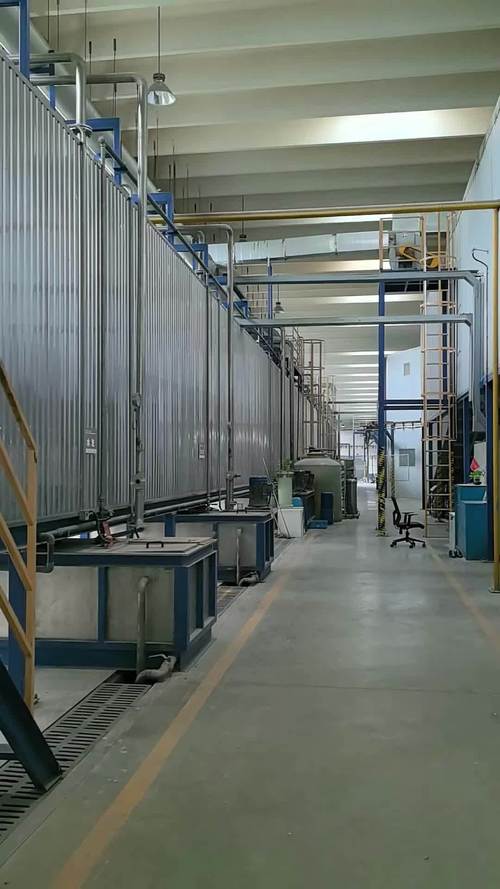 工业喷涂前铝合金碱洗预处理现场
冲压出来的工件带脱模剂,焊接出来的工件带氧化皮,压铸出来的工件带离型剂。这些杂质不清理干净,哪怕你用再好的油漆,也挂不住。
问:我们车间一直用喷砂预处理,为什么还是会批量掉漆?
答:喷砂本身没问题,但后续清理大概率没做到位。很多厂图省时间,喷完砂直接挂架进喷涂房,表面浮砂和残留油污根本没清干净。这些杂质就是附着力的隐形杀手,做盐雾试验的时候一测一个准,用不了三个月就会成片掉漆。正确的做法是喷砂之后,先用高压风枪吹净死角浮粉,再用除油剂擦拭一遍,晾干之后再进喷涂线,花不了十分钟,附着力能提一倍。
现在头部的汽车零部件供应商,已经普及了硅烷抛丸联合预处理工艺,比起传统的磷化处理,成本降了三分之一,重金属排放也达标,附着力还能高出两个等级,真的是省钱又合规。
喷涂参数里藏着你看不见的良率杀手
小厂靠师傅手感,大厂靠参数标准化。这句话真的没错。我见过一个厂,同一个老师傅,早班和晚班喷出来的良率能差15%,为什么?因为晚上加班累了,走枪速度不自觉就快了,气压也随手调大了,膜厚直接不达标。 现在上了自动喷涂线的厂,很多都栽在参数调试上。尤其是静电喷涂,很多人觉得电压越高,上漆率越高,直接拉满到100KV以上。这完全是错的。 针对现在主流的高电导水性漆,最合适的电压是60-80KV,电压太高反而会触发法拉第笼效应,工件的凹槽、内腔根本上不去漆,边缘又容易积漆流挂,不良率直接往上飙。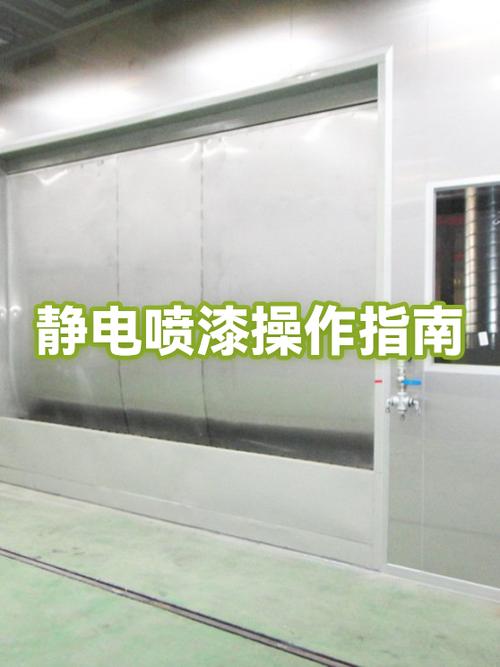 自动静电喷涂线参数调试操作屏
问:我们厂做箱体类工件,凹腔内部总是喷薄,边缘积漆流挂,调了很久都不行,该怎么解决?
答:两个方向改,总有一个管用。如果用的是旋杯喷枪,先把旋杯转速从4万转降到2.5万转,出漆量降15%,走枪速度放慢5%,让漆雾更均匀的飘进内腔,就能解决大部分问题。如果改了参数还是不行,就在凹腔内壁加一层接地的导电衬模,把静电场引到空腔内部,上漆率直接提30%,我见过好几个厂改完之后,不良率从12%直接降到2%,省出来的钱半年就把改造费用赚回来了。
不过话说回来,参数一定要固定下来,贴在喷涂线边上,不管谁调班都按这个参数来,别全凭师傅感觉来,良率自然稳得住。
环境控制:最容易被忽略的成本死角
 环境控制:最容易被忽略的成本死角
很多厂长把钱都花在设备和油漆上,就是不愿意在喷涂车间的环境上投入,这真的是捡了芝麻丢了西瓜。
喷涂对温湿度的敏感度,比你想象的高太多。夏天南方梅雨季节,湿度超过80%,喷出来的漆面十有八九会有针孔、起泡,哪怕油漆固化剂加量都没用。冬天温度低于15度,双组份油漆固化速度慢三倍,放两三天都摸起来粘手,出货都赶不上,客户天天催。
说实话,一个万级的喷涂车间,装一套恒温恒湿系统也就几十万,一年省下来的返工成本和不良品损失,两年就能回本,真的不贵。💡
现在很多新厂都用上了物联网温湿度监测,数据实时上传,一超标就自动报警,不用师傅天天拿个温湿度计蹲在车间测,省了很多麻烦。
还有一个最容易忽略的点:压缩空气的净化。我上次去浙江一个厂,漆面总是发花,一会一块黄一会一块白,换了三个油漆供应商都没解决,最后拆开压缩空气管路一看,滤芯三年没换,里面全是水和油,直接跟着空气喷到工件上了,能不发花吗?换个滤芯才几百块,折腾了三个月,亏了十几万的返工费,你说亏不亏❗
对了,现在环保查的严,很多厂上了粉末回收系统,回收粉重复利用的时候,一定要控制比例,新粉旧粉比例不能低于3:1,不然颜色很容易出现色差,一批货一个颜色,客户直接退货,这个坑我至少听过十次。
做喷涂这行,拼到最后都是拼细节。你把预处理做扎实,参数卡死,环境盯紧,良率自然上去,成本自然下来。没什么玄乎的。
哦,对了,现在很多人问水性喷涂和油性喷涂怎么选,我就说一句,只要你能过客户要求,尽量换水性,现在国内环保要求越来越严,早换早适应,省得哪天突然让你停线改造,措手不及。