电镀:制造业里没人提但绝不能缺的隐形防护网
逛机械展的时候你有没有注意过,那些摆了三五年的样件,放在露天角落都不生锈?
摸起来光滑不刮手,掉点酸碱上去擦一擦啥事没有。
很多人第一反应是用了什么高端新型材料,其实说白了,就是电镀给撑着。
哪怕你买的是几十万一台的工业设备,上面那几个小小的接插件,没做好电镀,用两年氧化接触不良,整台机器都得趴窝。
 新能源汽车高压接线端子电镀成品
问:现在3D打印、静电喷涂这么火,为啥还非要用电镀?
答:这个问题我跑工厂的时候被问过不下十次。喷涂的防护层厚度不均匀,大电流通流场景下容易起泡脱落,耐磨度比电镀差了整整三个等级。3D打印的金属件本身孔隙多,不用电镀封孔处理,用不了半年就会从内部开始腐蚀报废。尤其是对导电和结合力要求高的场合,电镀的性价比是碾压级的——哪怕是最新的PVD沉积工艺,成本也是电镀的五六倍,百万级批量生产根本用不起。
说实话,现在高端制造拼到最后,很多时候拼的就是这些基础工艺的精度。电镀就是典型,看起来没技术含量,门槛高着呢。
工业电镀工件前处理酸洗流水线作业
问:我们是做出口户外五金件的,原来用的六价铬镀铬现在不让用了,换三价铬会不会性能差很多?
答:完全不用瞎担心。现在成熟的三价铬镀铬工艺,耐磨损和耐腐蚀性已经无限接近六价铬,常规户外使用10年完全能满足要求,只有少数极端高温强腐蚀的特殊场景才需要走特殊审批。而且正规电镀厂的三价铬镀层都过了RoHS和REACH认证,出口欧美完全畅通,根本不用担心卡海关。
不过话说回来,要是你的产品是用来做工业模具的耐磨层,那确实要好好和代工厂沟通,选对应等级的三价铬工艺,别图便宜拿普通款凑活。
近两年电镀行业的新变化,很多人还不知道
第一个大变化就是自动化普及了。以前电镀全靠老师傅凭经验调电流、控时间,同一个师傅做出来的件,误差都能到一两微米,现在全自动闭环电镀线,实时测镀层厚度,自动调整电流时间,每一个工件的镀层厚度误差能控制在0.1微米以内,良率从以前的八成直接涨到九成八,良率上去了,成本反而降了,这就是技术的用处。
第二个变化就是国产添加剂起来了。以前高端电镀的添加剂都得靠进口,贵不说,还卡脖子,现在国内做的稀土电镀添加剂,只要加万分之几,镀层的结晶密度就上去了,耐盐雾时间直接翻一倍,还不用加厚镀层,省了不少金属原材料,成本降了性能还提了。
很多人天天喊着淘汰落后产能,说电镀是夕阳行业,我就不服。现在新能源汽车单台就要用上百个电镀零部件,光伏的接线盒、储能电站的铜排,半导体的引线框架,哪一个离得开电镀?
它不是什么风口上的新行业,却是制造业离不开的隐形骨架。
做制造,哪需要天天追风口,把这种基础工艺做精,就够吃一辈子了。
别拿老眼光看现在的电镀
以前提到电镀,第一反应就是重污染、小作坊、低端工艺。 这都多少年前的老黄历了。 现在的电镀,早就不是当年那种老师傅拎着桶蘸的年代了。新能源汽车的高压端子、芯片的引线框架、光伏逆变器的铜排,哪一个离得开高精度电镀? 对镀层均匀度的要求已经到了微米级,差个一两微米,导电性能就不达标,整批货都得废。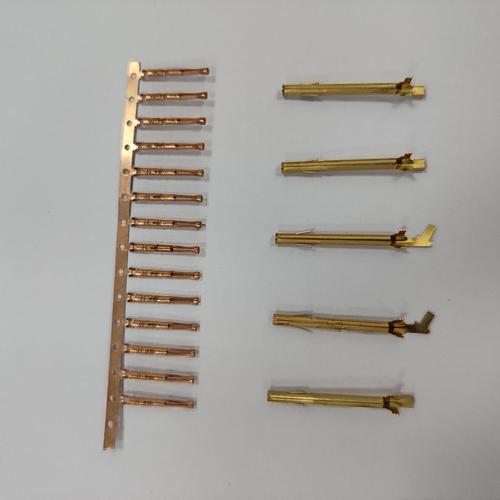 新能源汽车高压接线端子电镀成品
问:现在3D打印、静电喷涂这么火,为啥还非要用电镀?
答:这个问题我跑工厂的时候被问过不下十次。喷涂的防护层厚度不均匀,大电流通流场景下容易起泡脱落,耐磨度比电镀差了整整三个等级。3D打印的金属件本身孔隙多,不用电镀封孔处理,用不了半年就会从内部开始腐蚀报废。尤其是对导电和结合力要求高的场合,电镀的性价比是碾压级的——哪怕是最新的PVD沉积工艺,成本也是电镀的五六倍,百万级批量生产根本用不起。
说实话,现在高端制造拼到最后,很多时候拼的就是这些基础工艺的精度。电镀就是典型,看起来没技术含量,门槛高着呢。
工厂找电镀代加工,最容易踩的三个坑
跑了二十多家五金和汽配工厂,见过太多在这里栽跟头的。 第一个坑,只看报价单的单价,不看镀层厚度要求。同样镀蓝锌,有的厂报价一公斤只要8块,有的要15块,差了快一倍,为啥?偷厚度啊。要求镀8微米满足72小时盐雾,他给你镀3微米,刚做出来外观一模一样,你根本看不出来,放半年就锈得不成样,到时候返工、赔客户违约金,成本比当初省的那点钱多十倍都不止。 第二个坑,完全不卡前处理环节。九成的电镀失效,都不是镀层本身的问题,是前处理没做好。工件冲压完带的油污、焊接留下的氧化皮,没清干净就镀,镀层和基材根本结合不牢,指甲一扣就掉。很多小厂为了省时间省药剂,酸洗碱洗走个过场,最后坑的就是下单的客户。 第三个坑,为了合规盲目换工艺。现在环保查得严,很多工厂一听无氰就是好,不管自己产品啥要求,逼着代工厂换工艺,殊不知很多低端不成熟的无氰电镀工艺,镀层耐盐雾性能直接降一半,这不是给自己找麻烦吗?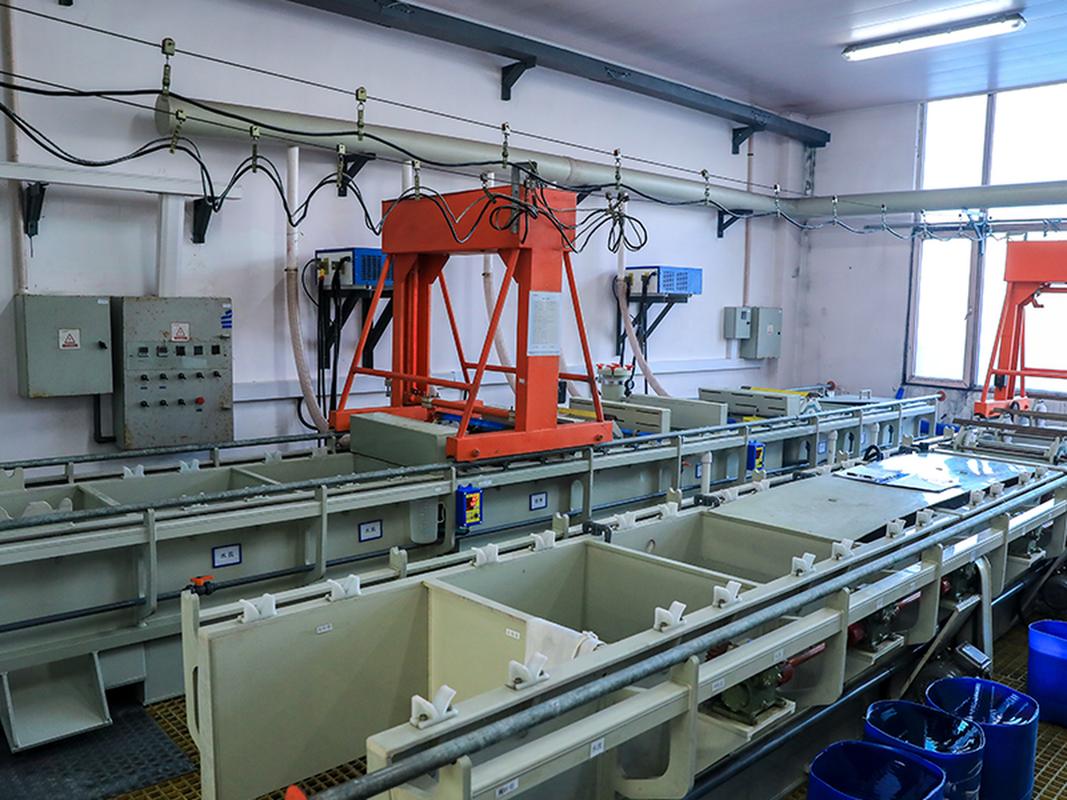 工业电镀工件前处理酸洗流水线作业
问:我们是做出口户外五金件的,原来用的六价铬镀铬现在不让用了,换三价铬会不会性能差很多?
答:完全不用瞎担心。现在成熟的三价铬镀铬工艺,耐磨损和耐腐蚀性已经无限接近六价铬,常规户外使用10年完全能满足要求,只有少数极端高温强腐蚀的特殊场景才需要走特殊审批。而且正规电镀厂的三价铬镀层都过了RoHS和REACH认证,出口欧美完全畅通,根本不用担心卡海关。
不过话说回来,要是你的产品是用来做工业模具的耐磨层,那确实要好好和代工厂沟通,选对应等级的三价铬工艺,别图便宜拿普通款凑活。
近两年电镀行业的新变化,很多人还不知道
 近两年电镀行业的新变化,很多人还不知道
第一个大变化就是自动化普及了。以前电镀全靠老师傅凭经验调电流、控时间,同一个师傅做出来的件,误差都能到一两微米,现在全自动闭环电镀线,实时测镀层厚度,自动调整电流时间,每一个工件的镀层厚度误差能控制在0.1微米以内,良率从以前的八成直接涨到九成八,良率上去了,成本反而降了,这就是技术的用处。
第二个变化就是国产添加剂起来了。以前高端电镀的添加剂都得靠进口,贵不说,还卡脖子,现在国内做的稀土电镀添加剂,只要加万分之几,镀层的结晶密度就上去了,耐盐雾时间直接翻一倍,还不用加厚镀层,省了不少金属原材料,成本降了性能还提了。
很多人天天喊着淘汰落后产能,说电镀是夕阳行业,我就不服。现在新能源汽车单台就要用上百个电镀零部件,光伏的接线盒、储能电站的铜排,半导体的引线框架,哪一个离得开电镀?
它不是什么风口上的新行业,却是制造业离不开的隐形骨架。
做制造,哪需要天天追风口,把这种基础工艺做精,就够吃一辈子了。