工业制造高精度测量:三坐标那些没人愿意说的真话
干了快二十年机加工质量管控,见过太多栽在测量上的项目。
去年给航天某院所做一批精密结构件,尺寸公差要求0.002mm。
车间机台说加工到位了。拿普通卡尺量,不对。换千分尺,还是不对。最后上三坐标才找着问题——原来工件装夹变形,变形量刚好0.0015mm,普通测量根本摸不着这个影。差一点就整批报废。
 工业三坐标测量工件装夹正确示范图
问:我们工厂小,买不起几百万的三坐标,普通千分尺卡尺能不能做高精度测量?
答:当然能,但前提是你得抠细节,控制变量。比如测10mm以下的轴,公差要求0.01mm,你不能用手直接拿工件和卡尺,人手的温度都会让钢件变形,得戴薄的隔热手套,测量工具要提前放在和工件同一个环境里放半小时,温度一致了再测。别不信这个邪,我早年就吃过这个亏,冬天车间温度10度,卡尺放值班室暖乎乎拿出来,本身比工件高两度,量出来差了0.008mm,差点让整批工件返工,说起来都是泪。
问:测量仪器需要经常校准吗?好多工厂一年都不校一次,会不会有问题?
答:那肯定会。哪怕是精度最高的三坐标,导轨也会磨损,测头也会撞歪,哪怕放着不动,环境湿度温度变化也会影响精度。正规玩法是,每年至少校一次,常用的测头每三个月校一次。别省那点校准费,真等你发了不合格件出去,客户罚款都够你交十年校准费了。
不过话说回来,设备本身精度够,操作没问题,数据基本就不会错。比你用普通工具瞎猜靠谱一万倍。
汽车覆盖件蓝光扫描测量现场图
说实话,新技术下来,测量的门槛真的降了好多。以前只有大厂玩得起的高精度测量,现在中小厂花几十万就能配一套蓝光扫描,干逆向开发的活,接以前接不了的订单。
不过话说回来,新技术再好,也得看你产品适配。
问:中小加工厂选在线测量还是离线测量更划算?
答:看你的生产模式。如果是批量大、公差要求稳定的产品,在线测量能省很多搬运装夹的时间,算下来每一件的分摊成本其实比离线更低。如果是多品种小批量,甚至是单件定制的高精度产品,那还是离线三坐标更灵活,不用给每台机床都配测量模块,分摊下来成本低太多了。我见过好几个老板,盲目跟风上在线测量,最后一年用不了几次,几百万砸进去打水漂,别提多懊恼了。
测量的本质,其实就是找生产的误差
好多人觉得,测量就是核对一下尺寸合不合格,出个报告完事。不对。
测量最核心的价值,是帮你找到生产环节里的误差来自哪。
比如你连续出十个工件,测出来都是X方向偏了0.003mm,那肯定不是工人操作的问题,是机床原点漂移了,调一下原点就好,不用瞎换刀瞎调参数,省好多事。
再比如,你早上测的尺寸合格,下午测的就偏了0.005mm,那十有八九是温度变化带来的测量误差。温度每变1℃,一米长的钢材就能伸长0.011mm,你公差才0.02mm,车间温度早晚差个两度,一半公差就没了,能合格才怪。
💡 给没钱装恒温测量室的中小厂提个实用建议:
✅ 把测量区放在厂房阴面,别靠外墙,别靠近大型机床,避免震动和温度变化
✅ 测量前把工具和工件放在测量区放30分钟,温度平衡了再测
✅ 别在阳光直射的地方做高精度测量,哪怕是窗户透过来的阳光,都能让工件局部温度升个两三度
❗ 最后说句掏心窝子的话:工业生产里,你在测量上偷的每一点懒,省的每一分钱,最后都会变成报废件的成本,甚至丢客户的损失,找你补回来。你连自己做出来的东西尺寸都测不准,谈什么品质,谈什么长期合作,对吧?
别迷信进口设备,测量的坑一半在人
现在好多工厂老板,一提到高精度测量,二话不说砸几百万买进口三坐标。设备买回来,觉得就万事大吉了。 真不是这么回事。我见过顶级蔡司三坐标,测出来的数据偏差超过0.01mm的,全是人为操作的坑。 最常见的就是装夹不对。三坐标测量要求工件基准和设计基准完全重合,好多学徒图快,随便拿两个压块一压,夹紧力都没控制,工件本身就挤变形了,你说测出来的数据能准? 还有基准选错,把加工面当测量基准,不碰设计图上的原始基准,出来的数据差十万八千里。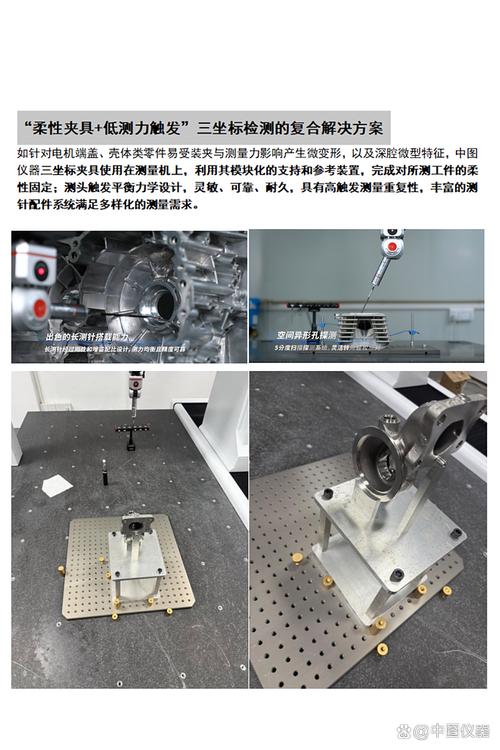 工业三坐标测量工件装夹正确示范图
问:我们工厂小,买不起几百万的三坐标,普通千分尺卡尺能不能做高精度测量?
答:当然能,但前提是你得抠细节,控制变量。比如测10mm以下的轴,公差要求0.01mm,你不能用手直接拿工件和卡尺,人手的温度都会让钢件变形,得戴薄的隔热手套,测量工具要提前放在和工件同一个环境里放半小时,温度一致了再测。别不信这个邪,我早年就吃过这个亏,冬天车间温度10度,卡尺放值班室暖乎乎拿出来,本身比工件高两度,量出来差了0.008mm,差点让整批工件返工,说起来都是泪。
问:测量仪器需要经常校准吗?好多工厂一年都不校一次,会不会有问题?
答:那肯定会。哪怕是精度最高的三坐标,导轨也会磨损,测头也会撞歪,哪怕放着不动,环境湿度温度变化也会影响精度。正规玩法是,每年至少校一次,常用的测头每三个月校一次。别省那点校准费,真等你发了不合格件出去,客户罚款都够你交十年校准费了。
不过话说回来,设备本身精度够,操作没问题,数据基本就不会错。比你用普通工具瞎猜靠谱一万倍。
2024年工业测量新玩法,这些变化你得跟上
测量早就不是加工完送质检室,等半天出报告的老路子了。现在好多工厂已经把测量嵌进了整个生产流程里。 最常见的就是五轴机床在线测量,加工完一个面,机床自带的测头直接走一遍,把所有尺寸测出来,偏差超过阈值自动补刀,不用拆工件,不用搬去质检室,效率至少提30%,还减少了二次装夹的误差。 还有蓝光扫描测量,现在做汽车改装、逆向开发,复杂的曲面零件,以前三坐标一个点一个点测,大半天才能出数据,现在蓝光一扫,几分钟整个点云模型就出来了,精度还能稳定到0.005mm,真的太香了。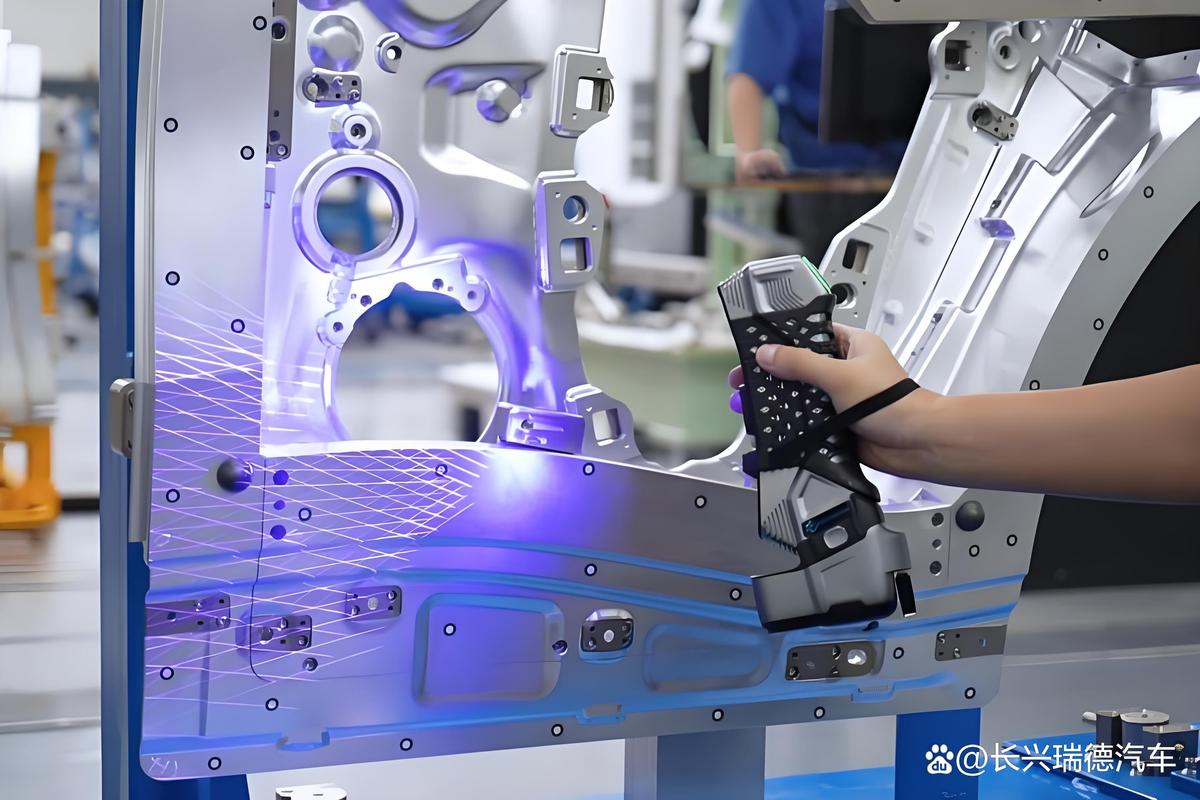 汽车覆盖件蓝光扫描测量现场图
说实话,新技术下来,测量的门槛真的降了好多。以前只有大厂玩得起的高精度测量,现在中小厂花几十万就能配一套蓝光扫描,干逆向开发的活,接以前接不了的订单。
不过话说回来,新技术再好,也得看你产品适配。
问:中小加工厂选在线测量还是离线测量更划算?
答:看你的生产模式。如果是批量大、公差要求稳定的产品,在线测量能省很多搬运装夹的时间,算下来每一件的分摊成本其实比离线更低。如果是多品种小批量,甚至是单件定制的高精度产品,那还是离线三坐标更灵活,不用给每台机床都配测量模块,分摊下来成本低太多了。我见过好几个老板,盲目跟风上在线测量,最后一年用不了几次,几百万砸进去打水漂,别提多懊恼了。
测量的本质,其实就是找生产的误差
 测量的本质,其实就是找生产的误差
好多人觉得,测量就是核对一下尺寸合不合格,出个报告完事。不对。
测量最核心的价值,是帮你找到生产环节里的误差来自哪。
比如你连续出十个工件,测出来都是X方向偏了0.003mm,那肯定不是工人操作的问题,是机床原点漂移了,调一下原点就好,不用瞎换刀瞎调参数,省好多事。
再比如,你早上测的尺寸合格,下午测的就偏了0.005mm,那十有八九是温度变化带来的测量误差。温度每变1℃,一米长的钢材就能伸长0.011mm,你公差才0.02mm,车间温度早晚差个两度,一半公差就没了,能合格才怪。
💡 给没钱装恒温测量室的中小厂提个实用建议:
✅ 把测量区放在厂房阴面,别靠外墙,别靠近大型机床,避免震动和温度变化
✅ 测量前把工具和工件放在测量区放30分钟,温度平衡了再测
✅ 别在阳光直射的地方做高精度测量,哪怕是窗户透过来的阳光,都能让工件局部温度升个两三度
❗ 最后说句掏心窝子的话:工业生产里,你在测量上偷的每一点懒,省的每一分钱,最后都会变成报废件的成本,甚至丢客户的损失,找你补回来。你连自己做出来的东西尺寸都测不准,谈什么品质,谈什么长期合作,对吧?