做了十年钣金,我总结了这些血泪经验,能让你少走三年弯路
钣金这玩意儿,看着简单——不就是切一切、折一折、焊一焊吗?
真上手你就知道了。 门道深了去了! 我入行那会儿,带我的师傅叼着烟,丢给我一张皱巴巴的图纸,说:"照这个做,做不出来别吃饭。" 那图纸……展开系数没标,折弯半径没写,材料厚度后面还模糊不清——简直是个天书。 后来硬着头皮搞,报废了三块料才摸出门道。 现在想想,都是钱啊!
好了,不扯远了。 这些年踩过的坑,走过的弯路,我打算一次性吐出来。 你爱听就听,不爱听——拉倒。 不过你要是真的干这行,下面这些细节,没准能救你一命。
设计阶段埋下的雷,炸得你体无完肤
 设计阶段埋下的雷,炸得你体无完肤
很多新人,包括当年的我,以为拿个 solidworks 画个三维,直接转钣金,展开就能用。 天真! 软件给的展开图,那是理想状态,不考虑实际模具的圆角,不考虑材料的回弹,不考虑激光割缝的补偿—— 一句话,直接拿这个去下料,你就等着哭吧。
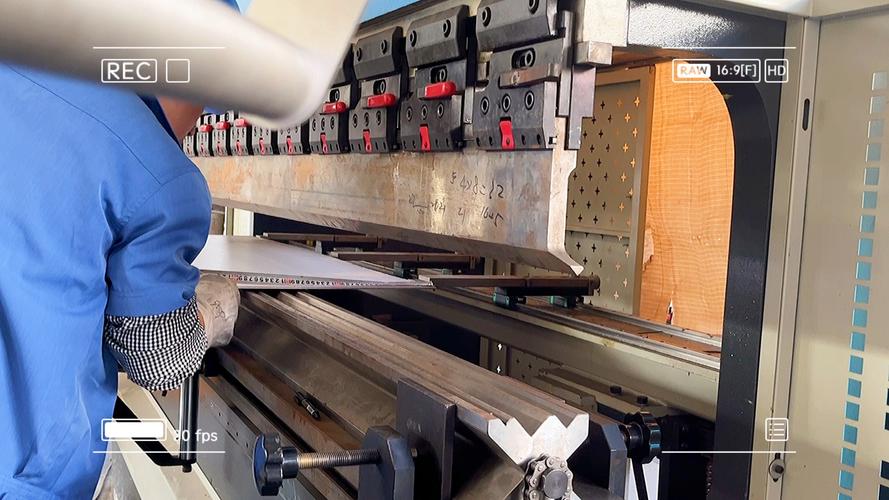
我印象最深的一次,接了一批不锈钢柜体。 304材质,1.5mm厚。 按照默认展开系数展开,激光割完,上折弯机一压……傻眼了。 不是长了就是短了,对角线偏差快赶上比萨斜塔。 最后发现,不锈钢的回弹比冷轧板大得多,折弯下模开口也得跟着调整。 那单活,赔了客户违约金,还搭进去好几晚通宵调校模具。 心疼不? 何止心疼,蛋疼!
怎么破? 一句话:建立自己的展开系数表。 别偷懒,拿常用的材料——冷板、镀锌板、不锈钢、铝板——从0.8mm到3.0mm,一种种去试折,记录真实扣除量。 这玩意,没有捷径,就跟卖油翁一样,唯手熟尔。 但现在有些厂引进了离线编程软件,配合折弯中心,能自动计算回弹补偿,省事不少。 不过说到底,人的经验,还是最保险的底线。
还有那个折弯边高度——小于板厚1.5倍的,别瞎尝试,除非你有特殊模具。 否则模具直接干涉,要么把料顶起来,要么把模具崩个口子。 崩口……那声音,清脆得让你灵魂出窍。
工艺路线:激光、数冲、冲压,你钱花对了吗
设备选型就像挑老婆。 激光是白富美,精度高,柔性好,不用开模——但成本摆在那儿,割厚板那个气体消耗,哗啦啦的像流血。 数控冲床是个实干派,适合大批量,但模具费不菲,而且复杂异形孔它搞不定。 普通冲床……现在基本边缘化了,除非是特别简单的切角、下料,不然你会被噪音和毛刺折磨疯。
❌ 我曾经犯浑,为了所谓“产能平衡”,把一批需要密集小孔的工件全丢给激光。 干了一天一夜,氮气瓶换了三轮,算下来单个工件加工费比外发数冲还贵30%。 老板那个眼神,我现在还记得。
所以,混合排产才是王道。 大轮廓用激光,密集孔用数冲,特殊角度用公共模具。 现在还有更聪明的,排料软件直接对接ERP,自动分割不同工艺的图形,利用率能提升5个点以上。 不过那套系统,小厂估计上不起。
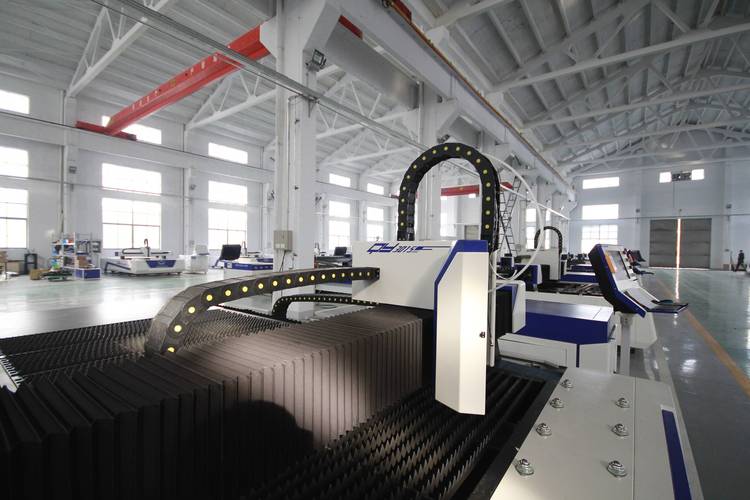 钣金工厂激光切割厚板场景
💡 注意一个小细节: 激光割完后,板材边缘会有一层氧化皮,如果不处理直接喷塑,附着力差得让你崩溃。 后来我学乖了,上折弯前加一道粗砂带拉丝,或者干脆用酸洗板。 你可能会问——“酸洗板不花钱啊?” 但比起后续脱漆起泡返工的成本,这点投入太值了。
说到喷涂,忍不住多嘴: 腻子找平这个活,千万别让油工胡来。 我见过最离谱的,用原子灰当腻子,厚厚刮了一层,烘烤后全裂了,跟龟壳似的。 人家那是用来补汽车钣金的,工业钣金腻子有专用的,环氧腻子。 记住了没?
问:焊接变形怎么控制?我焊完的门板总是翘曲。
答:这个太经典了。 首先,焊接顺序必须从中间往两边焊,分段退焊,别一根筋从头焊到尾。 然后,薄板必须用小电流、细焊条,或者干脆用氩弧焊点焊固定,再满焊。 还有一个绝招——焊接前用夹具固定,并施加反向预变形,也就是先让它往相反方向弯一点,焊完冷却后正好弹回来。 这个预变量,也得靠经验积累。 对了,焊完别急着松夹具,让它自然冷却半小时。 否则,热胀冷缩会叫你重新做人。
问: 钣金图纸上那些形位公差到底重不重要?我看车间师傅经常不按公差做。
答: 哼,当然重要! 前提是你得搞清楚什么场合用。 如果你做的就是个机箱外壳,正负0.5mm完全够用,标太高了反而把人吓死,成本还高。 但如果你做的是精密仪器内部的安装板,那平面度、垂直度差0.1mm就可能装不上去。 尤其是有装配关系的孔间距,必须标清楚,否则—— 我吃过亏,一个门板上的铰链孔位置偏了1mm,整批门都装歪了。 质检还跟我吵:“不就1毫米吗?” 我说:“1毫米? 你让客户每天对着歪的门,看久了会抑郁!” 所以,搞设计的,多下车间看看,别在办公室里闭门造车。
材料那点事,买不对全都白费
钣金常用材料: 冷轧板SPCC,适合折弯,性价比高,但爱生锈,必须表面处理。 热轧板便宜,但表面粗糙,一般不做外观件。 不锈钢201便宜,但折弯时容易开裂,韧性不如304。 316那是奢侈。 铝板轻,但折弯时更容易拉裂,圆角半径得放大。 镀锌板防锈好,但焊接时那个毒烟,必须戴防毒面具。 不戴? 你试试,喉咙痛一个礼拜。
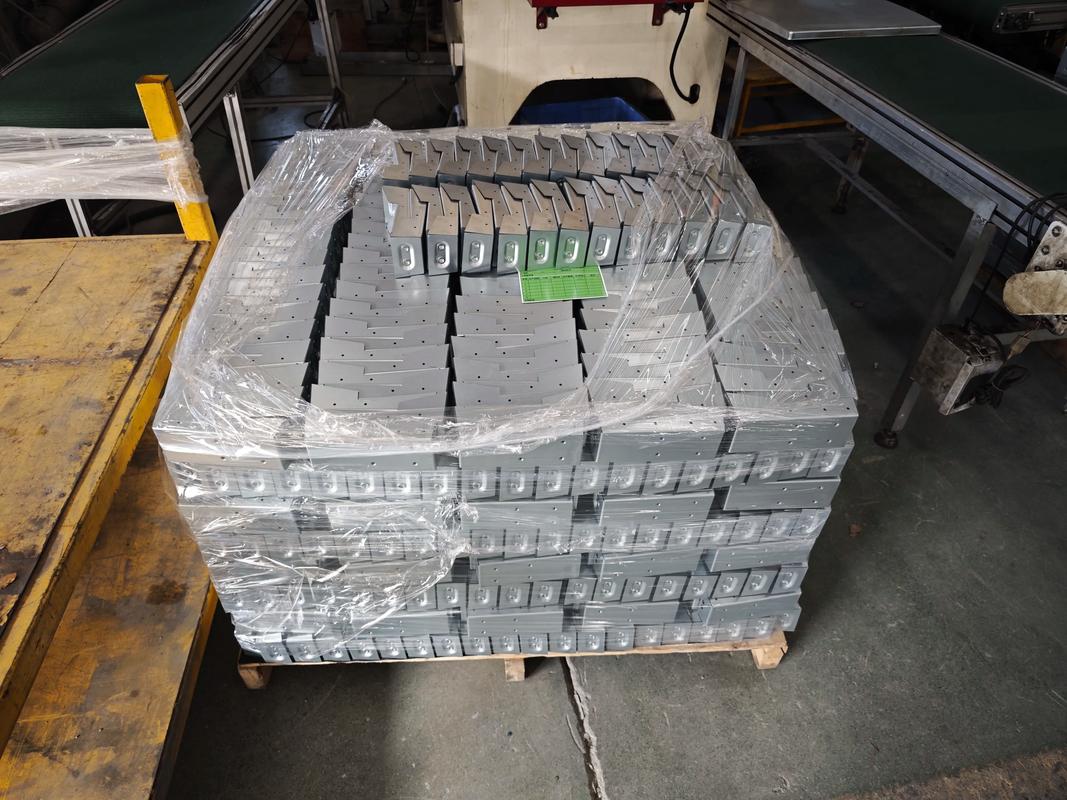 多种钣金材料样板对比图
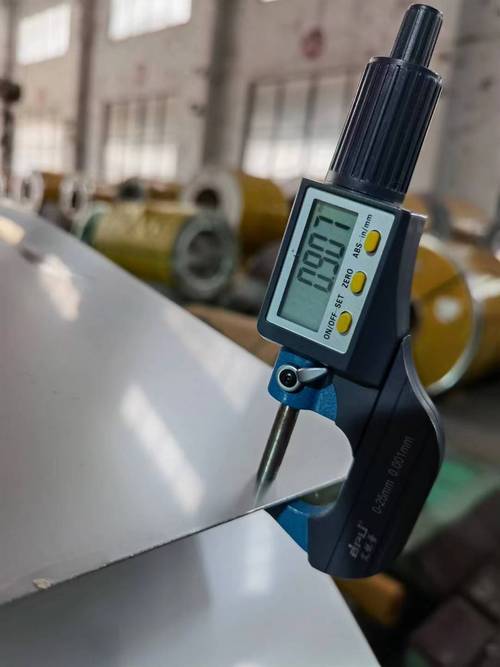
有一次,供应商送来的板材,明明要求1.2mm实际厚度,结果实测只有1.12mm。 做到一半才发现,所有折弯尺寸全偏小。 找供应商理论,他们还狡辩说这是行业下差。 我说:“下差我认,但你不能超国标吧?” 最后扯皮半天,赔了一半。 从那以后,每卷料进厂我都亲自测厚,用千分尺,不在卡尺上模棱两可。
还有一次,贪便宜买了非标304,结果折弯处出现细微裂纹,表面处理酸洗钝化都盖不住。 客户是做食品设备的,直接拒收。 那批货现在还躺在仓库角,每次看见都像在抽自己耳光。 所以,材料上别抠唆,那点差价,早晚让你吐回来。
另外,表面处理前的清洗,除油除锈,千万别省。 磷化膜质量不好,喷漆后起泡,一个泡就够你烦三天。
好了,啰嗦这么多,其实核心就一点: 钣金这行,细节是魔鬼。 经验是一块块废料堆出来的。 我现在看到新人,能提醒就提醒一句,但他们大多也听不进去,非得自己碰壁才信。 也好,撞了南墙回头,记得把墙上别人撞过的坑看看,能少走点弯路。
最后送你一句话——不是总结,是共勉:对待每一张钢板,都要像对待你初恋那样小心翼翼。 毕竟,搞砸了,她可不会轻易原谅你。