高端装备的隐形天花板:样机能做出来,量产为什么稳不住?
先讲个事。
某家做精密减速器的厂子,2021年上了台进口五轴磨齿机,标称精度3微米。装机那年,样件磨出来漂亮得很,粗糙度Ra0.2,圆度稳稳压在一个微米以内。第二年夏天,车间温度从22℃飘到26℃,还是那套程序,齿形误差直接翻倍。老板急了,喊厂商来修。人家来了,拿激光干涉仪扫了一遍,说:机器没坏,是你车间的热环境没控住。
这事听着像段子。但凡在高端装备这行真正摸过几年的人,都懂——难的不是把精度做出来。难的是让精度一直待在那儿。
精度保持性。这个词,比“精度”两个字值钱多了。
为什么样机能做到,量产就做不到
样机是举全厂之力堆出来的。最好的装配师傅,挑过的零件,恒温车间,满配的检测。这批人围着这一台机器干了三个月。
量产呢?一年三百台,靠的是工艺文件、二流师傅的手、还有供应商来料的一致性。
差距就在这儿。
拆开看,大概是三块:
- 热误差。主轴转起来发热,丝杠跑起来也发热。热了就伸。一台三米行程的机床,丝杠温升5℃,伸出去的量能到几十微米。这个量级,足以把一个IT7的孔做成IT9。
- 装配应力。铸铁床身浇出来要自然时效,六个月,甚至一年。有些厂等不及,用振动时效糊弄过去。装的时候看着没问题,三年后应力慢慢释放,几何精度就爬了。
- 磨损与蠕变。导轨、轴承、滚珠丝杠都有寿命。问题不在于会磨损,而在于磨损速度不可预测。
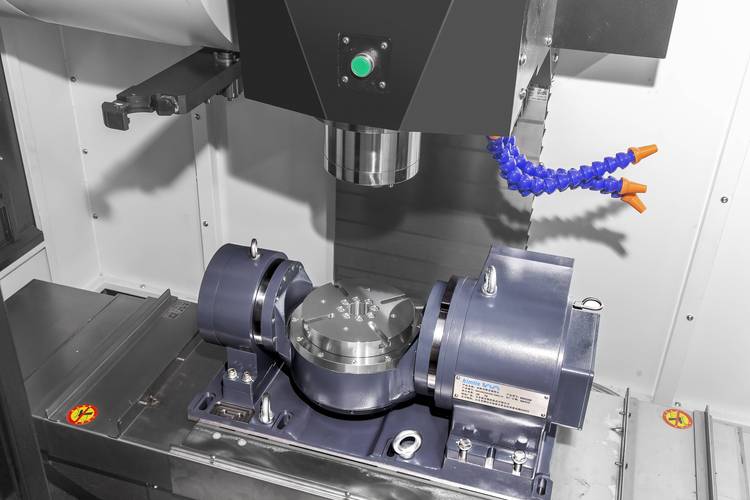 五轴加工中心主轴箱人工装配车间现场
讲真,这三块里最容易被忽视的是热误差。因为它不像断刀那样会报警。它悄无声息,慢悠悠地把你工件尺寸拱出去。等你抽检发现,一批活儿已经废了。
问:那现在的高端机床不是都有热补偿吗?为什么还控不住?
答:有补偿,但补偿的前提是——你得先知道温度场长什么样。现在主流做法是埋几个温度传感器,测主轴前后轴承、床身、立柱,然后套一个经验模型去反推变形量。问题是这个模型多半是台架标定出来的,跟你车间的实际工况对不上。工件换了材质、切削液流量变了、连续干八小时和干半小时,温度场完全是两回事。所以真正做得好的厂家,玩的是数字孪生加在线测量闭环,边加工边测,实时修。但这套东西的成本,够再买半台机床。
卡脖子的往往不是芯片,是一颗螺钉
 卡脖子的往往不是芯片,是一颗螺钉
很多人一提高端装备的短板,第一反应是数控系统、是芯片。对,这部分确实难。但还有些地方,一般人想不到。
比如高精度滚珠丝杠用的螺母材料,比如机床导轨淬火后的残余应力控制,比如精密主轴轴承的保持架。再往下,是涂层刀具的基体粉末,是精密减速器里那种要把回差压到1弧分以内的摆线轮磨齿工艺。
这些东西没一个上过热搜。但它们决定了你的机器能不能长时间站在第一梯队。
我见过一家做航空结构件的厂,为了等一批进口陶瓷球轴承,工期拖了五个月。不是买不起,是人家排产排不过来。这种“隐形依赖”比一张芯片清单可怕得多——因为你连替代方案都不知道从哪儿找。
❗ 顺带说一句,这也是为什么近几年工业母机被反复提起。母机不强,下游所有装备都只能在别人的公差带里讨生活。
从卖设备,到卖产能
有个变化挺有意思。
以前装备制造商拼参数表。行程多大、转速多高、定位精度几个微米。现在客户越来越不吃这套。他们问的是:你这机器一年能稳定开机多少小时?换型要多久?OEE能到多少?
说白了,从买铁疙瘩,变成买产出。
这个转变倒逼装备厂干两件以前不干的事:
第一,把预测性维护做起来。主轴振动、伺服电流、丝杠温升,这些信号采上来喂给模型,提前告诉你哪个轴承快不行了。以前这是售后部门的活儿,现在成了产品的一部分。
第二,把工艺包交出去。卖一台五轴联动加工中心,光有机床没用。客户要的是叶片怎么装夹、怎么走刀、怎么控制变形。工艺包做得好不好,直接决定客户第二年还买不买你的。
✅ 这一点上,国内几家头部的机床厂这两年动作不小——开始招工艺工程师,而不是只招机床设计师。
 数控机床激光干涉仪精度检测校准现场
问:中小制造企业预算有限,怎么在高端装备上不踩坑?
答:三条建议。第一,先解决环境,再谈设备。恒温车间、独立地基、稳压电源,这三样花的钱比机床差价少得多,但对精度稳定性的贡献往往是决定性的。第二,别追满配参数。定位精度3微米和5微米,对你做的活儿可能根本没区别,价格差三成。第三,把验收标准写细。别只写“符合国标”,要写清楚:连续加工8小时后,关键尺寸漂移量不能超过多少。这一条能帮你筛掉一大半忽悠。
没有结尾的结尾
 没有结尾的结尾
高端装备这行,最忌讳的就是“我们突破了”这五个字。
突破了什么?实验室里跑通一个样件,还是产线上连续三个月零废品?这两个之间的距离,有时候比从零到样件还远。
不过话说回来,这几年确实能看到一些变化。国内做五轴数控系统的、做精密减速器的、做在线测量探头的,慢慢从“能用”挪到了“敢用”,再到“愿意推荐给客户用”。这个过程不快,但真的在动。
💡 至于那些还在啃硬骨头的地方——材料、基础工艺、长期可靠性——慢慢来吧。这行没有捷径,只有时间。