3D打印金属件到底值不值?聊聊车间里没人愿意算的那笔账
上周在客户的车间里站了半小时。一台金属3D打印设备旁边堆着半人高的废件——全是翘边的。操作员说这批Inconel 718打了三天。废了。语气平淡得像在说今天食堂的菜有点咸。
这就是增材制造现在的真实状态。宣传册上印的是设计自由、一体化成型、轻量化。车间里讨论的是氧含量、刮刀痕迹、粉末批次和热等静压的排期。两拨人说的几乎是两码事。
所以今天不聊愿景,聊账。
先算「每公斤合格件」的账,别算每公斤粉末的账
很多采购比价是这么比的:钛合金粉末八百块一公斤,锻棒三百块一公斤,所以3D打印贵得离谱。
错。或者说,只对了一半。
粉末买回来,真正变成零件的可能只有一半出头。支撑结构、铺粉时被刮刀带走的、未熔化的、清粉时飞掉的、随炉试块……粉末利用率做到60%就算相当健康的水平了。那真实材料成本就是 800 ÷ 0.6,一千三百多一公斤,还没算粉末回收筛分的人工和筛网耗材。
更狠的是机时。一台中端激光粉末床熔融设备,综合小时成本——折旧、氩气、滤芯、维护、场地摊销——通常在400到800元之间浮动。一个巴掌大的换热器,打20小时很正常。光机时费就一万块出去了。
所以供应商报价单上那个数字,材料费往往只占三成。剩下的是机时、后处理、检测。
❗有个坑得提醒:不同供应商报的「打印重量」口径不一样。有的含支撑,有的不含。签合同前一定要问清楚是零件净重,还是粉末消耗重量。两者差20%到40%,不是小数。
 金属3D打印激光粉末床熔融成型舱内部实拍
后处理才是真正的成本黑洞
零件从基板上切下来那一刻,任务才完成一半。真的,一半都不到。
去支撑。热处理去应力。线切割分离。热等静压致密化。配合面机加工。内流道抛光。有些还得上工业CT查内部缺陷。
后处理占总成本的比例,行业里比较一致的说法是30%到50%。复杂内流道零件的抛光尤其折磨人——磨料流、电化学、化学抛光轮番上,良率还不稳。见过一个做液压阀体的项目,打印用了18小时,后处理折腾了整整六天。
💡所以选型的时候,先问自己一句:这个零件打印出来之后,我能不能把它表面处理到我需要的精度等级?如果答案是「大概得试试」,那基本意味着预算失控。
问:小批量到底多少件才值得上金属3D打印?
答:没有统一答案,但有个判断原则——看传统工艺能不能做。
如果这个零件用CNC、铸造或者注塑都能做出来,只是成本高一点,那3D打印的盈亏平衡点通常在几十件到几百件之间。超过这个量,老老实实开模更划算。
但如果零件内部有传统工艺根本做不出来的东西——随形冷却流道、一体化点阵、把五六个零件合并成一个——那就没有可比性了。传统做法要么做不出来,要么得拆件再焊接装配,那种情况下单件几千块也是值的。
真正的分水岭是几何可行性,不是批量大小。这个顺序别搞反了。
随形冷却模具:目前最经得起算账的场景
要说哪个应用真把投资收回来了,注塑模具的随形冷却肯定算一个。
传统模具的冷却水道只能直线钻孔,拐弯靠堵头拼起来,冷却效率被几何卡死。3D打印能干的,是让水道贴着型腔曲面走,截面还能做椭圆或者变径。
效果?成型周期缩短20%到40%的案例不少见,制件翘曲肉眼可见地改善。材料一般用1.2709马氏体时效钢或者H13,打印完做固溶加时效,硬度能到50HRC上下。
不过话说回来——这事儿有前提。你得有量。一年跑几万模次的模具,做随形冷却才有意义。做几十件就换款的产品,别折腾,纯属给设备商交学费。
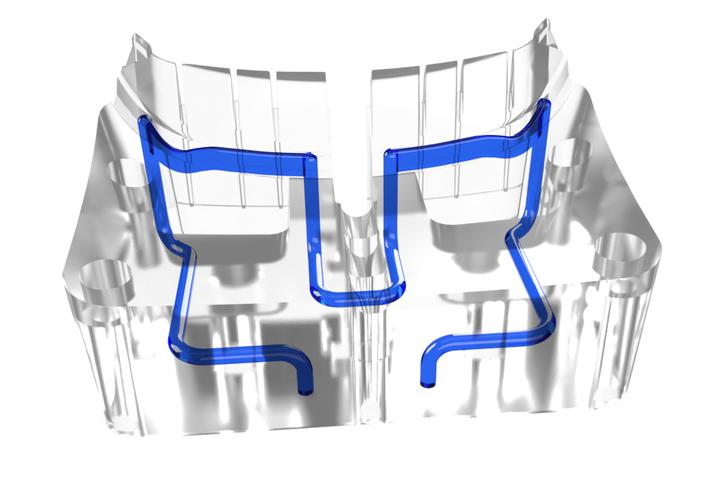 3D打印随形冷却模具内部流道剖切件特写
别只盯着激光,粘结剂喷射和DED也在跑
 别只盯着激光,粘结剂喷射和DED也在跑
激光粉末床熔融出镜率最高,但它不是唯一路线。
粘结剂喷射这两年进步很快。它的逻辑是先铺粉、喷粘结剂成型,再整体烧结。优点是快——快一个数量级,而且不需要支撑结构,零件堆在成型缸里就行。缺点是烧结收缩大,通常15%到20%,而且各向异性收缩不好控,尺寸精度目前还追不上激光路线。做小批量复杂件、做砂型模具,它已经很能打。
定向能量沉积(DED)走的是另一个方向。送粉或者送丝,激光同步熔化,沉积效率高,适合做大尺寸件和修复。叶片修复、模具局部翻新这类活儿,DED几乎是标准答案——一个价值几万块的叶轮,边缘磨损了,堆焊修复一下,成本可能只有新件的两成。
问:金属粉末能反复用吗?反复用会不会出问题?
答:能复用,而且必须复用,不然成本根本下不来。但复用是有代价的,得管。
粉末在循环过程中会发生几件事:细粉被气流带走导致粒径分布整体变粗;卫星粉和熔渣增多;氧含量缓慢上升;球形度下降,铺粉流动性变差。
直接后果是成型件的致密度和疲劳性能会掉。做航空航天件的厂家一般都有明确规定:粉末使用次数上限、每批次补充新粉的比例、定期检测氧含量和粒度分布。做民用件的要求可以松一些,但也不建议无脑循环。
一句话:粉末不是耗材,是需要台账管理的工艺参数。没有粉末管理制度的车间,良率波动一定大。
最后说个被忽略的事。3D打印设备买回来,真正的门槛不在机器,在人。工艺参数怎么调、支撑怎么加、变形怎么补偿、粉末怎么管——这些东西没有三年以上的积累,很难稳定输出合格件。
所以别问「3D打印能不能做这个零件」。该问的是:我们有没有人能把它稳定地做出来,一年做三百天。这问题,比设备清单重要得多。