增材制造落地实录:从样件到量产,卡住你的从来不是那台打印机
上周去看了个做液冷板壳体的厂子。三台LPBF设备,两台在跑,一台停着。停着那台不是坏了——是没活。老板说得很直白:报价一出去,客户扭头就找了压铸。
这事特别典型。增材制造这十年,设备精度、激光功率、扫描策略都在飞快进步,可真正卡住量产的,往往是最不性感的那些环节。成本、节拍、后处理、粉末管理、认证文件。一样都躲不掉。
先想清楚:你要的是“打印”,还是增材制造
这两个词在很多厂里被混着用,但意思差得远。打印是做出个形状。增材制造是要做出一个能装到机器上、通过验证、批量复现的零件。后者要复杂太多了……
工艺路线得先选对。目前工业端主流就这么几条:
- 激光粉末床熔融(LPBF):精密、致密度高,适合复杂流道、薄壁结构。缺点是慢,尺寸受限,支撑又难去。
- 电子束熔化(EBM):真空环境、残余应力低,适合钛合金骨科和航空件。表面粗糙度嘛……你得忍。
- 定向能量沉积(DED):送粉或送丝,沉积效率高,能做大型件和修复。精度一般,通常要留余量再上五轴。
- 粘结剂喷射:效率高、成本低,正在往批量生产走。但烧结收缩控制是个技术活,收缩率算不准,尺寸就飘。
我见过太多人选了LPBF,然后发现零件根本不需要那么高的精度,白白多花三倍钱。也见过用DED做小件,做出来像块铁疙瘩,全靠后续机加工削出来——那还不如直接买锻件。💡一句话:工艺是跟着零件走的,不是跟着设备清单走的。
 金属激光粉末床熔融LPBF增材制造设备成形舱内部
成本账:单件报价为什么总是打不下来
 成本账:单件报价为什么总是打不下来
聊成本之前先说个反直觉的事。金属增材制造的单件成本,跟批量几乎不成正比下降。这点跟注塑、压铸完全不一样。
原因在哪儿?机器时间。一台LPBF设备一小时的成本,算上折旧、气体、维护、人工,几百块人民币打不住。零件在舱里待多久,成本就是多少。所以真正的杠杆只有三个:层厚、扫描速度,以及堆叠高度。
把零件排布做优化,让Z向高度降下来,可能比你把激光功率调高20%更有效。很多厂子一上手就想着“扫快点”,结果热应力上来了,翘曲、开裂,返工一次全白干。
还有个被忽略的:粉末利用率。钛合金粉末一公斤好几百,实际成型用掉的可能只有一半,剩下的在回收、筛分、检测的循环里损耗。❗粉末循环次数是有上限的,氧含量一超标,力学性能立刻掉。这笔账得算进去。
问:我们厂想做小批量复杂件,怎么判断该不该上增材制造?
答:别急着看设备,先拿三组数出来。第一,零件的传统工艺成本,含模具摊销;第二,年需求量;第三,零件的几何复杂度——有没有内部流道、点阵结构、一体化减重的需求。如果年需求低于几百件、零件又需要开模、并且几何上传统工艺做不出来或者要拼好几个件焊起来,那增材制造的机会就很大。反过来,如果年需求上万、形状又简单,别折腾了。
后处理:车间里真正的隐形杀手
零件从舱里取出来那一刻,只完成了不到一半的工作。
去支撑、切基板、热处理去应力、热等静压、机加工配合面、表面处理、检测。每一步都要时间和钱,而且每一步都可能报废。
特别是热等静压(HIP)。很多人以为打印件致密度做到99.5%就万事大吉了,其实内部那些未熔合的微孔、气孔,在疲劳载荷下就是裂纹源。HIP能闭合大部分内部缺陷,但它也会让尺寸轻微收缩——所以设计时得留量。这个量留多少,得靠试,靠数据,靠你自己积累的工艺窗口。
还有表面粗糙度。LPBF成型面粗糙度Ra通常在8到15微米,有支撑的地方更差。要装密封圈、要做配合的面,必须加工。这时候如果你零件的配合面藏在内部深处,刀具够不着,设计再漂亮也白搭。
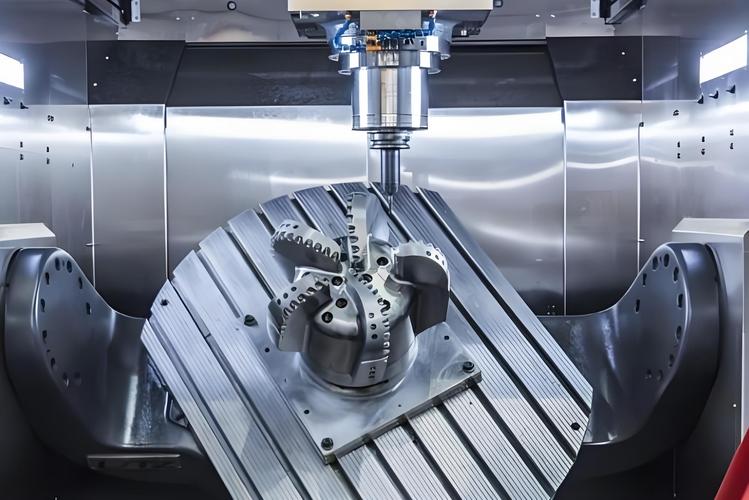 增材制造金属零件热等静压与五轴精加工后处理车间
问:打印完的零件能不能直接装机使用?
答:绝大多数情况下不能。安全件、承力件一律不行。你要准备三样东西:完整的工艺参数记录(粉末批号、设备状态、扫描策略)、热处理和HIP记录、以及无损检测报告(CT或渗透、射线)。航空和医疗客户还会要求工艺认证,比如AMS或者ASTM相关标准。这套文件体系建起来,比买设备贵。
粉末管理:最不起眼、也最容易出事的一环
 粉末管理:最不起眼、也最容易出事的一环
粉末不是耗材,它是原料。粒径分布、球形度、流动性、氧含量、卫星粉比例,每一项都在影响最终零件。
我见过一个厂,回收粉和新生粉混着用,比例全凭师傅手感。前三个月挺好,第四个月批次强度数据开始飘。查了半个月才发现,回收粉的氧含量已经翻了一倍。
怎么办?老老实实做闭环管理。每次回收筛分后测粒径和氧含量,设定一个掺比上限(常见是新生粉占30%到50%),建立批次追溯。听着繁琐,但这玩意儿就是航空和医疗订单的门槛。过不了这关,你永远只能做工业件,进不了那个圈子。
另外,粉末车间的防爆和防尘也得当回事。钛粉、铝粉在空气中是有爆炸风险的,除尘系统、惰性气体保护、静电接地,一个都不能省。这不是小题大做,是真出过事。
2024年之后,行业在往哪儿走
 2024年之后,行业在往哪儿走
说几个观察。
一是多激光、大尺寸设备越来越普遍。四激光、十二激光的机器不再是稀罕物,成形效率提升明显。但多激光拼接区的质量一致性,仍然是个需要仔细验证的点。
二是粘结剂喷射在往批量生产走。价格和效率优势摆在那儿,汽车行业的兴趣很浓。瓶颈在材料体系和烧结工艺。
三是AI开始真正下场做工艺优化和过程监控。熔池监控、逐层图像比对,用来做质量追溯,比人工目检靠谱得多。
四是混合制造——增材加机加工在一台设备上完成。省了装夹和转运,对精度要求高的复杂件挺有吸引力。
不过话说回来,技术再花哨,落地的逻辑还是那三条:零件值不值得做,成本能不能算过来,质量能不能证明。想不明白这三条,买再贵的设备也是摆着吃灰。
说实话,这几年我看过太多“增材制造示范中心”最后变成了展示厅。不是设备不行,是没找到那个真正需要它的零件。所以,先找零件,再谈设备。这个顺序千万别搞反了。