精密制造到底难在哪?聊聊那些“差一根头发丝就报废”的活儿
干了十几年加工,最怕的不是图纸复杂。是图纸看着挺简单,公差栏里却写着 ±0.002。
那玩意儿……真能把人逼疯。一根头发丝大概是 0.07mm,也就是 70 微米。而 2 微米,相当于头发丝的三十分之一。你说这活儿怎么干?
很多人以为精密制造就是买台好机床、上个数控系统、请几个老师傅,齐活。说实话,这想法太天真了。设备只是入场券,真正决定成败的东西,藏在无数个不起眼的细节里。
0.001mm 不是拿来炫技的,是拿来救命的
先纠正一个误区。精密制造不是“越精密越好”,那是外行话。
精度是要跟成本、跟用途、跟批量挂钩的。你给一个农用机械的支架做 ±0.001,纯属烧钱,客户也不会买单。但如果是航空发动机的叶片榫头、医疗骨科植入物的配合面、半导体封装用的模具镶件——那对不起,微米级就是底线,差一点都不行。
❗ 我见过一个案例:某批液压阀芯,图纸要求圆度 1.5μm。车间觉得“差不多得了”,做出来 3μm,装上去试压,泄漏量直接超标三倍。整批货退回,损失六位数。
精密制造真正的门槛,从来不在“能不能做到”,而在“能不能稳定地、批量化地、低成本地做到”。做一件样品到 1 微米,和做一万件都保持 1 微米,是两个完全不同的世界。
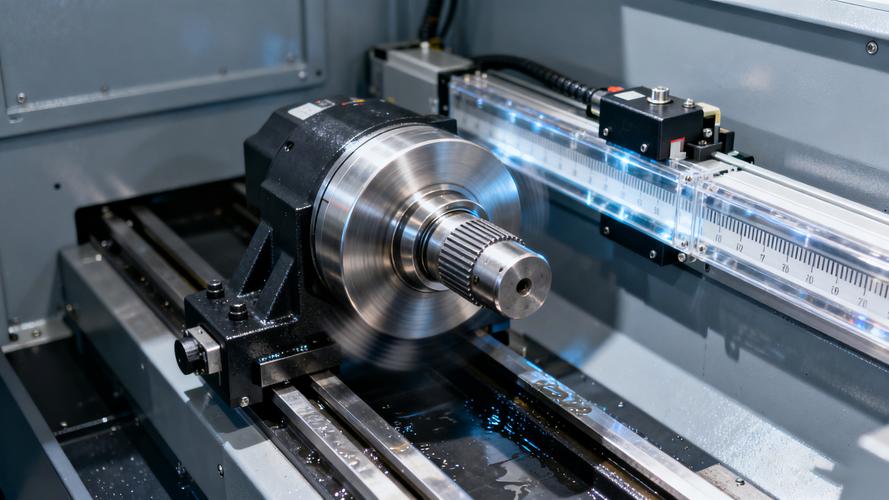 精密加工中心主轴刀具切削金属特写
机床、刀具、夹具,三个互相甩锅的冤家
现场出了问题,最常见的场景是什么?
操作工说机床热变形了,机床厂商说是刀具磨损,刀具供应商说是夹具刚性不足,夹具工程师说是切削参数不对……绕一圈,谁都没错,但零件就是超差。
这三者的关系,我常跟新人打个比方:机床是地基,夹具是骨架,刀具是拳头。地基软了,骨架再结实也白搭;骨架晃了,拳头再硬也打不准。
先说机床。现在的五轴联动加工中心,定位精度普遍标称 3~5μm,重复定位精度 2μm 左右。但这是出厂冷态数据,机器跑起来发热之后呢?主轴热伸长、丝杠热膨胀、导轨润滑温升——随便哪一项都能吃掉你一半的精度余量。
再说夹具。这东西最容易被忽视。一套夹紧力设计不当的夹具,零件还没开始切就已经变形了。薄壁件、细长轴、环形件,夹紧力稍大一点,松开工件就“弹”回去,圆的变椭的。所以现在越来越多用真空吸附、磁力平台、低熔点合金填充这些柔性装夹方式,就是为了把夹持应力降到最低。
最后说刀具。金刚石刀具、CBN 刀具、涂层硬质合金……材料学上的进步,这几年确实快。但刀具最关键的不是材质,是动平衡。转速上到两三万转,一个几毫克的失衡量就能引发颤振,工件表面直接出现振纹,粗糙度全毁。
问:我们厂做小批量精密件,买不起五轴,三轴机床加第四轴转台能不能凑合?
答:能,但有前提。第一,工序要拆得比五轴多,多次装夹会累积定位误差,必须把基准统一好,尽量用一面两销定位;第二,转台的重复定位精度要实测,别信样本上的数字,自己拿千分表和标准棒打一遍;第三,工序间的热变形要有等待时间,别切完一刀立刻翻面接着干。做到这三点,三轴加四轴确实能干不少活儿,成本能省一大块。
热变形:那个所有人都在躲的隐形杀手
聊精密制造绕不开热。但又特别难聊,因为它看不见摸不着。
一根 500mm 长的钢制丝杠,温度升高 1℃,大约伸长 6μm。你车间早上八点和下午两点的温差,可能有 5℃。这就意味着,同一台机床、同一段程序、同一个操作工,早上做出来的零件和下午做出来的,尺寸能差 30μm。
💡 所以正规的精密车间怎么做?恒温。20±1℃,有的甚至要求 ±0.5℃。空调不是给人吹的,是给机器和零件吹的。
还有更细的做法:加工前让机床空转预热一到两小时,等热平衡了再开始切;关键工序用切削液恒温控制;测量前让零件在恒温室里“回温”至少四小时,尤其是刚从磨床上下来还烫手的件,你敢直接上三坐标,测出来的数就是假的。
不过话说回来,小厂哪有条件搞恒温车间?那就退而求其次——把关键工序安排在温度最稳定的时段,比如夜里。很多老师傅的绝活,说白了就是经验积累出来的“温度补偿”,他心里有本账。
 三坐标测量机检测精密金属零件尺寸
检测不是最后一道关卡,它得贯穿全程
 检测不是最后一道关卡,它得贯穿全程
有个观念必须掰过来:检测不是为了挑出废品,是为了尽早发现漂移。
传统做法是加工完送检,检完合格入库。这在精密制造里太晚了。等你做完一百件再测,可能前八十件全废。
现在比较靠谱的做法是过程在线测量 + 首件全尺寸检测 + 定时抽检。机床里装测头,切完关键尺寸自动测一下,数据反馈给控制系统做刀具补偿。这套闭环,能把废品率压得很低。
量具本身也讲究。卡尺千分尺那是对付一般精度的。到了微米级,得上三坐标测量机(CMM)、圆度仪、轮廓仪、激光干涉仪。而且量具要定期校准,量具的精度至少得是被测公差的 1/3 甚至 1/5,不然测出来的数自己都不信。
问:我们做精密零件,客户要求提供 Cpk,这个值到底怎么理解?
答:Cpk 是过程能力指数,简单说就是“你的工艺稳不稳”。Cpk 1.33 是及格线,1.67 算良好,2.0 以上是优秀。它跟单个零件合不合格是两码事——一个零件尺寸正好在中值,不代表整个过程稳定。计算方法是用公差带宽除以 6 倍标准差,再考虑偏移量。很多厂只盯着公差内的件数,不看分布形态,结果 Cpk 只有 0.8,随时可能批量超差。想提高 Cpk,核心是减小波动,不是把中值调得更准。
最后聊点实在的:人
 最后聊点实在的:人
设备能买,软件能买,刀具能买。买不到的是什么?是那种盯着切屑颜色就能判断切削状态对不对的老师傅。
切屑发蓝发紫,说明切削区温度过高,得降速或者加大冷却;切屑断得太碎,可能是进给太快;切屑连绵不断还带毛刺,那是材料粘刀了。这些东西,任何一个工艺手册上都写不全。
可现实是,这批人正在老去。年轻人愿意进车间的越来越少,愿意静下心来磨五年十年的更少。精密制造最缺的,说到底不是设备,是能沉住气的人。
这也是为什么我总说,精密制造拼到最后,拼的是体系——是工艺沉淀、是数据积累、是团队默契,是一整套把经验变成标准、把标准变成习惯的能力。设备可以迭代,人得慢慢养。
难吗?难。但做出来的那一刻,摸着那个镜面一样、尺寸分毫不差的零件,值。