量具选型实战:游标卡尺、千分尺到三坐标,到底怎么配?
车间里最不起眼的角落,往往放着一把游标卡尺。它可能沾着切削液,卡爪上有一道浅浅的划痕……但就是这把尺子,决定了一批零件是进成品库还是废品箱。
说实话,量具这东西看起来简单。用起来?门道太多了。
卡尺:最熟悉,也最容易被用错
我见过有人拿卡尺去量铸件毛坯,卡爪一夹,读数出来直接报给质检。结果呢?砂眼和气孔让测量面根本没贴合。数据是假的。
游标卡尺的分度值一般是 0.02mm,数显的能做到 0.01mm。但精度这件事,不是看分辨率就完事了。
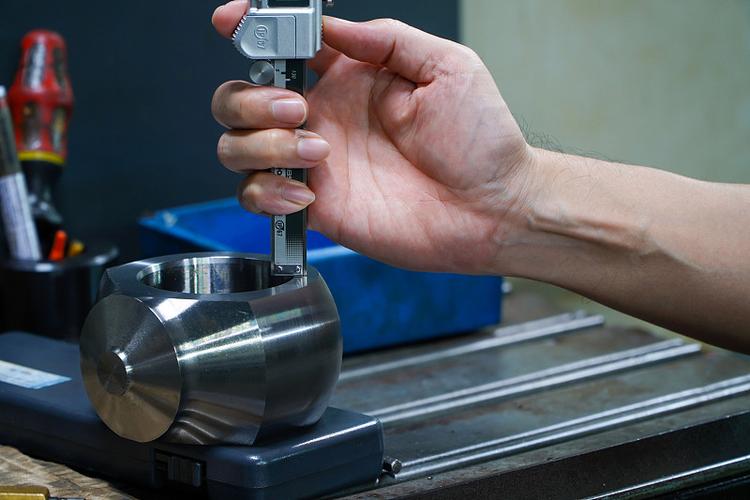 机加工车间工人手持游标卡尺测量金属轴直径特写
量外径的时候,卡爪要和工件轴线垂直,偏一点,读数就偏。量内径的时候,卡爪要整个伸进去,不能只搭住边缘。这些细节,老师傅不一定讲,新人也不一定问。
数显卡尺这几年便宜得吓人。几十块钱一把的遍地都是。但电池仓的密封性……嗯,切削液渗进去,显示屏就开始跳数字。这种卡尺量出来的数据,你敢往检验单上写?
问:数显卡尺的电池很快就没电,是不是买到了次品?
答:大概率不是。很多廉价卡尺没有自动休眠功能,放在工具箱里持续耗电。另外,电池仓如果缺少密封圈,切削液或潮气进入会导致微短路,电力消耗加快。换上带自动关机的型号,或者长期不用时把纽扣电池取出来,能省不少事。别小看这块电池,它背后反映的是整把尺子的防护设计水平。
千分尺和百分表:精度上去了,脾气也上去了
0.01mm 的千分尺,用得好是神器。用不好嘛……
“啪”——一声脆响。测微螺杆拧过头了。棘轮没起作用,或者你压根没用棘轮。螺纹副受了过大的力,精度直接废掉。
千分尺的棘轮机构,是很多人忽略的细节。它的作用就是限定测力,一般在 5N 到 10N 之间。你不用棘轮,靠手感去拧,手感这东西今天力气大一点、明天小一点,测出来的数据能一致吗?显然不能。
 外径千分尺棘轮测力机构剖面结构示意图
百分表、千分表也是类似的问题。磁力表座吸在机床导轨上,测头往工件表面一靠,看着挺稳。但表座的刚性够不够?测杆的行程方向对不对?这些都会影响读数。
有一次我在现场看到,操作工把百分表吸在主轴箱上去测工作台的平面度。表座和测杆之间的角度偏了三十多度。读数看起来正常,但那是余弦误差,不是实际位移量。这种错误,不仔细看根本发现不了。
不过话说回来。百分表真正的优势在于相对测量。只要基准可靠,它比卡尺好用得多。找个标准件对零,然后比较着量。快,而且稳。
校准:量具的命根子
一把千分尺,用了三年没校准过。你敢拿它去测关键尺寸?反正我不敢。
校准不是拿量块卡一下就完事。温度、湿度、操作手法,全都有影响。计量室的温度一般控制在 20°C ± 2°C。车间呢?夏天能到 35°C。钢件在这种温差下,一米的长度能差出 0.4mm 左右。这个数字,比很多零件的公差还大。
所以量具从计量室拿到车间,别急着用。放个十几分钟,让它和环境的温度平衡一下。这个动作,很多人省了。省下来的时间,后面用废品来还。
问:车间温度变化大,量具的校准周期到底该怎么定?
答:看使用频率和环境条件。一般生产现场的量具,建议 3 到 6 个月校准一次。如果车间温差大、湿度高,或者量具使用特别频繁,缩短到 1 到 3 个月。关键尺寸用的量具,最好每次使用前用标准件核对零位。另外,校准记录一定要保存好——这是质量体系审核的必查项,也是出了问题之后追溯责任的重要依据。
数字化量具:数据能自动采集了,然后呢?
带数据输出的数显千分尺、蓝牙卡尺,这几年在工厂里越来越多。测量数据直接传进 SPC 系统,不用人工抄写。减少录入错误,这当然是好事。
但问题来了。数据采集的频率上去了,数据的可信度跟上了没有?
我见过一条线,十几把无线量具同时往一个接收器传数据。信号冲突,偶尔丢包。系统里显示的测量值,和操作工实际测出来的对不上。这就很尴尬了——你到底是信系统还是信人?
所以选数字化量具,不能只看量具本身。通信协议、接收终端的容量、数据校验机制,都得考虑。有些品牌用自己的封闭协议,换一个系统就不兼容。这笔账,采购之前就要算清楚。
还有一点。数字化之后,操作工反而容易变懒。以前读数要盯着游标刻度看,现在直接瞟屏幕。卡尺测没测到位、卡爪有没有贴合,他不关心了。屏幕上有数字就行。这叫什么?本末倒置。
 数字化量具数据采集终端与SPC软件界面现场图
选购建议:别只盯着精度等级看
买量具的时候,销售人员会告诉你精度、分辨率、重复性。这些参数当然重要。
但实际使用中,还有几个隐性指标更关键:
- 防护等级:IP54 够不够?看车间环境。切削液飞溅的地方,建议 IP65 以上。❗
- 测力一致性:千分尺的棘轮测力是否稳定,比标称精度更能决定长期使用的可靠性。
- 电池更换的方便程度:有的量具换电池要拆四个螺丝,有的直接滑盖。天天用的东西,这个差别很大。
- 配件通用性:测头、延长杆、数据线,是不是标准接口。专用件断货的时候,你就知道痛了。
✅ 还有一条经验:预算有限的话,宁可买一把好卡尺加一把好千分尺,也不要买一堆便宜的杂牌量具。量具是拿来用的,不是摆着好看的。
说到底,量具的核心价值只有一个:让测量数据可信。精度再高,操作不规范,校准不及时,数据也是假的。而在精密制造里,假数据比没有数据更可怕。因为你以为你控制住了,实际上什么都没控制住。