磨具选型别踩坑:从砂轮硬度到CBN修整的车间实战笔记
先别急着问价格,磨具的三相结构决定了一半成败
车间里最怕听见一句话:这砂轮不行,换一个。换什么?不知道。于是仓库里堆了几十种磨具,磨料、粒度、硬度、结合剂全混着放,标签被切削液泡烂。说实话,这不是选型,这是抽奖。
磨具不是铁块。它由磨料、结合剂、气孔三部分组成。磨料负责切,结合剂负责把磨料把住,气孔负责排屑和散热。哪一项偏了,磨削结果就偏。比如白刚玉磨淬火钢,锋利但磨损快;棕刚玉便宜、韧性好,粗磨铸件常见;铬刚玉磨不锈钢更稳。别只盯着“多少目”。
 工业磨具砂轮仓库标签与陶瓷结合剂砂轮选型场景
粒度也不是越细越好。粒度细,表面粗糙度低,但容易烧伤。粗粒度排屑好,效率高,可表面划痕明显。有人拿120目砂轮去磨软钢,结果堵塞、发热、工件发蓝,还怪机床。嗯,机床挺冤的。
硬度、结合剂与线速度:现场翻车最多的三个参数
磨具硬度不是磨料硬度。它指结合剂把磨料粘住的强度。工件硬,选软砂轮,让旧磨料及时脱落,露出新刃。工件软,选硬砂轮,不然磨料没怎么磨就掉了。这个逻辑很多人背反。❗
结合剂方面,陶瓷结合剂耐热、耐水、耐油,形状保持好,适合精密磨和成形磨。树脂结合剂弹性好,自锐性好,适合荒磨、切割片和某些抛光。橡胶结合剂?现在少了,但抛轴承滚子还有用。金属结合剂多用在金刚石和CBN磨具,寿命长,修整难。
线速度是隐形杀手。砂轮标注最高工作线速度,比如35 m/s、50 m/s。你机床主轴提上去,防护罩没改,法兰没校,那就是拿命开玩笑。✅ 正确做法:查砂轮标识、查机床防护、查主轴功率,再谈效率。
修整不是“拿金刚笔划两下”,它决定磨削成本
很多工厂买了好磨具,却用最粗暴的方式修整。金刚笔进给0.05 mm,走刀飞快,修完砂轮表面全是深沟。磨出来工件振纹,然后加冷却、降进给,产量没了。修整参数该慢就慢。粗修可以大一点,精修要小切深、多行程。
 CNC磨床金刚石滚轮修整陶瓷结合剂砂轮现场
现在不少产线用金刚石滚轮修整,成形一致性好,适合大批量。还有激光修整、电解修整,研究多,量产要看成本。别为了“先进”硬上,修整系统刚性不够,滚轮跳动大,照样白搭。
冷却液呢?别只盯流量。喷嘴要对准磨削区,角度、压力、流速都影响。高速磨削建议用高压冷却,甚至MQL微量润滑在某些铸铁和铝件上能减雾、降耗。但重负荷磨钢,MQL未必压得住热。要试。
超硬磨具:CBN和金刚石,别选错对象
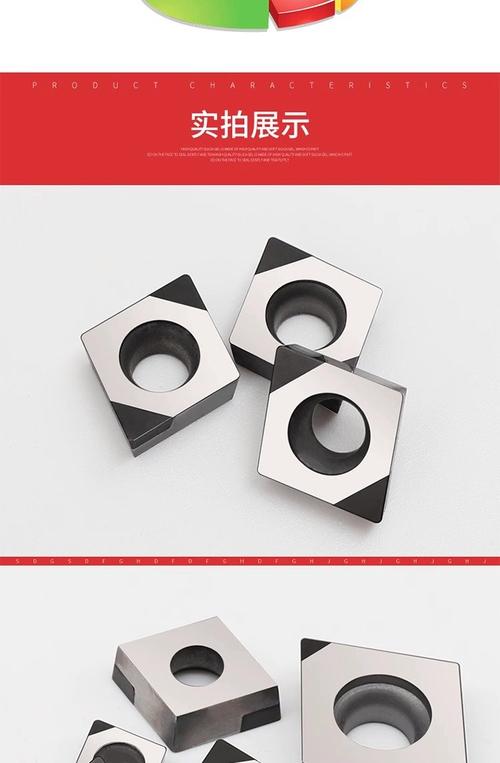 超硬磨具:CBN和金刚石,别选错对象
CBN磨钢,金刚石磨硬质合金、陶瓷、玻璃、石材。这句话基本对,但现场更复杂。金刚石怕铁族元素,高温下会石墨化,所以磨钢不合适。CBN热稳定性好,但磨软材料容易堵塞,也不划算。
超硬磨具浓度也重要。浓度高,寿命长,但修整难、成本高。浓度低,锋利,但磨损快。成形磨、坐标磨、齿轮磨,常用陶瓷结合剂CBN砂轮,配合金刚石滚轮修整。❗ 注意:CBN砂轮不是装上就能跑,动平衡、主轴刚性、冷却方式都要匹配。
QA:现场最常被问的两个问题
 QA:现场最常被问的两个问题
问:同一台磨床,为什么换了一批磨具,工件就烧伤?答:先查磨具硬度是不是偏硬,结合剂是否更密实,粒度是不是更细。再查修整是否太锋利,冷却喷嘴是否被铁屑挡住,线速度是否超了。烧伤通常是热量没被带走,不是单一原因。可以先降进给、开大冷却、换软一级砂轮试。
问:金刚石砂轮修整CBN砂轮可以吗?答:可以,但一般不推荐直接用单点金刚石笔修CBN,磨损快、形状差。量产更常用金刚石滚轮或金刚石修整块。修整参数要低切深、适中线速度,充分冷却。修整后最好开槽或粗磨一小段,让砂轮进入稳定状态。
采购清单:别被“目数”和“低价”带走
 采购清单:别被“目数”和“低价”带走
采购磨具时,至少写清这些:磨料种类、粒度、硬度、结合剂、组织号、形状代号、尺寸、最高线速度、用途。比如“WA 60 K V 35 m/s 1-400×40×127”比“白刚玉砂轮一片”有用得多。💡 另外,要求供应商提供回转强度测试报告。安全这事,省不得。
库存管理也别大意。陶瓷结合剂砂轮怕潮、怕冻、怕摔。树脂砂轮有保质期,过期树脂可能老化。超硬磨具虽然贵,但放太久也要看结合剂状态。仓库温湿度记录,不是形式主义。
磨具选型没有万能答案。同样磨45钢,粗磨和精磨不同,单件和批量不同,机床刚性不同,冷却不同。多试、多记、多测。把每次修整、每次换砂轮、每次烧伤的原因记下来。三个月后,你会得到一本比说明书更值钱的车间磨削手册。