模具钢怎么选?那些牌号手册上不会写、但车间里天天踩的坑
上周有个做汽车支架冲压的老板给我打电话,语气挺冲。
模具崩了。模架花了三万多,冲次还没过八万。
我问他用什么料。
Cr12MoV。
我沉默了大概三秒。这不是选料,这是赌。
Cr12MoV本身没问题,问题是市面上流通的不少料,共晶碳化物偏析等级能到四级的水平。你拿它去做承受冲击载荷的冲头,崩刃是迟早的事。便宜的那些,锻打比压得不够,碳化物一条一条排成带状,线切割的时候就开始“啪啪”开裂——你还以为是加工应力。其实是料本身有毛病。
先把赛道分清:三条路,别走混
 先把赛道分清:三条路,别走混
模具钢的江湖其实就三块地盘。
冷作模具钢。冲裁、拉伸、冷镦、冷挤压。核心诉求是耐磨加抗崩。硬度通常要上到58-62HRC,但光有硬度没用。韧性和耐磨性是一对冤家,你得根据受力状态做取舍——冲击大的地方,宁可硬度掉一点,也别让它崩。
热作模具钢。压铸、热锻、热挤压。这类模具要在五六百度的环境里反复受热受冷,考验的是红硬性和热疲劳抗力。H13是绕不开的名字,但H13和H13之间,差别能大到你想不到。
塑料模具钢。注塑模、吹塑模、挤出模。看起来最“温柔”的一类,其实细分最杂。要镜面的、要耐腐蚀的、要预硬省去热处理的,各有各的牌号,混着用就是给自己找麻烦。
选错的代价,从来不是材料差价那几千块。是停机、是交期、是客户跑掉。
Cr12MoV不是万金油,DC53也不是解药
先说个老生常谈的坑。
很多小厂图便宜,冷冲模一律上Cr12MoV,甚至有人用Cr12。Cr12的碳含量高到2.0%以上,碳化物粗大,做做简单落料还行,一旦有尖角、有窄槽、有冲击,崩得你怀疑人生。
替代方案无非几条:
- DC53:日立那套体系里的改良型冷作钢,韧性比SKD11好一大截,线切割开裂的概率低很多。缺点是耐磨性会牺牲一点,还有——假货多。买的时候认准渠道。
- Cr12Mo1V1(对应D2):比Cr12MoV的钼钒含量高,淬透性和耐磨性都更稳。国内大厂的电渣重熔料现在做得不差,别一听国产就摇头。
- 粉末冶金高钒钢:比如V4、V10这类,碳化物尺寸小到几个微米,耐磨性和韧性同时在线。价格嘛……你先做好心理准备。💡
补一句,SKD11和DC53这类料,锻造比和退火工艺决定了它七成的性能。买料的时候别只看光谱报告,问问对方的锻打工艺和球化退火硬度。硬度超过230HB的退火料,你加工的时候会骂人。
热作模的命门,是红硬性和热疲劳
H13(4Cr5MoSiV1)在铝压铸和热锻里几乎是标配。
但同样是H13,差距在哪?
第一是纯净度。硫、磷含量,氧含量,非金属夹杂物。这些指标决定了模具在反复热循环下会不会从内部起裂纹。第二是各向异性。大尺寸模块如果锻造不充分,横向和纵向的冲击韧性可以差一半。模具失效往往就从那个薄弱方向开始。
所以高端一点的应用,会指定电渣重熔(ESR)甚至真空自耗的料。贵,但值。
进口牌号里,8407、1.2344、SKD61这些名字经常被提起。它们本质上都是H13的改良版,差别在微量元素配比和冶炼工艺。国产的一线特钢企业现在在这块追得很快,某些牌号的等向性已经能做到接近进口水平了。
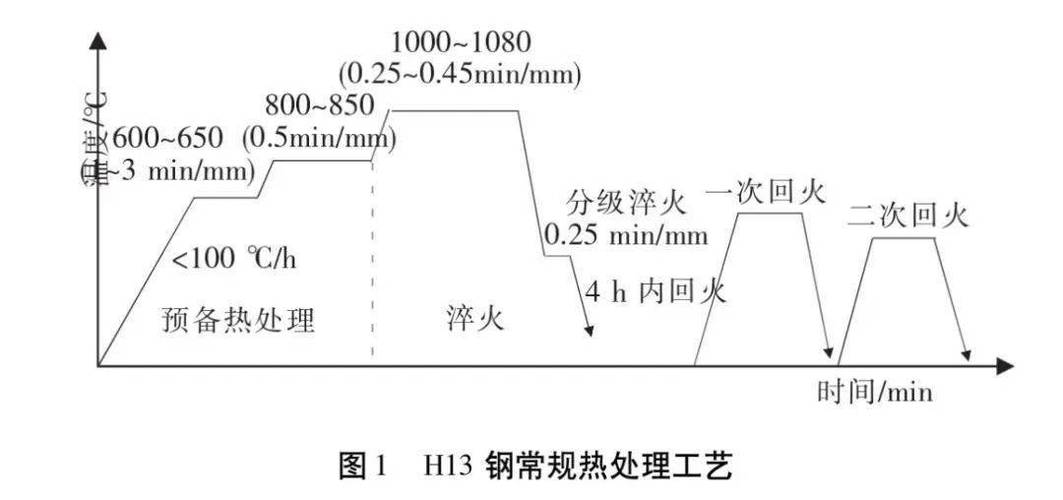 H13热作模具钢淬火回火工艺曲线图
热作模还有个大坑:预热。
压铸模不预热直接上机,第一模就可能裂。300到400度,慢慢升,别图快。这一条听起来像废话,但车间里图快的人从来不少。
塑料模具钢:镜面和耐蚀,是两回事
 塑料模具钢:镜面和耐蚀,是两回事
这块最容易被糊弄。
P20和718是预硬钢,出厂就28-35HRC,加工完直接上机,省了热处理。适合中小批量、外观要求一般的产品。NAK80是析出硬化钢,硬度40HRC左右,抛光性能好,做透明件、家电面板的常客。
但如果你做的是PVC、含卤素的材料,或者有腐蚀性气体的场合,那得上S136或者2316这类耐腐蚀不锈钢。含铬量16%左右,耐蚀性靠的就是这个铬。
这里有个常见误区——很多人以为耐腐蚀钢抛光一定好。不一定。高铬钢里如果碳化物分布不匀,抛光时会出现“橘皮”或者针孔。要镜面加耐蚀,得选纯净度高、经过特殊冶炼的品种。
问:国产模具钢和进口模具钢,实际差在哪?到底值不值得多花钱?
答:分场景。做普通冲裁、普通注塑,国产一线料完全够用,差价省下来能多买两套模架。但如果是精密级进模、大型压铸模、高光镜面模,进口或合资料在批次稳定性、大模块等向性上确实还有优势。真正的差距不在单项指标,在于批次一致性——你买第五批料的时候,性能和第一批还一样吗?这个对量产工厂才是要命的。
问:模具钢到底要不要做深冷处理?
答:看材料,也看用途。深冷(-70到-196度)的主要作用是让残余奥氏体继续转变,稳定尺寸。Cr12MoV、SKD11这类高碳高铬钢,做精密冲模或者量具的时候,深冷能明显减少后期尺寸变化。但深冷不是万能药,它会让韧性略微下降,而且如果淬火本身没做透,深冷也救不回来。普通结构件,没必要为了“听起来高级”去加这道工序。
热处理:模具寿命的分水岭
同一块料,两个热处理厂,做出来的模具寿命能差三倍。
这不是夸张。
真空淬火现在已经是中高端模具的标配。气氛保护、无脱碳、变形小。盐浴炉做得好也行,但温度均匀性和环保压力摆在那。回火次数上,H13这类热作钢通常要三次回火,每次两小时以上。有人图省事做两次,二次硬化峰没走完,红硬性就打折扣。
淬火温度也是个玄学重灾区。H13的常规奥氏体化温度在1020-1050度,往高了走,红硬性好但晶粒粗;往低了走,韧性好但耐热性不够。这个窗口很窄,靠的是炉子控温精度和操作经验,不是看一张表就能套的。
 注塑模具模仁真空热处理炉装炉现场
2024年之后,这行在发生什么
 2024年之后,这行在发生什么
几个明显的变化。
一是增材制造在模具上的落地。随形冷却水道已经不是PPT里的概念了,做异形水路镶嵌件、局部强化,用激光粉末床熔融做出来的模具零件,冷却效率能提升三成以上。当然,粉末材料贵,设备贵,后处理也麻烦,但它确实在改变一些复杂模具的设计逻辑。
二是粉末冶金模具钢的国产化。以前高钒粉末钢基本靠进口,现在国内几家特钢企业已经能稳定供货,价格下来了大概三四成。这对做精密冲压和高磨损工况的厂子是个好消息。
三是数字化热处理。炉温曲线实时记录、每炉料绑定工艺参数、可追溯。客户审核越来越严,靠老师傅“凭感觉”的时代在慢慢过去。
✅ 最后给个实操建议:建一个自己的模具钢使用台账。记录牌号、供应商、批次、热处理参数、模具寿命、失效模式。两年下来,你会发现自己厂里什么样的活该配什么料,比任何手册都准。
手册是别人的经验,台账是你的。