合金选型踩坑实录:牌号、热处理,还有报价单不会告诉你的事
上周又接到一个电话。某家做液压阀块的厂子,一批304的件,用了不到半年,焊缝附近全是锈点。对方第一句话就是:是不是买到假合金了?
我一般不直接回答。先问三件事:介质是什么,焊接工艺是什么,焊后有没有做固溶处理。
三个问题问完,答案基本就浮出来了。不是假料。是敏化。
这类事我见过太多。合金这东西,最容易骗人的地方就在于——它的牌号是公开的,性能却是“活的”。
牌号只是身份证,热处理才是性格
304、316L、2205、17-4PH……这些数字念出来很唬人。可真正决定零件寿命的,往往不是那张质保书上的牌号。
是热处理。是冷加工变形量。是焊接热输入。
就拿最常见的304说。碳含量0.08%以下,理论上够用了。可一旦在450℃到850℃这个区间停留太久——比如焊接,比如去应力退火温度没控好——铬就会跟碳结合,在晶界析出碳化铬。晶界附近的铬被抽干,耐蚀性断崖式下跌。
这就是敏化。宏观上看不出任何异常。抛光后锃亮。装到设备上跑几个月,焊缝边上开始冒锈点。
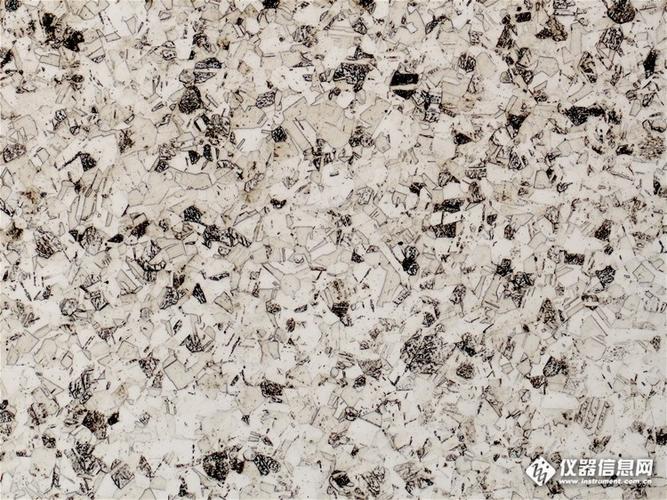 304不锈钢焊缝晶间腐蚀金相显微组织图
解决办法其实很土:焊后做固溶处理,1050到1100℃,保温后急冷。或者,一开始就选低碳的304L,甚至含钛含铌的321、347。
但这里有个坑。❗很多小厂的热处理炉根本到不了1100℃的稳定区间,或者淬火转移时间太长。你图纸上写了“固溶处理”四个字,他给你来个“消应力”。出来的东西,牌号没变,性能差一个数量级。
所以我现在的习惯是:图纸上不光写牌号,还要写热处理制度和验收力学性能。硬度、抗拉、晶间腐蚀试验(按GB/T 4334 E法),一条都不能少。
不锈钢、铝合金、钛合金,别拿一套逻辑套所有材料
这行干久了会发现,很多问题出在“经验迁移”上。
做惯了钢的人去搞铝合金,第一反应是拿硬度当强度指标。铝合金不吃这一套。6061-T6的硬度跟它的屈服强度关系不是线性的,时效状态稍微波动一点,硬度变化明显,强度却未必。
再说钛合金。TC4(Ti-6Al-4V)的比强度确实漂亮,航空结构件里到处都是。可它的导热系数只有钢的几分之一。切削时热量全堆在刀刃上。刀具寿命?夸张点说,是断崖式的。
✅ 我自己的选材顺序是这样的:先看服役环境(温度、介质、载荷类型),再看可制造性(能不能焊、能不能切、能不能热处理),最后才看牌号和价格。
反过来的,几乎都翻过车。
焊接和腐蚀,现场翻车的两个高发区
焊接这块,我不想讲太多理论。讲两个数字。
第一个,热输入。不锈钢手工电弧焊,一般控制在每毫米0.5到1.5千焦这个量级,具体看板厚和层间温度。层间温度超过150℃,敏化和热裂纹的风险一起上来。
第二个,稀释率。异种钢焊接,比如碳钢和304对接,焊缝金属被母材稀释后,成分会飘。飘到某个区间,就是马氏体组织。硬、脆、容易裂。
腐蚀那边,最典型的不是均匀腐蚀,是点蚀和缝隙腐蚀。含氯离子的介质里,316L也扛不住。这时候要上双相钢2205,或者干脆上钛。贵是贵,但比停产检修便宜。
 双相不锈钢2205管道焊接现场坡口实拍
问:同样是6061-T6的零件,为什么两家供应商做出来的阳极氧化颜色不一样?
答:多半不是氧化工艺的问题,是材料来源和热处理状态。6061对硅、镁、铜、铁的含量范围有要求,杂质偏高的料,氧化后偏灰偏暗。另外,T6和T651(带预拉伸)的残余应力不同,氧化膜厚度分布也会有差异。想要颜色一致,最好指定同一炉批、同一状态,并且要求供应商提供成分报告。别只对色卡。
问:高温合金适合用普通氩弧焊吗?
答:看哪一种。像GH4169(对应Inconel 718)这类沉淀强化型镍基合金,可以用TIG焊,但必须严格控制层间温度,一般不超过100℃,焊后还要做固溶加双级时效。稍不注意,焊缝和热影响区就会出现应变时效裂纹。❗更麻烦的是,这些合金焊前通常要求“固溶态”交货,如果你拿到的料已经是时效态,那就别焊了,先重新固溶。另外,焊材牌号一定要跟母材匹配,别拿304的焊丝凑合。
2025年值得盯住的几个新变量
说几个正在变的东西,不吹。
再生合金。欧洲那边CBAM(碳边境调节机制)已经在推,铝、钢的碳足迹要报数。再生铝的碳排放只有电解铝的百分之几,这个账现在很多整车厂在算。国内一些压铸厂已经开始用高比例再生铝做非结构件。❗但要注意,再生料的杂质元素(铁、铜、锌)波动大,牌号能对上,性能未必能对上。
增材制造。电弧增材(WAAM)做大型钛合金结构件,已经不是实验室的事了。它的优势是接近净成形,材料利用率高。缺点是表面质量和残余应力控制麻烦,基本都要做后续热处理和机加工。💡如果你在评估WAAM,先想清楚一件事:你的零件能不能接受“近净成形加少量精加工”这种模式。
 金属电弧增材制造大型钛合金结构件打印过程
还有一件小事,但挺重要。牌号数据库在数字化。以前查一个合金的力学性能,翻手册、翻标准、翻供应商样本。现在不少平台把ASTM、GB、EN、JIS的牌号做了对照,还能直接拉到不同温度下的许用应力曲线。省事多了。但——数据来源一定要标清楚。我见过对照表把两个相近牌号搞混的,照着选,直接踩坑。
说到底,合金这门手艺,标准只是底线。
真正拉开差距的,是那些写在图纸之外的东西。