智能制造落地真相:别急着买机器人,先把数据闭环跑通
数据采不全,工业互联网就是空中楼阁
很多工厂一提智能制造,第一反应是买机械臂、AGV、上大屏。结果呢?现场PLC品牌七八种,Modbus、Profinet、EtherCAT混着跑。老设备连网口都没有,数据采集靠人工Excel。OT和IT之间隔着一堵墙,IT说OT不懂数据库,OT说IT不懂工艺。对吧,这种仗我见过太多次。
工业互联网平台不是万能插座。OPC UA能把语义统一,但前提是有人把设备模型、工艺参数、报警代码标准化。边缘计算也别忽视。高频振动、电流、温度,先在边缘侧做滤波、特征提取、异常初判,别一股脑全丢云端。云边协同,带宽省了,响应也快。
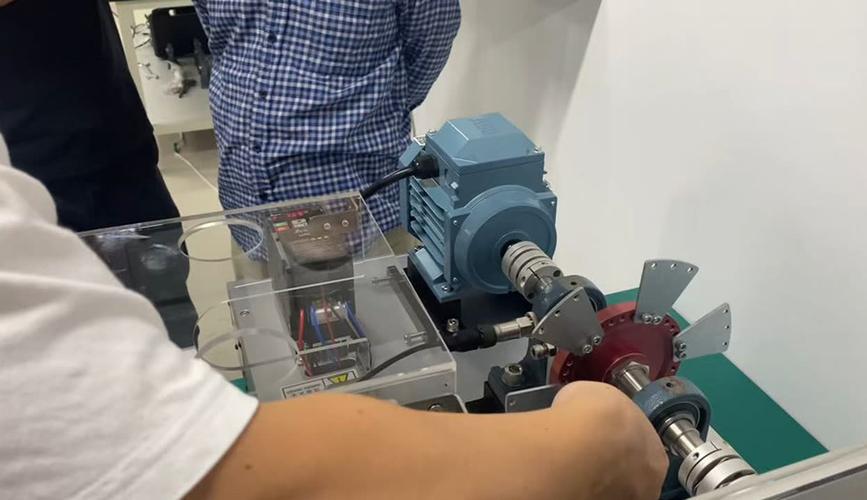
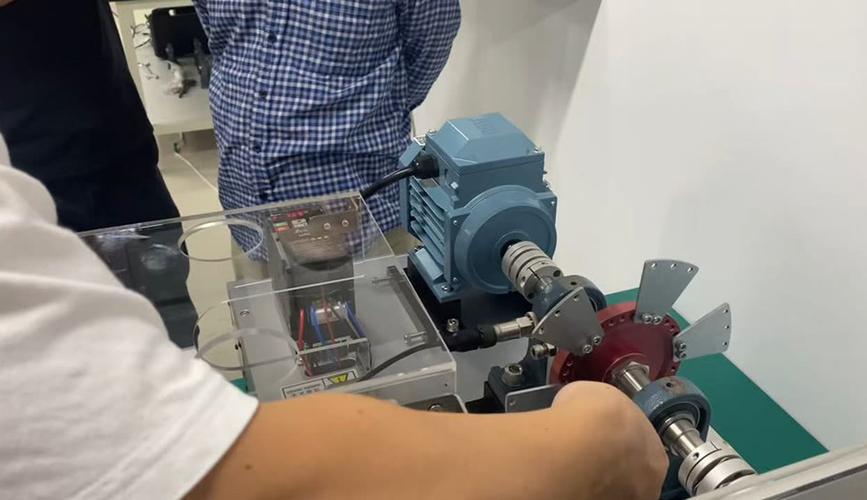
 智能制造工厂PLC控制柜数据采集接线特写
✅ 一个硬指标:设备联网率、数据可用率、时间戳一致率。先别聊AI模型准确率。如果OEE数据靠班组长下班前补录,那预测性维护就是玄学。💡 还有,时间同步必须做。不同设备时钟差几秒,后面数字孪生、追溯、故障复现全乱套。
问:老工厂PLC协议太杂,先换PLC还是先做网关?
答:先做网关加边缘层。别一上来全换。换PLC是产线改造,停线成本高,风险大。多协议网关能把Modbus、Profinet、EtherCAT等先接进来,关键设备的高频信号优先采。但注意两点:一是时钟同步,NTP或PTP要上;二是数据字典要统一。否则网关只是把垃圾从A搬到B。
数字孪生不是三维动画,它得能回答“如果……”
有些展台上的数字孪生,漂亮得像科幻片。领导来了,点一下鼠标,设备转起来。领导走了,屏幕一关,没了。这不是孪生,这是三维彩铃。真正的数字孪生,要能回答:如果换一种材料批次,冲压节拍会掉多少?如果模具温度升高5度,废品率怎么变?如果订单插单,瓶颈工位在哪里?
几何模型只是皮。机理模型加数据模型才是肉。冲压线的压机吨位、模具磨损、材料屈服强度,焊装线的电流、电压、节拍,这些变量不进模型,孪生体就只能看,不能算。数字主线也要打通。设计BOM、工艺BOM、制造BOM串不起来,变更一发,车间用的还是旧图纸。那智能制造就变成了“智障制造”。话糙理不糙。
 智能制造数字孪生汽车焊装车间实时监控大屏
💡 我的建议:数字孪生先从一个工位、一个瓶颈工位做起。别一上来做整厂。整厂孪生很容易变成三维大屏,领导参观用,日常没人用。先从换型验证、节拍优化、能耗分析切入,能省真金白银,才有生命力。
柔性制造拼的不是机器人数量,是换型时间
 柔性制造拼的不是机器人数量,是换型时间
今天市场要小批量、多品种。昨天干一千件,今天干五十件。焊接夹具、拧紧枪程序、视觉配方、AGV路线,全都要切换。协作机器人适合小批量,安全、好部署,但节拍往往比传统工业机器人慢。别为了“协作”两个字,把产能搭进去。
柔性制造的核心是快速换型。SMED、参数化程序、RFID识别工件、MES下发工单、PLC按配方调用程序。这一套跑通,换型时间能从两小时压到二十分钟。利润就出来了。❗ 我见过一些厂,买了协作机器人,还让人拿示教器改点位。这不叫柔性,这叫换了个姿势的手工。
问:智能制造项目ROI到底怎么算?
答:别只算省了几个人。要算OEE提升、废品率下降、换型时间缩短、能耗下降、在制品减少。很多项目人工没省,但交付周期从15天压到7天,这非常值钱。建议分阶段:先数据透明,再排产优化,再闭环控制。ROI周期通常18到36个月,别信PPT里半年回本。如果有人说半年回本,让他把停产损失、培训成本、运维成本也写进去。
机器视觉和AI质检:别拿实验室准确率忽悠产线
 机器视觉和AI质检:别拿实验室准确率忽悠产线
机器视觉在实验室跑99.5%,到现场可能85%。为什么?震动、光照变化、粉尘、油污、反光。样本还不均衡,缺陷定义也模糊。到底什么是“划痕”?多深算划痕?谁说了算?这些问题不解决,模型再深也没用。
实战里,边缘推理加云训练比较靠谱。产线端用轻量模型快速判断,云端负责标注、训练、版本管理。5G低时延适合移动机器人、AGV集群,但别为了5G而5G。有线稳定、便宜,就用有线。预测性维护也一样。振动、电流、温度传感器先上,但故障标签是大问题。没标签,先用无监督异常检测,别硬上深度学习。硬上就是烧钱。
组织比技术更卡脖子
 组织比技术更卡脖子
IT懂网络,不懂工艺。OT懂PLC,不懂数据库。两边开会像鸡同鸭讲。智能制造要融合团队。工艺工程师得参与数据建模。不然AI模型不知道什么是“毛刺”,什么是“过切”。MES和PLC分工也要清楚:PLC管毫秒级逻辑,MES管工单、物料、追溯,SCADA在中间做监控。别让MES直接控设备,安全风险太大。OT网络安全不是小事,边界防火墙、访问控制、不要把人机界面直接暴露公网。真出事,停线还是轻的。
说实话,智能制造不是买来的,是磨出来的。先做三件事:把关键设备数据采准;选一个瓶颈工位做闭环;把换型时间、OEE、废品率挂到车间看板。别先买机器人。真的。