夹具不是配角:零点定位、液压夹紧与增材随形工装的车间实战
停机。换活。找表。再停机。这八个字,是我在车间听到最多的一种节奏。很多老板盯着主轴转速、刀具寿命、CAM刀路,却对夹具——机床夹具、工装夹具——随手一放。结果?一台五轴加工中心,一天换四次活,每次两小时,机床利用率直接腰斩。说真的,夹具这事儿,比换刀还狠。
 数控加工中心零点定位夹具系统快速换装实拍图
五轴机床液压夹具夹持薄壁零件加工现场
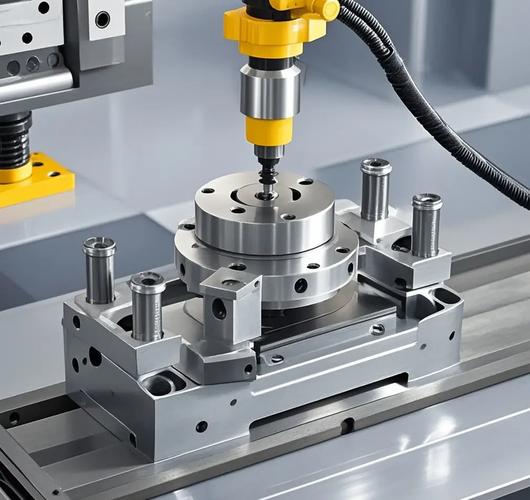
增材制造随形夹具在五轴加工中心上的应用图
别把夹具当配角,它才是停机时间的隐形杀手
夹具的本质就三件事:定位、夹紧、让刀。对吧?听着简单。做起来全是坑。定位不准,尺寸漂;夹紧力太大,薄壁件变形成香蕉;夹紧力太小,切削力一冲,工件直接飞。尤其现在五轴加工中心越来越多,刀具姿态花里胡哨,夹具稍微高出一点,刀柄就撞上去了。撞一次,轻则报废一把刀,重则主轴精度没了。那才叫心疼。 我见过一个做医疗零件的厂。零件小,批量也不大。他们用虎钳加垫块,每件都要打表。一天做三十件,光找正花掉三个小时。后来换了模块化夹具加零点定位底板,换装压缩到十五分钟。老板一开始嫌贵。三个月后,他跟我说:早该买。这反馈,真实。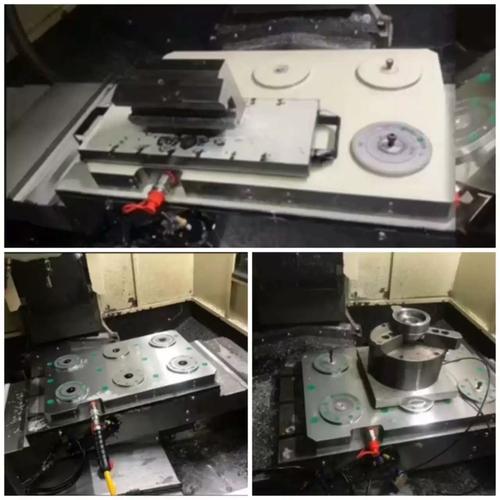 数控加工中心零点定位夹具系统快速换装实拍图
零点定位系统:换装从两小时到三分钟,凭什么?
零点定位系统的核心不是“零”,是“重复”。它的拉钉、钢球、弹簧或液压锁紧结构,让托盘每次落在同一个位置。高端的重复定位精度能到 0.005 mm,普通工业级也在 0.01 mm 上下。别小看这一点点。对多工序零件来说,第二序、第三序不用重新找基准。机床在干活,机床外在装夹。这就是所谓的“机外装夹、机内加工”。 不过话说回来,零点定位系统也不是万能药。底板要够刚,托盘要够平,拉钉要定期清洁。铁屑一粘,精度就飘。还有,气动锁紧的零点定位,响应快,适合自动化产线;液压锁紧的夹紧力大,抗切削振动更好。选哪个?看零件。看机床。看预算。没有标准答案。 💡 关键点:零点定位系统真正的收益,不是买一套夹具的钱,而是把机床主轴从“等装夹”里解放出来。 一台机床一小时费率按 150 元算,一天省两小时,一年 250 个工作日,就是 7.5 万。这还没算加班、交期和废品。账,得这么算。 问:我们车间小批量多品种,夹具投入会不会回不了本? 答:先别拍脑袋。拿最近三个月的任务单,挑换装最频繁的十种零件,记录每次找正、夹紧、首件确认的时间。再乘以机床小时费率。很多厂会发现,停机成本比夹具报价高得多。模块化夹具和零点定位底板的优势就在这里:底板不动,托盘和夹爪换。初期贵,后面越用越便宜。液压夹具、气动夹具、真空吸盘:到底怎么搭?
车间里最常见的三类动力夹具,各有各的脾气。- 气动夹具:动作快,便宜,维护简单。缺点也明显——刚性一般,夹紧力受气压波动影响。适合钻攻、轻切削、自动化上下料。
- 液压夹具:夹紧力大,刚性好,适合重切削、断续切削。但油路复杂,密封件老化会漏油,前期成本高。五轴加工中心上用得很多,尤其是夹持异形件。
- 真空吸盘:对付薄板、薄壁件是真香。受力均匀,不压伤表面。但切削力不能太大,否则工件移位。铝板、不锈钢薄片、复合材料,配好密封条和真空泵,效果很稳。
 五轴机床液压夹具夹持薄壁零件加工现场
薄壁件、五轴、增材制造:夹具的新麻烦和新解法
薄壁件是夹具工程师的噩梦。夹紧力大一点,椭圆。小一点,振刀。怎么办?分散夹紧点、增加辅助支撑、用低熔点合金填充、或者真空吸附。高级一点的,用自适应夹具,带力传感器,实时监测夹紧力。2026 年,智能夹具和数字孪生开始落地。机床里装一个虚拟模型,夹具受力、工件变形、切削振动,先在电脑里跑一遍。听起来很科幻?其实不少高端工厂已经在用了。只是没对外喊。 五轴加工中心的夹具设计,第一条是避让。第二条还是避让。刀具要伸进去,夹具就不能挡路。所以零点定位底板通常做得很矮,夹爪也要尽量贴工件。第三条是刚性。五轴联动时,切削方向一直在变,夹具如果只在某一个方向刚,另一个方向就颤。颤了,表面粗糙度就完蛋。这时候,液压夹具的环抱式设计比虎钳更靠谱。 增材制造带来的变化更有意思。以前夹具是减法做出来的,铣削、线切割、磨。现在可以打印。随形夹具、软爪、定位块,甚至带内部冷却通道的焊接夹具。设计周期从两周缩到两天。不过别高兴太早。3D 打印的夹具刚度、耐温、耐磨,和钢件没法比。适合小批量、形状复杂、切削力不大的场景。大批量重切削,还是得上工具钢、合金钢,热处理,精磨。 问:五轴加工中心上夹具怎么避让?增材制造夹具靠谱吗? 答:避让的核心是让刀具路径和夹具干涉区在 CAM 里可见。用带 STL 模型的夹具库,别凭感觉。增材制造夹具靠谱,但有边界:小批量、复杂轮廓、轻切削,非常靠谱;重切削、高刚性要求,别硬上。混合方案更好——钢制基座加 3D 打印随形软爪。基座保证刚性,软爪保证贴合。这个组合,2026 年我看会越来越多。选夹具的土办法与硬指标:一份车间级避坑清单
别急着下单。先看零件。再看法。最后看机床。顺序不能反。- ✅ 零件批量:单件小批量,优先模块化夹具和标准虎钳;大批量,考虑专用夹具、液压夹具、自动化夹紧。
- ✅ 切削力方向:夹具的支撑点要对着切削力,别让工件悬空。悬空就振,振了就废。
- ✅ 机床接口:零点定位底板、T 型槽、卡盘接口、机器人快换盘。接口不统一,自动化就是空话。
- ✅ 清洁与维护:铁屑、切削液、油污是夹具精度的三大杀手。零点定位系统尤其怕脏。每天吹一下,比修一次便宜太多。
- ❗ 安全:夹紧力失效怎么办?加自锁、加安全阀、加压力开关。别等工件飞出来才后悔。
 增材制造随形夹具在五轴加工中心上的应用图