密封这件小事,害了多少工厂——聊聊油封、O型圈和那些装不好的机械密封
三号线的减速机又漏了。
地上那摊油,深褐色,直径二十公分出头。车间主任蹲在那儿看了半天,站起来说了三个字:换油封。
换完,三个月,再漏。
这种剧情在工厂里太常见了。常见到所有人都默认密封件是易损件,漏了换、换了漏,天经地义。可你真去算一笔停机账:拆装工时、润滑油损失、周边设备被油雾污染之后的清理、还有产品质量那点说不清的波动。一个几十块钱的骨架油封,能拖出几万块的窟窿。
所以别急着换。先想明白它为什么漏。
密封失效,很少是“那个圈”的锅
 密封失效,很少是“那个圈”的锅
很多人把密封理解成一个零件。一个O型圈,一道油封,一圈垫片。坏了,就是它质量差。
不是。
密封是一个系统。沟槽尺寸、表面粗糙度、压缩率、介质、温度、压力脉动、轴的跳动、装配手法——任何一个环节跑偏,最后都会以“漏”的形式表现出来。而漏点,往往离真正的原因很远。
给个简单的拆解思路,任何泄漏都能拆成三件事:泄漏通道有没有被堵死?接触压力够不够?材料扛不扛得住工况?
这三条,对应的是设计、装配、选材。缺一不可。
静密封和动密封,是两个完全不同的战场
静密封相对好办。法兰、端盖、管接头、螺纹。靠垫片压缩、O型圈自紧、密封胶填充,或者干脆上金属垫片硬碰硬。它失效的原因通常只有两个:预紧力不够,或者法兰刚度不够,压力一上来就张口。
动密封才是真难。
旋转的轴、往复的杆,它要同时满足两个互相打架的要求。贴得够紧,才不漏。又不能太紧,否则摩擦热会把唇口烧了、把油脂烤干了、把轴磨出沟来。
所以动密封的核心从来不是“多紧”,而是“多稳”。
骨架油封靠唇口的径向力,机械密封靠两个精加工端面的贴合,填料密封靠可调节的压盖,迷宫密封干脆不接触、改用节流降压。选哪种,看工况。转速、压力、温度、介质粘度、允许泄漏量,一个都不能拍脑袋。
 工业离心泵机械密封端面摩擦副剖面结构图
机械密封有个关键指标叫PV值——端面比压乘以线速度。这个值一超,端面液膜汽化,干摩擦,几十小时就报废。很多人选型的时候只看压力和口径,把转速和介质温度扔在一边,那出事是迟早的。
材料选错,等于白装
常见弹性体就那么几种:NBR、HNBR、FKM、EPDM、硅胶、聚氨酯、PTFE复合材料。价格差好几倍,性能差得更远。
- NBR:便宜、耐油好,但耐温和耐臭氧一般,长期超过100℃就开始老化。
- HNBR:加氢之后耐温耐老化明显提升,价格也上去,但值。
- FKM:耐高温耐化学,200℃以上选它。但它怕酮、酯、氨。
- EPDM:耐水、耐蒸汽、耐乙二醇,但基本不沾矿物油。
- PTFE:几乎万能,问题是它冷流,得配弹簧或者做成夹套结构。
✅ 一个快速判断:如果失效件是硬化、开裂、失去弹性,多半是温度或介质选材问题;如果是切口、咬边、挤出飞边,那基本是沟槽和装配的问题。
现场问答
问:我们设备介质温度才60℃,为什么NBR的O型圈几个月就硬化开裂了?
答:60℃是介质温度,不是密封件的工作温度。它实际感受到的是介质温度加上摩擦热,再加上环境温度。一个高转速的轴承位,唇口局部温升二三十度很正常。另外要注意介质里有没有臭氧、酮类溶剂、或者某些极压添加剂——这些对NBR的杀伤力远比温度大。建议改用HNBR或者FKM,同时把沟槽的挤出间隙控制一下,间隙过大时O型圈会被压力挤进缝隙,切边、咬伤都是这么来的。
 液压缸活塞杆密封件专用导向工装安装实拍图
现场装配:九成早期失效发生在这二十分钟里
说实话,我看过太多因为装配搞坏密封的案例。
轴上有毛刺、键槽有锐边、缸筒倒角不够、密封件过孔时被划了一道口子——装的时候看不出来,跑起来两三天就渗。还有一种是扭曲,O型圈在沟槽里滚了一圈,装完是扁的,肉眼不细看根本发现不了。
几个必须盯住的点:
- 倒角和导向工装。过键槽、过螺纹,一定要用保护套或者专用导向套。
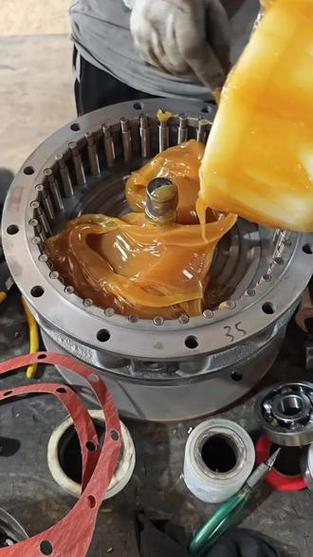
- 润滑。装配前用与介质相容的润滑脂薄涂一层,别用黄油瞎抹。
- 同轴度和轴跳动。跳动超标,唇口偏磨,一边磨穿一边还在漏。
- 螺栓拧紧顺序。对角、分次、定量。一次拧死,法兰面照样张口。
❗还有一点常被忽略:拆下来的旧密封件不要随手扔。看它的失效形态——是磨偏、是硬化、是切口、是挤出、还是溶胀。这是免费的故障诊断报告。
问:同一个型号,进口的用两年,国产的半年就漏,是材料不行吗?
答:不完全是。先排除装配和沟槽问题,这两个占的比例其实更大。如果确实排除了,再看三样东西:胶料的批次稳定性、唇口弹簧的材质和预紧力一致性、端面或唇口的加工精度。国内头部厂家这几年的差距已经很小了,尤其在通用工况下。但一些小厂的胶料配方波动大,同一批货里硬度能差三度,那用起来自然就不稳。选供应商的时候,让对方提供批次检验报告,比看品牌靠谱得多。
这几年的新变化
 这几年的新变化
干气密封在压缩机上越来越普及,尤其石化行业。用气膜代替油膜,泄漏量小,还没有油污问题。代价是对气源洁净度和控制系统要求极高,稍微一波动就完蛋。
另一个方向是监测。以前密封是黑箱,坏了才知道。现在可以在线采集密封腔温度、泄漏率、振动特征,做趋势判断,提前换件。磁流体密封在真空和洁净环境里也开始小范围铺开。
💡还有一个特别实用的东西:氦质谱检漏。以前觉得这是半导体行业才用的,现在一些高端液压件和真空设备的出厂检验也在上。灵敏度到10⁻⁹ Pa·m³/s这个量级,比泡水看气泡准确太多了。
说到底,密封这件事没什么玄学。它只是把设计、材料、装配、工况四件事同时做对。
哪一件没做对,油就会从那儿流出来。就这么简单。