固废处理从“埋”到“卖”的工业逻辑正在重写
上个月去了一趟江苏,在一个工业园里看到成堆的废旧光伏组件,码得整整齐齐,叉车正在往破碎线上送。旁边的车间主任老周递了根烟,随口说了句:这玩意儿十年前是花钱找人拉走,现在得抢。抢什么?抢里面的银和硅。我听完愣了两秒,然后笑了。这个行业的变化,真不是一星半点。
别再叫“垃圾”了,现在它有个体面名字叫“城市矿山”
一般工业固废这个词,听着像是环保口的术语,但干过工厂的人都知道,它本质上就是个放错位置的原材料。以前大家嫌它占地方,能拉去填埋场就算谢天谢地。现在呢?光是废旧金属、废塑料、废玻璃这几样,分拣到位的和不分拣的,价格能差出去三四倍。
我认识一个做废钢贸易的老板,去年开始专门给下游钢厂配“精料”——就是把废钢破碎料按尺寸和纯度分成三六九等,再掺着压块料一起走。他跟我吐槽:以前卖废钢就是看吨位,现在客户开口就问密度、杂质率、残余合金成分。你不懂冶金,根本没法聊。❗
这背后是什么?是整个制造业对原料端的要求越来越苛刻。电弧炉炼钢对废钢的品质敏感得很,铜、锌这些残余元素稍微超标,钢材性能就翻脸。所以固废处理的前端分选,已经从“粗放筛一下”进化到了“按元素配比”的程度。
顺便说一句,涡电流分选机这几年在有色金属回收线上几乎是标配。它能把铝和铜从混合碎料里弹出来,效率比人工挑高到不知道哪里去了。但有个细节——物料粒径均匀度如果不达标,分选率直接腰斩。很多中小回收站买了设备不会用,最后怪机器不行。
 工业固废涡电流分选机分选铝铜混合碎料实拍
焚烧不是万能药,但没它真转不动
说到固废处理,绕不开焚烧。很多人一听“烧”就皱眉头,觉得污染。我直说吧——现代工业固废焚烧炉的排放控制水平,跟二十年前完全不是一个物种。炉温850℃以上、烟气停留时间两秒、急冷降温、活性炭喷射、布袋除尘,这一套组合拳下来,二噁英的排放浓度可以压到0.1ng TEQ/Nm³以下,比欧盟标准还狠。
但问题不在技术,在料。入炉物料的热值忽高忽低,炉膛温度就跟着坐过山车。你烧高热值的废塑料和烧含水率50%的污泥,完全是两码事。所以现在稍微正规一点的焚烧线,前端都要配破碎和混料工序,把热值稳定在2500-3500大卡之间。这个区间,燃烧最稳,辅助燃料也用得最少。
说到辅助燃料,又是个钱的事。柴油一升七块多,一条日处理100吨的线,点火和补燃一天烧掉一两吨柴油跟玩儿似的。所以很多厂现在开始用RDF替代——就是把高热值的工业固废做成成品燃料棒。这玩意儿热值能到4000大卡以上,价格比柴油便宜一半不止。
不过话说回来,RDF的氯含量得盯着。氯高了,炉膛氯腐蚀能把水冷壁啃穿。💡 我见过一个厂,贪便宜收了一批含PVC的废料做RDF,三个月后停炉检修,水冷壁换了一片。老板看着账单,脸都绿了。
破碎筛分那点事——看着简单,坑最深
很多人觉得破碎机嘛,大块进小块出,有什么技术含量?我跟你讲,固废处理线上最容易掉链子的环节,恰恰就是破碎和筛分。
先说破碎。工业固废的成分比生活垃圾复杂十倍都不止。你永远不知道下一铲子下去会铲到什么东西——可能是整卷的钢丝绳,可能是几块淬火钢模具,也可能是缠在一起的编织袋。锤式破碎机碰到这些,轻则锤头崩角,重则主轴变形。所以现在做工业固废破碎的,越来越倾向于用双轴撕碎机做一级粗破,把物料撕成100-200mm的块,再进二级细碎。这个配置的容错率最高。
再说筛分。滚筒筛、振动筛、星盘筛,各有各的适用场景。含水率高的物料,振动筛筛网分分钟堵死,你得换星盘筛或者弛张筛。但是弛张筛的橡胶板是耗材,三个月一换,成本要算进去。
还有一个常被忽略的东西——输送带。工业固废里的尖锐边角料、高温物料、油污,都是输送带的杀手。我见过一条线跑了不到半年,输送带换了七条。后来他们咬牙换了钢芯耐切割输送带,才算消停。贵是贵了点,但比起停机损失,那点差价真不算什么。
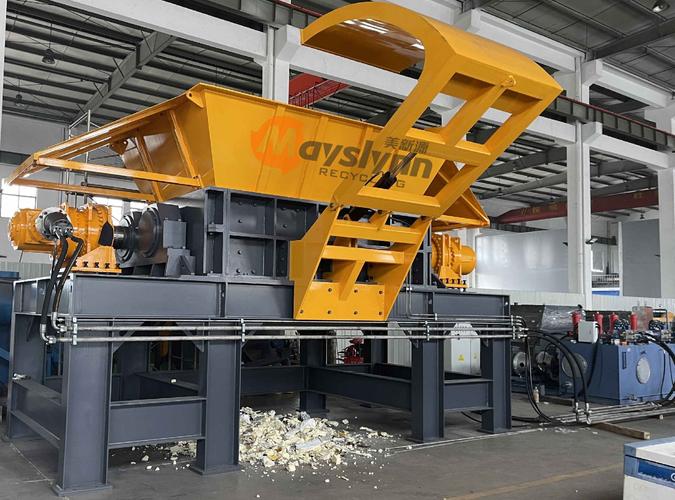 工业固废双轴撕碎机破碎作业现场特写
问:固废处理项目的前期调研,最该关注哪几个指标?
 问:固废处理项目的前期调研,最该关注哪几个指标?
答:说实话,大多数人上来就看处理量多大、投资多少钱,这是错的。我建议你先盯住三个数:物料成分波动范围、含水率区间、热值分布。这三个数决定了你后面选什么炉型、配什么预处理、能不能做资源化。成分波动大的,前端一定要留够均质化的空间;含水率超过40%的,烘干环节跑不掉;热值低于1500大卡的,焚烧经济性基本不用谈,老老实实考虑其他路线。还有一个隐藏指标——氯含量。氯高了,设备腐蚀和后续飞灰处置成本会吃掉你全部利润。
水泥窑协同处置——一个被低估的玩家
水泥窑协同处置固废,这个路线在国内推了十几年了,但真正跑出经济效益的项目不算多。原因也简单——水泥厂的主业是烧水泥,固废处置只是“顺手”的事。一旦固废的预处理成本太高,或者对窑况有影响,水泥厂宁可不接。
但它有个天然优势:窑内温度高、停留时间长、碱性环境能中和酸性气体。而且固废中的无机成分——硅、铝、铁、钙——正好是水泥熟料的原料。等于说,你送进去的固废,一部分当燃料,一部分当原料,一举两得。
不过限制也很明显。对水泥窑来说,入窑物料的氯、硫、碱含量有严格上限。氯超过0.05%就容易在预热器结皮堵塞。所以水泥窑协同处置的固废,前端分选必须做得非常干净。这也是为什么很多项目最终卡在了预处理成本上。
飞灰和炉渣——最头疼的两块硬骨头
 飞灰和炉渣——最头疼的两块硬骨头
焚烧产生的东西,除了烟气,就是飞灰和炉渣。炉渣还好,经过磁选回收金属之后,剩下的可以做建材骨料,路基填料,出路相对成熟。飞灰就麻烦了。
飞灰里富集了重金属和二噁英,属于危险废物。以前主要靠螯合固化后填埋,但填埋场越来越难找,而且长期环境风险谁也说不清楚。现在主流的资源化路线是水洗脱氯+水泥窑协同,把飞灰里的可溶性氯盐洗掉,洗液蒸发结晶做工业盐,剩下的泥饼进水泥窑。听起来很美,但投资大、运营复杂,小项目根本玩不转。
还有一个方向是飞灰高温熔融,把飞灰和炉渣一起熔融,重金属固化在玻璃体里,出来的熔渣可以做铸石或者岩棉。这个技术能从根本上解决重金属浸出问题,但电耗高得吓人——每吨飞灰熔融要800-1200度电。电价便宜的地方勉强能跑,电价高的地方就是烧钱。
问:中小型工厂的固废,自己处理还是外包划算?
答:这得算账,不能拍脑袋。我给你的判断逻辑是这样的:先看你的固废年产生量。如果低于5000吨,除非你的固废有很高的回收价值(比如含铜废料、含镍污泥),否则自建处理线基本不划算。设备折旧、人工、能耗、环保合规成本加起来,每吨的处理成本远高于外包给专业公司。但如果你的固废种类单一、成分稳定、而且有下游资源化渠道,比如废塑料造粒、废溶剂精馏,那可以考虑自建。还有一种情况——你的固废属于危废,而且外包处置价格高得离谱,那也可以考虑自建预处理线,至少把体积减下来,降低外运成本。总之,小厂拼的是灵活,大厂拼的是规模,别在中间晃悠。
2025年了,聊聊钱和方向
 2025年了,聊聊钱和方向
今年有个明显的变化——再生资源回收企业的税负问题开始被正视了。以前回收企业从散户收废料,拿不到进项发票,增值税全额交,很多企业活不下去。现在部分地区的“反向开票”政策在试点,虽然还没全面铺开,但至少方向是对的。
另一个变化是设备端。国产固废处理装备这几年的进步肉眼可见——破碎机、分选机、焚烧炉,跟进口设备的差距在快速缩小。价格却只有进口的几分之一。我去年参观过一个浙江的设备厂,他们给东南亚客户做的整线,从进料到出料全自动化控制,中控室一个人盯着屏幕就行。放在十年前,这种线得从欧洲买。
但差距也不是没有。核心的传感器、液压系统、耐磨材料,高端市场还是进口主导。尤其是在线成分检测这块,国产设备基本空白。现在分选还主要靠物理特性——磁性、密度、导电性——来间接判断。要是能做到实时检测物料成分,然后自动调整分选参数,那这个行业的自动化水平会上一个大台阶。
最后说个趋势吧。固废处理正在从“末端处置”往“材料加工”的方向走。以后可能没有“固废处理厂”这个说法了,取而代之的是城市矿产资源加工中心。进去的是废料,出来的是铜精矿、塑料粒子、玻璃微珠、RDF燃料。能做到这一步的,才算真正把固废处理这件事玩明白了。
至于那些还在靠填埋和偷排省钱的,我只能说——趁早转型,环保督查的无人机现在都能测甲烷浓度了,躲不过去的。