刀具,才是机加工车间的隐形主角——聊聊选型、磨损和那些坑
上周去一家做液压阀的厂子,看他们换刀。操作工拿个游标卡尺量刀尖,凭手感。我当时就……说实话,有点心塞。一把刀,几十块到几万块。差别?天上地下。可很多老板,买机床舍得花几百万,买刀具却抠抠搜搜。结果呢?崩刃、烧刀、工件报废。返工。赔钱。一把烂刀毁掉一整批活,这事儿我见多了。
 选刀不是买菜,别只看单价
💡先搞清楚你加工什么。铝合金?用PCD,转速拉满,光洁度像镜子。铸铁?CBN,耐热耐磨。钢件?涂层硬质合金,TiAlN、AlCrN,看工况。不锈钢?粘刀是家常便饭。线速度降下来,进给提上去,冷却液别省。TiAlN涂层能扛。要是钛合金,更得小心。导热差,刀尖温度能到上千度。用未涂层?等着烧吧。
硬质合金涂层铣刀加工不锈钢现场特写
还有机床刚性。刚性差,你选再好的刀也白搭。振动一起来,刀尖崩得比薯片还脆。冷却方式也关键。内冷还是外冷?高压还是低压?直接影响排屑和刀具寿命。批量小,可以选通用点的。批量大,定制刀具,摊薄成本。别一根刀干所有活。那是铣刀,不是瑞士军刀。
磨损不是突然的,是你没看见
刀具磨损分好几种。后刀面磨损,正常。月牙洼,前刀面被切屑烫出来的。崩刃,最要命。还有积屑瘤,时好时坏。怎么判断?听声音。正常切削是‘沙沙’声。变尖、变闷,说明刀不行了。看切屑。颜色发蓝、发紫,温度过高。发黑,快烧了。测电流。主轴负载突然上升,刀具钝了。
数控机床刀具磨损监测传感器安装示意图
现在有智能刀具。刀柄里埋传感器,测力、测振动、测温。数据传到系统,自动补偿或换刀。贵?确实。但撞一次刀,损失可能够买一套。我见过一个厂,用声发射监测,提前换刀,废品率降了30%。值。
工厂刀具管理柜与RFID标签实拍
最后说一句。别等撞刀了才想起刀具。真的。那声音,刺耳。心更疼。
选刀不是买菜,别只看单价
 选刀不是买菜,别只看单价
💡先搞清楚你加工什么。铝合金?用PCD,转速拉满,光洁度像镜子。铸铁?CBN,耐热耐磨。钢件?涂层硬质合金,TiAlN、AlCrN,看工况。不锈钢?粘刀是家常便饭。线速度降下来,进给提上去,冷却液别省。TiAlN涂层能扛。要是钛合金,更得小心。导热差,刀尖温度能到上千度。用未涂层?等着烧吧。
 硬质合金涂层铣刀加工不锈钢现场特写
还有机床刚性。刚性差,你选再好的刀也白搭。振动一起来,刀尖崩得比薯片还脆。冷却方式也关键。内冷还是外冷?高压还是低压?直接影响排屑和刀具寿命。批量小,可以选通用点的。批量大,定制刀具,摊薄成本。别一根刀干所有活。那是铣刀,不是瑞士军刀。
问:加工不锈钢老是烧刀,怎么办?
答:先降线速度。别迷信高转速。然后换TiAlN或AlCrN涂层。如果还不行,试试MQL(微量润滑)。冷却液浓度也查查,别兑水兑太多。进给量适当加大,让切削刃切入材料,而不是摩擦。对了,刀尖圆弧半径别太小。
磨损不是突然的,是你没看见
 磨损不是突然的,是你没看见
刀具磨损分好几种。后刀面磨损,正常。月牙洼,前刀面被切屑烫出来的。崩刃,最要命。还有积屑瘤,时好时坏。怎么判断?听声音。正常切削是‘沙沙’声。变尖、变闷,说明刀不行了。看切屑。颜色发蓝、发紫,温度过高。发黑,快烧了。测电流。主轴负载突然上升,刀具钝了。
 数控机床刀具磨损监测传感器安装示意图
现在有智能刀具。刀柄里埋传感器,测力、测振动、测温。数据传到系统,自动补偿或换刀。贵?确实。但撞一次刀,损失可能够买一套。我见过一个厂,用声发射监测,提前换刀,废品率降了30%。值。
问:刀具寿命到了必须换吗?
答:看情况。粗加工,只要尺寸没超差,可以再撑撑。精加工,别省。表面粗糙度一超,工件就废。最好按加工数量或时间管理。别凭感觉。有刀具管理系统的,自动提醒。没有的,拿个本子记。别笑,很多小厂就这么干。
刀具管理,小作坊和大厂的差距
进过大厂的刀具库吗?恒温恒湿,每把刀有编号,RFID芯片。领用、归还、刃磨,全扫码。预调仪测好尺寸,直接上机床。效率高得吓人。再看小作坊。刀具堆在抽屉里,锈的锈,崩的崩。找一把丝锥翻半小时。急单来了,刀不对,临时磨。质量?随缘。 说实话,刀具管理不是面子工程。有数据说,刀具成本只占制造总成本的3%左右,但它影响的可不止3%。停机、废品、效率,全跟它挂钩。你刀具乱,机床再牛也发挥不出来。我强烈建议,哪怕先弄个刀具柜,分格放。每把刀贴标签。谁用的,什么时候用的,记一下。别嫌烦。一个月后,你会发现找刀时间少了,换刀次数也少了。 ❗还有刃磨。硬质合金刀具,别自己拿砂轮机瞎磨。角度不对,涂层破坏,刀就废了。找专业刃磨。或者用可转位刀片,钝了换个角,省事。但可转位刀片也有讲究。刀片材质、槽型、断屑槽,选对了,效率翻倍。选错了,还不如手磨的。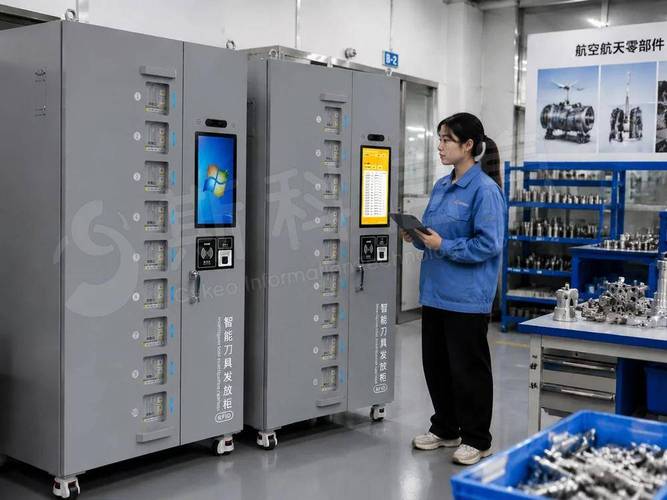 工厂刀具管理柜与RFID标签实拍
最后说一句。别等撞刀了才想起刀具。真的。那声音,刺耳。心更疼。