弹簧在工业现场怎么选?从断口、热处理到疲劳寿命的硬核笔记
凌晨两点,注塑车间的机械手突然报警。拆开一看,复位弹簧断成三截。采购说换个同尺寸的就行,我盯着断口只想骂人——同尺寸?线径、圈数、自由长度、端部并紧磨平,差0.2 mm,寿命可能差十倍。
弹簧这东西,看着简单。一根钢丝绕一绕,能有多难?可工业设备里,它管着阀门开闭、离合器复位、减震缓冲、模具顶出、精密仪器预紧。坏起来,往往不是断,就是软。更烦的是,软了还不报警。
断口会说话:弹簧失效不是突然发生的
先把话说死:弹簧失效,十有八九是选型、工艺、工况三件事没对齐。断口上能看到很多信息。疲劳断裂一般有源区、扩展区、瞬断区。源区往往在表面或次表面,可能是一道拉丝划痕、一个腐蚀坑、一块夹杂物。扩展区有贝壳纹,瞬断区粗糙。要是断口平齐、晶界脆断,还带着点延迟断裂的味道,就得查氢脆——尤其电镀后没有及时去氢。
材料呢?常见弹簧钢有60Si2Mn、50CrVA、55CrSi,不锈钢有SUS304、SUS631、17-7PH。别一听不锈钢就觉得永不生锈。氯离子环境里,304照样点蚀。沿海设备、清洗机、食品线,选材要谨慎。❗高温下还要考虑应力松弛:弹簧被压着,温度一上来,慢慢就软了。这个“软”不是塑性变形那么明显,而是力值掉了,设备动作不到位。
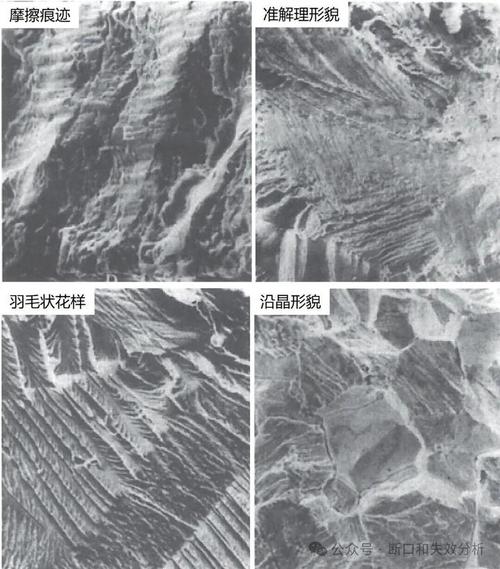 工业压缩弹簧疲劳断裂断口扫描电镜形貌
工艺上,去应力退火、立定处理、喷丸强化,一个都别省。喷丸能在表面引入残余压应力,对疲劳寿命帮助很大。但喷丸不是万能,参数不对反而伤表面。有些厂为了省成本,冷卷后直接发货。装到设备上,前三个月没事,半年后批量衰减。✅我见过最离谱的,一批模具弹簧用了回收料,颜色分选都过了,装模后压并高度不一致,直接把顶针板卡死。
问:弹簧断了,能不能直接照尺寸买一根替换?
答:尺寸只是入场券。还要看材料、热处理、许用应力、刚度、疲劳循环、工作温度、介质。尤其安全件,比如电梯制动、阀门联锁,别只比线径。💡最好让原厂或专业弹簧厂做失效分析,再给替代方案。否则你换上去的,可能只是下一根短命弹簧。
压缩、拉伸、扭转、碟形:选型先看载荷曲线
很多人选弹簧,只问外径和长度。这不够。压缩弹簧要看刚度、最大压缩量、压并高度、旋向、端部形式。拉伸弹簧还要看初拉力,很多时候设备就靠那一点初拉力保持张紧。扭转弹簧看臂长、角度、扭矩。碟形弹簧承载力大、变形小,适合空间紧张又要大力值的场合。波形弹簧省轴向空间,常用在轴承预紧。气弹簧适合支撑和缓冲,但别拿它做精密定位,温度一变,力值就飘。
公式给一个:压缩弹簧刚度 k 近似等于 Gd⁴/(8D³n)。G是剪切模量,d是线径,D是中径,n是有效圈数。看着简单,对吧?可实际还要修端部、考虑非线性、考虑侧向弯曲。安装导向不到位,弹簧受压时弯了,寿命直接砍半。共振也要避开。设备转速接近弹簧固有频率,弹簧会抖得你怀疑人生。
 工业阀门用不锈钢压缩弹簧装配现场
问:为什么同一批弹簧,装到设备上有的几个月就软了?
答:常见三个原因:工作温度超过材料回火温度,应力松弛;安装偏心导致附加弯曲;还有压缩量过大,超过允许变形。❗先测安装同轴度、弹簧腔尺寸,再查实际温度。别急着怪弹簧厂。现场工况和图纸不一致,太常见了。
疲劳寿命怎么算,实验室数据怎么落地
疲劳寿命不是拍脑袋。材料有S-N曲线,弹簧还要做Goodman修正。实际载荷如果是随机的,可以用Miner线性累积损伤做估算。但现场更信加速寿命试验。把弹簧装到模拟工装上,按实际行程、频率、温度跑,跑几十万次、几百万次,看力值衰减和裂纹。汽车悬架、阀门、离合器、制动器,测试标准不一样。
这几年变化挺明显。弹簧厂上了激光测径、在线力值分选、AI视觉检测端面磨削质量。以前靠卡尺和眼看,现在数据直接进MES。有限元分析也普及了,压缩弹簧的大变形接触、摩擦、喷丸残余应力,都能算个大概。不过别迷信仿真。边界条件设错,结果比经验还离谱。💡我的做法:仿真定方向,试验定生死。
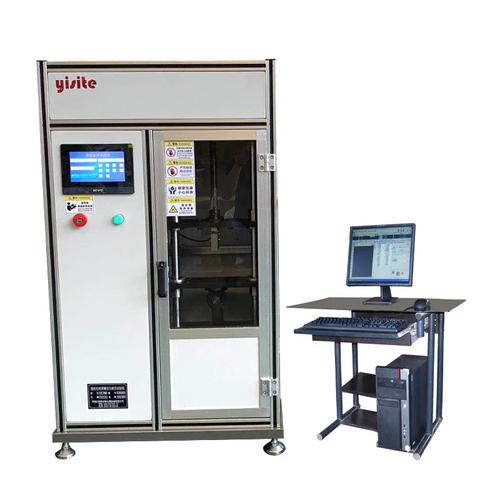 弹簧疲劳试验机多工位测试场景
采购和国产替代:别被同尺寸忽悠
图纸上要写清楚:材料牌号、线径、外径、自由长度、总圈数、有效圈数、旋向、端部形式、热处理、表面处理、载荷要求、疲劳寿命要求、盐雾试验要求。少一项,供应商就可能按最低成本做。国产替代现在很能打,但前提是验收标准明确。材料批次、拉丝、绕制、去应力、磨端面、喷丸、立定、探伤,每一步都影响寿命。价格差,往往差在工艺。
问:采购图纸上只写线径、外径、自由长度,够不够?
答:远远不够。那只是几何尺寸。至少要补上材料、热处理、表面处理、载荷-变形曲线、疲劳寿命、使用温度和介质。安全件还要加无损检测和批次追溯。否则你买到的“同尺寸”,可能装得上,但用不住。
最后提醒一句:别等停机了才想起弹簧。它不贵,停线贵。建立弹簧寿命档案,记录安装日期、工况、更换原因。跑满一个维护周期再批量替代。就这。