超声波焊接调不好参数?一个老炮儿聊聊产线上那些说不出口的坑
我见过太多人把超声波焊接想得太简单了。
不就是把塑料件往上一放,气缸一压,超声波一开,两秒钟焊好了?听起来跟点外卖一样省事。但你要真在产线上蹲过三个月,就知道这玩意儿有多邪门——昨天跑得好好的参数,今天早上一来,焊不牢了。换一批料,超声波焊接强度直接掉一半。换了模具,怎么调都是焊穿。
这不是玄学。这是超声波焊接最真实的日常。
别被“超声波”三个字骗了,它到底在焊什么
很多人以为超声波焊接是“用胶水”或者“用热”。完全不是。
说穿了就四个字:摩擦生热。20kHz 的超声波,振幅可能只有几十微米——什么概念?一根头发丝的直径大概 70 微米,你想象一下。但在焊头接触面上,这个微小的位移让塑料分子之间疯狂摩擦,一瞬间温度就能冲到 200 到 300 摄氏度。
整个过程可能不到半秒。快得离谱。
关键在这儿:熔化的只是接触面那一薄层。不是整个零件。所以超声波焊接速度快、能耗低、不用胶水、不用螺钉、不用等待固化。对吧?听起来简直是完美工艺。
但问题也恰恰出在“太薄了”。
 超声波焊接机工作台塑料件焊接实拍
模具和导能筋:教科书不讲但产线天天踩的坑
超声波焊接模具——业内叫“焊头”或者“horn”——设计不好,你参数调出花来也没用。
我见过的典型翻车现场:
- 导能筋太矮,接触面不够,能量集中在一个点上,零件直接焊穿,你甚至能闻到烧焦的塑料味。
- 导能筋太高,接触面太大,能量被分散掉了,焊完之后一掰就开,跟没焊一样。
- 焊头振幅分布不均匀——这是最坑的,没有之一。你在焊头中心调好了参数,边缘的零件焊出来强度能差 30%。
振幅分布不均匀这个问题,很多小厂根本不会去测。他们买台超声波焊接机,装上模具就开干。结果同一批零件,有的焊得死死的,有的一掰就开。
💡 说个实在的建议:如果你做的是精密件或者承力件,花点钱做一次焊头振幅扫描。不用自己买设备,找模具厂或者超声波设备供应商做,几千块能救你几万块的废品。
我见过一个做汽车门板的小厂,焊头用了三年没测过,废品率一直下不来。后来一扫描,焊头边缘振幅比中心低了 40%。换了个焊头,废品率从 12% 直接降到 2%。老板脸都绿了——早干嘛去了。
问:超声波焊接参数到底怎么调?有没有万能公式?
 问:超声波焊接参数到底怎么调?有没有万能公式?
答:没有。但有一个逻辑。
先定振幅,根据材料来。ABS 大概 30 到 50 微米,PC 要 50 到 70 微米,尼龙比较高,80 微米以上都正常。然后再调焊接时间、保压时间、触发压力。
顺序不能反过来。你先把时间调好,再去动振幅,前面全白调。
还有一个新手特别容易忽略的:触发压力。它决定了超声波什么时候开始输出。触发压力太小,还没压紧就开始振,零件直接飞出去;触发压力太大,焊头压得太死,振幅被吃掉,焊不动。
✅ 记住这个口诀:先振幅,后时间,压力触发是开关。
频率这件事,很多人根本没搞明白
超声波焊接机常见频率:15kHz、20kHz、30kHz、35kHz、40kHz。
数字越大,振幅越小,但精度越高。
- 15kHz:大功率,焊大件,汽车保险杠、仪表盘。
- 20kHz:最通用,什么都能焊一点。
- 30kHz 以上:精密件,医疗耗材、电子接插件。
❗ 换频率不是换焊头那么简单。发生器、换能器、调幅器、焊头,整条链都要匹配。我见过有人把 20kHz 的焊头装到 15kHz 的设备上,开机三秒焊头直接裂了。那声音,跟放炮似的。
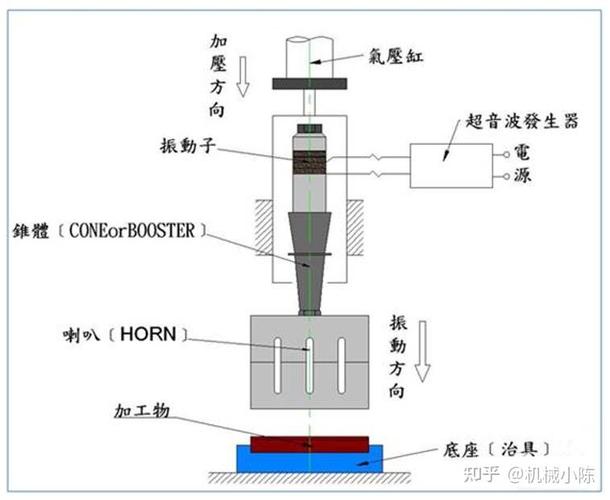 超声波焊接机换能器焊头结构示意图
问:超声波焊接能焊金属吗?和塑料焊接有什么区别?
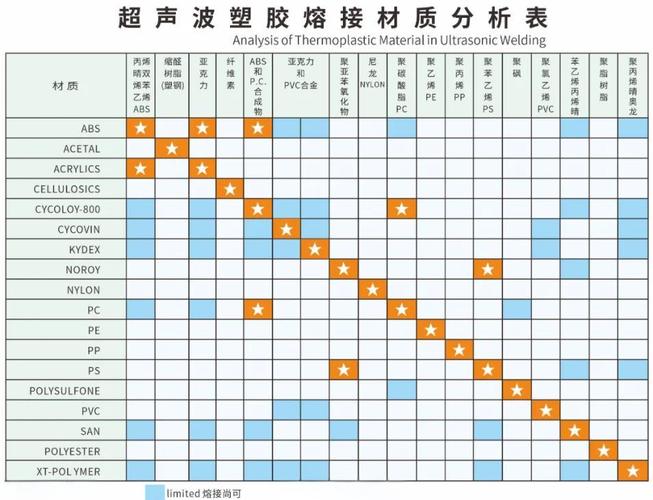 问:超声波焊接能焊金属吗?和塑料焊接有什么区别?
答:能。但完全是两码事。
金属超声波焊接——比如铜线束、锂电池极耳——不需要导能筋,靠的是固相连接。金属在超声波振动下发生塑性流动,原子间直接扩散。温度远低于熔点。
塑料超声波焊接靠的是熔化凝固。所以塑料焊接必须有导能筋设计,金属焊接不需要。
有意思的是,金属超声波焊接最近几年在新能源行业火得不行。动力电池的极耳焊接,传统激光焊有飞溅和气孔,超声波焊接是冷过程,导电率几乎不损失。2024 年以后,很多电池厂新建产线直接指定超声波焊接。
不过话说回来,金属超声波焊接的设备门槛比塑料高不少。焊头材料、频率跟踪、压力控制,全是硬骨头。
最后说一个最容易被忽略的事
超声波焊接的质量,不是靠事后检测保证的。
是靠过程监控。
现在的超声波焊接机,好一点的都带焊接曲线记录。振幅、功率、位移、时间,四个维度实时绘制。你把这些曲线跟良品曲线一对比,就知道这个件焊得好不好。有些高端设备甚至能自动判断——曲线偏移超过阈值,直接报警。
这才是超声波焊接从“经验活”变成“工程活”的关键。
你还在靠老师傅听声音判断焊接质量吗?该升级了。