火焰加热:从车间实操到工艺底层,一位老法师的避坑指南
火焰加热不是烧红了就行,你糊弄它,它就糊弄你
说实话,干了二十年热处理,见过太多人把火焰加热当成“拿气焊枪随便烤烤”的活儿。结果呢?工件表面一层氧化皮,心部硬度差着十个HRC,探伤一过全是裂纹。这种场景,在中小型机加工车间里几乎天天上演。
火焰加热的核心就一句话——用可燃气体燃烧产生的高温火焰,对工件表面或局部进行快速加热。听起来简单吧?氧乙炔焰温度能到3100℃,氧丙烷也有2800℃左右。但温度高不代表你能控得住。火焰的性质分为氧化焰、中性焰和碳化焰,用错了,脱碳、增碳、过烧全来找你麻烦。❗
我经常跟徒弟讲,火焰加热这活儿,三分靠设备,七分靠手感。什么叫手感?就是你看火焰颜色、听燃烧声音、观察工件表面回火色,就能判断温度大概在哪个区间。这不是玄学,这是肌肉记忆,是成千上万次操作积累下来的条件反射。
 工业氧乙炔火焰加热手工淬火现场操作图
淬火、退火、矫正——火焰加热的三大主战场
 淬火、退火、矫正——火焰加热的三大主战场
火焰加热在工业现场的应用,说白了集中在三个方向:表面淬火、局部退火和火焰矫正。咱们一个一个聊。
火焰表面淬火,最常见的场景是大型轴类、齿轮、导轨这些“大件”。你不可能把一根五米长的船用曲轴塞进感应淬火机床里,对吧?这时候火焰加热配喷水圈,或者火焰加热配聚合物淬火液,就成了性价比最高的方案。关键参数就三个:火焰与工件的距离、移动速度、冷却介质。距离太近,表面过热;移动太快,硬化层深度不够。我见过最离谱的,一个老师傅把火焰距离压到3mm,结果表面直接熔化,工件当场报废。
局部退火就更有意思了。焊接后的热影响区硬得像石头,后续机加工根本车不动。这时候用火焰加热到Ac1以上或者以下,根据材料定,然后缓冷,硬度立马下来。这招在压力容器、工程机械结构件修复中,简直是救命稻草。
火焰矫正呢?造船厂、钢结构厂的朋友最熟悉。钢板焊接变形了,用火焰在凸起侧加热,利用冷却时的收缩应力把变形拉回来。但这里面有个大坑——低合金高强钢火焰矫正后,必须控制加热温度不超过其回火温度,否则母材性能直接下降,这不是闹着玩的。
那些年,我们在火焰加热上踩过的坑
说几个真实案例吧。
有一次,某厂用氧乙炔火焰淬火45钢齿轮,硬度死活上不去,表面还软绵绵的。后来一查,用的氧化焰。氧化焰里氧气过量,工件表面直接脱碳,碳都烧没了,你淬什么?换中性焰,硬度立马HRC50以上。就这么点事,折腾了三天。
还有一次更绝。客户反馈说火焰加热后工件变形严重,我过去一看,他们用同一个火焰加热枪,对着工件一个点猛烧,烧完再烧下一个点。这能不弯吗?火焰加热讲究的是匀速移动、对称加热、及时冷却。急性子干不了这个。
💡 这里插一句,现在很多车间开始用火焰加热自动控制系统,配红外测温仪和PLC程序,能实时调节燃气流量和行走速度。效果确实稳,但前提是你的燃气纯度得够,减压阀得靠谱。否则自动模式还不如手动呢。
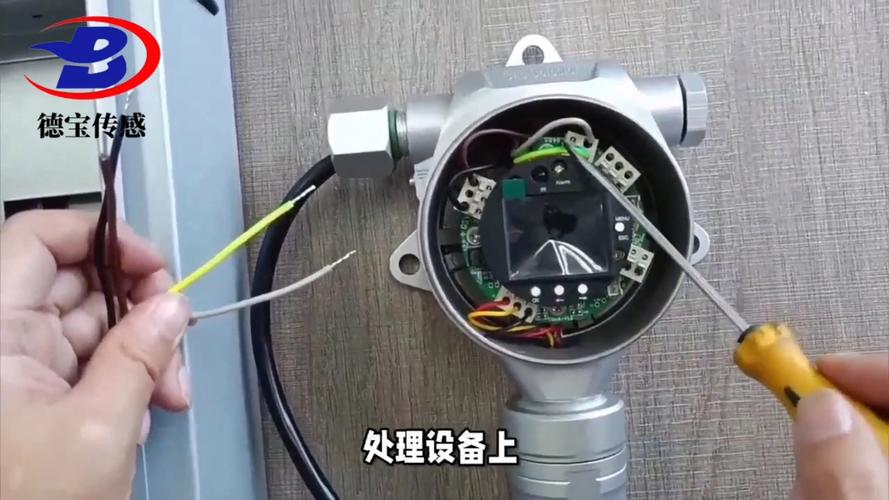 火焰加热自动控制系统红外测温传感器安装现场
问:火焰加热和感应加热比,到底选哪个?
答:看工件尺寸和批量。小件大批量,闭眼选感应加热,效率高、一致性优、自动化程度高。但要是超大件、单件小批量、或者现场没有三相电,火焰加热是唯一解。另外,火焰加热设备投入低,移动灵活,在野外施工、现场抢修场景下,感应加热根本进不去。别听销售忽悠,适合自己的才是对的。
问:火焰加热后可以直接水冷吗?会不会裂?
答:看材料。低碳钢、低合金钢一般没问题,但高碳钢、合金工具钢直接水冷,裂纹风险极高。稳妥的做法是用聚合物淬火液、风冷或者空冷。还有一个关键点——冷却时机。火焰刚离开就浇水,温度梯度太大;等几秒,让表面热量向心部传导一下再冷,裂纹倾向会明显降低。这个时间窗口,就是老师傅和新手的差距所在。
火焰加热的燃料选择,别只看温度
 火焰加热的燃料选择,别只看温度
氧乙炔温度最高,3100℃,但乙炔贵,而且回火风险大。氧丙烷温度低一些,2800℃,但安全性好,适合大面积加热。天然气+氧气,温度更低,但成本优势明显,适合对温度要求不高的退火和矫正。
还有氢气火焰、煤气火焰,各有各的适用场景。选择逻辑很简单——加热温度要求、加热面积、成本预算、安全规范,四个维度权衡一下,答案就出来了。
不过话说回来,很多小厂为了省钱,用劣质乙炔甚至电石气,那杂质含量高得吓人,火焰稳定性极差,加热质量根本没法保证。设备可以省,气源千万别省,这是底线。
火焰加热这门手艺,说到底是人与火的对话。你尊重它的脾气,它就给你漂亮的工艺结果。你糊弄它,它就让你返工返到怀疑人生。现在虽然自动化设备越来越多,但理解火焰的本质、掌握加热的节奏,仍然是每个工业人绕不开的基本功。
就聊这么多。车间里还有一堆活儿等着,下次再扯。