复合材料的下半场:热塑性CFRP正在抢热固性的产线
热压罐的门一关,时间就开始烧钱

热压罐的门一关,时间就开始烧钱
说实话,我头一回在车间里看到热塑性复合材料模压跑出六十秒节拍,心里是打鼓的。
热压罐固化一炉环氧预浸料,多少时间?四小时起步,八小时不稀奇,加上升温和降温,一天开一炉算勤快的。汽车总装线要什么?一分钟下线一个件。
这两个数字摆在一起,答案就出来了。
不是热固性材料不行——它的比强度、疲劳性能、工艺成熟度,几十年航空验证摆在那儿。问题在于
时间就是成本,而且是复利式的成本。一个热压罐的折旧、能耗、人工、模具周转,全压在那一炉几小时上。我见过一家做无人机起落架的厂子,环氧预浸料进罐,六小时固化,一天一炉,模具周转率低到财务看了想打人。后来换热塑性PPS预浸料,模压加冷却,单件节拍压到七分钟以内。产能翻了不止一倍。
❗这不是孤例。航空、汽车、轨交,甚至消费电子的结构件,都在往这个方向挪。
热固性的天花板,其实不在强度
环氧、双马来酰亚胺、氰酸酯——这些热固性树脂体系在航空主结构上站了四十年。T800、T1000碳纤维配环氧,比强度比模量吊打铝合金和钛合金,疲劳性能也好。这些东西没有变。
变的是游戏规则。
汽车行业要的是节拍、可焊性、可回收。航空要的是低缺陷率和大尺寸整体成型。风电叶片要的是成本。这些需求里,强度只占一票,而且往往不是最关键的那一票。热固性复合材料赢在性能,输在效率。热塑性要做的,就是把效率这条短板补上来。
问:既然热塑性复材加工这么快,为什么波音787、A350的主结构还是热固性?
答:两个原因。第一,热塑性预浸带在大型曲面上的自动铺放加原位固结,层间孔隙率控制仍然不如热压罐稳定,主承力结构容不得这个。第二,认证周期。一种新体系进主结构,要重走一遍材料和工艺规范,十年起步。所以现实路径是——先上非承力件、支架、肋板,再攻次承力,最后啃主结构。空客的Clean Sky项目里,热塑性焊接的机身壁板已经在做验证件了。
热塑性的三块硬骨头
别急着上头。这东西的坑也不小。
- 熔体粘度高。PEEK、PEKK的熔体粘度是环氧树脂的几十上百倍,纤维浸润难度大。所以预浸带多半靠熔融浸渍加薄膜层压,设备贵,良率爬坡慢。
- 预浸带价格。热塑单向带(UD tape)每公斤报价,比同规格环氧预浸料贵出一截,PEEK体系更贵。原料账一旦拉长,回收残值能不能填回来,得单独算。
- 铺放速度和固结质量的矛盾。激光原位固结能边铺边固,不用进罐,但速度一快,层间结合就不牢,孔隙率上去了。这个平衡点,目前各家设备商都在摸。
碳纤维热塑性预浸带激光原位固结自动铺放头
💡说句实在话,热塑性不是万能药,它是用材料成本换时间和设备效率。批量越大,账越划算;单件小批量,还是老实进罐吧。
设备投入这块也得提一句。热压罐是大件资产,但通用性极强,一批料可以塞一堆模具进去。热塑性走快速模压或者原位固结,要的是压机、快速温控模、机械手、铺带头,单台设备未必更贵,可一旦要上自动化产线,前期投入是阶梯式的。小厂上热塑性,往往卡在这一步。
焊接才是它真正的杀手锏
热塑性真正的护城河,不在成型,在连接。
热固性件之间怎么连?铆接、螺接、胶接。机械紧固件增加重量、打孔切断纤维、应力集中。胶接要表面处理,要固化时间,还怕湿热老化。
热塑性能熔融。所以能焊。
超声焊接、感应焊接、电阻植入焊接,几秒到几十秒完成一个接头。焊完的强度能做到母材的六成到八成,某些优化过的搭接剪切能达到母材水平。这才是让汽车工程师眼睛发亮的地方——一个白车身要是省掉几千个铆钉和它们的钻孔工序,节拍和成本是双重解放。
热塑性复合材料感应焊接接头微观界面
问:焊接接头的长期耐久性靠得住吗?疲劳和湿热环境下会不会掉链子?
答:这是最要命的质疑,也是行业正在补的功课。短期静强度数据很好看,麻烦在长期。湿热、温度循环、疲劳载荷叠加,焊接界面的损伤演化规律还不像胶接那样有成熟的设计手册。目前的解法是三条腿走:一是工艺窗口收窄,把界面结晶度和纤维体积分数控死;二是引入原位监测,超声和光纤传感盯住焊接过程;三是按损伤容限设计,允许接头退化到某个阈值。工程上敢用,是因为非主承力位置的容错空间够。主承力焊接结构,还在验证。
回收和法规,可能才是最后一根稻草
欧盟那边的ELV法规草案,要求新车里塑料的回收料比例逐年抬升。热固性复合材料是热固的——交联网络一旦形成,加热不熔,只能靠热解、流化床或者溶剂解,成本高、性能损失大。说白了,热固性复材目前基本是填埋的命。
热塑性复材,加热到熔点以上就能重新流动、重新成型。边角料、报废件、甚至服役结束的部件,切片、再造粒、再模压。性能会降,但能降级用在非结构件上。这个闭环,在法规面前价值巨大。
✅这可能就是热塑性和热固性之间,最不可逆的那道分水岭。不是性能,是合规。
不过话说回来,国内的情况不太一样。回收体系的基础设施还没起来,热塑性复材本身用量也不够大,回收料去哪儿是个问题。你回收回来的PEEK边角料,卖给谁?这个市场还没形成。所以短期内,热塑性的驱动力还是在节拍和焊接,回收是长线筹码。
给正在选型的工程师几句实在话
给正在选型的工程师几句实在话
选材料这事,没有标准答案。件大、量小、结构承力、认证要求高——热固性,热压罐,别折腾。件小、量大、形状复杂、有连接需求、全生命周期管理有压力——热塑性值得认真算笔账,尤其是把焊接工序和回收残值一起算进去之后。
还有一点:别拿实验室的Tg和模量数据直接做决策。热塑性复材的性能对工艺路径极其敏感,同一批料,模压和原位固结出来的层间剪切强度能差三成。拿自己的零件去打样,去测。数据才是真的。
碳纤维本身也在降价,大丝束的成本曲线这几年一路往下走,这对热塑性的成本账是利好。但别高兴太早,预浸带那一段的加工费,短期内降不下来。
材料替代从来不是一夜之间的事。热塑性抢产线,已经在发生,只是慢,只是局部。盯住那几个先跑起来的应用——电池包上盖、座椅骨架、无人机机体、轨交内饰——那里面的工程数据,比任何PPT都有说服力。
 热压罐的门一关,时间就开始烧钱
说实话,我头一回在车间里看到热塑性复合材料模压跑出六十秒节拍,心里是打鼓的。
热压罐固化一炉环氧预浸料,多少时间?四小时起步,八小时不稀奇,加上升温和降温,一天开一炉算勤快的。汽车总装线要什么?一分钟下线一个件。
这两个数字摆在一起,答案就出来了。
不是热固性材料不行——它的比强度、疲劳性能、工艺成熟度,几十年航空验证摆在那儿。问题在于时间就是成本,而且是复利式的成本。一个热压罐的折旧、能耗、人工、模具周转,全压在那一炉几小时上。我见过一家做无人机起落架的厂子,环氧预浸料进罐,六小时固化,一天一炉,模具周转率低到财务看了想打人。后来换热塑性PPS预浸料,模压加冷却,单件节拍压到七分钟以内。产能翻了不止一倍。
❗这不是孤例。航空、汽车、轨交,甚至消费电子的结构件,都在往这个方向挪。
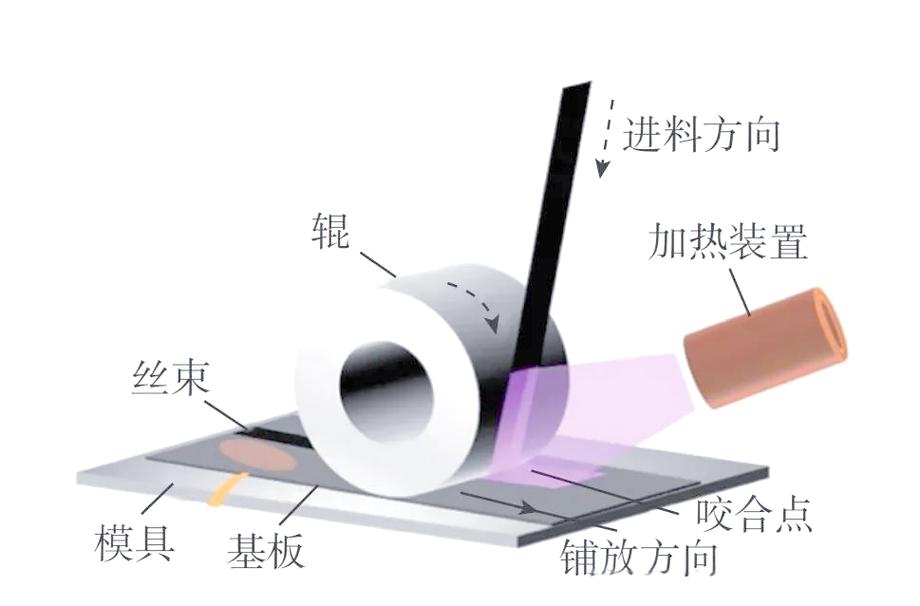 碳纤维热塑性预浸带激光原位固结自动铺放头
💡说句实在话,热塑性不是万能药,它是用材料成本换时间和设备效率。批量越大,账越划算;单件小批量,还是老实进罐吧。
设备投入这块也得提一句。热压罐是大件资产,但通用性极强,一批料可以塞一堆模具进去。热塑性走快速模压或者原位固结,要的是压机、快速温控模、机械手、铺带头,单台设备未必更贵,可一旦要上自动化产线,前期投入是阶梯式的。小厂上热塑性,往往卡在这一步。
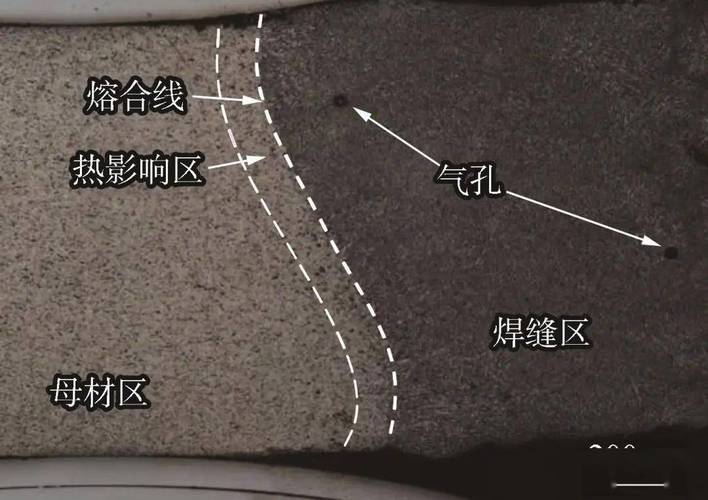 热塑性复合材料感应焊接接头微观界面
问:焊接接头的长期耐久性靠得住吗?疲劳和湿热环境下会不会掉链子?
答:这是最要命的质疑,也是行业正在补的功课。短期静强度数据很好看,麻烦在长期。湿热、温度循环、疲劳载荷叠加,焊接界面的损伤演化规律还不像胶接那样有成熟的设计手册。目前的解法是三条腿走:一是工艺窗口收窄,把界面结晶度和纤维体积分数控死;二是引入原位监测,超声和光纤传感盯住焊接过程;三是按损伤容限设计,允许接头退化到某个阈值。工程上敢用,是因为非主承力位置的容错空间够。主承力焊接结构,还在验证。
 给正在选型的工程师几句实在话
选材料这事,没有标准答案。件大、量小、结构承力、认证要求高——热固性,热压罐,别折腾。件小、量大、形状复杂、有连接需求、全生命周期管理有压力——热塑性值得认真算笔账,尤其是把焊接工序和回收残值一起算进去之后。
还有一点:别拿实验室的Tg和模量数据直接做决策。热塑性复材的性能对工艺路径极其敏感,同一批料,模压和原位固结出来的层间剪切强度能差三成。拿自己的零件去打样,去测。数据才是真的。
碳纤维本身也在降价,大丝束的成本曲线这几年一路往下走,这对热塑性的成本账是利好。但别高兴太早,预浸带那一段的加工费,短期内降不下来。
材料替代从来不是一夜之间的事。热塑性抢产线,已经在发生,只是慢,只是局部。盯住那几个先跑起来的应用——电池包上盖、座椅骨架、无人机机体、轨交内饰——那里面的工程数据,比任何PPT都有说服力。