新材料落地制造现场:从碳纤维到高温合金,那些图纸上看不到的坑
先从一个做废了的试制件说起
去年冬天,我陪一家做工业机械臂的客户做碳纤维复合材料替换铝合金的验证。图纸挺漂亮,减重目标 32%。第一轮试制出来,装配时夹爪一上力,关节连接区就分层了。超声 C 扫图上一大片白花花的脱粘,看着真是头大。
材料本身没问题。T700 级碳纤维,成熟环氧体系,牌号都是老面孔。
问题出在工艺链上。
这事在业内太常见了。新材料这三个字听起来兴师动众,落到车间就是一堆细碎的麻烦:固化升温速率怎么定、铺层角度怎么排、刀具磨到什么程度换、无损检测按哪个标准判。任何一环掉链子,零件就废。
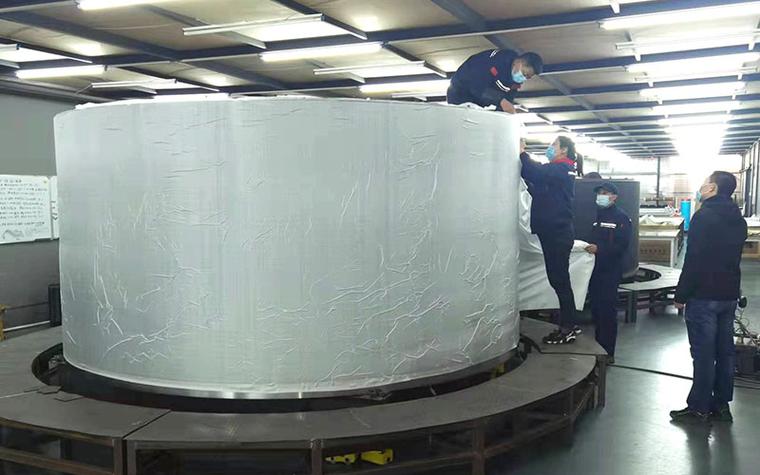 碳纤维复合材料热压罐固化成型车间实拍
换材料,本质上是换掉整条工艺链
很多老板有个朴素的判断:不就是把铝换成碳纤维吗,图纸上把密度参数改一改就完了。
真不是这样。
金属是各向同性的,零件转个角度,强度几乎不变。复合材料完全不是这套逻辑。铺层方向决定了它在哪个方向强、哪个方向脆。0 度铺层扛拉伸,90 度扛横向,±45 度管剪切。设计端不动,光靠工艺端死命补,那是白费劲。
还有更隐蔽的部分。切削参数、刀具材质、夹具设计、车间温湿度控制,全都要重做一遍。碳纤维粉尘导电,会往电控柜里钻;粉尘还伤肺,除尘系统必须上。铝合金加工用的乳化液到了复材产线可能引起树脂吸湿。刀具有的改金刚石涂层,有的干脆换成磨削或者水刀切割。
❗一句话:材料体系变了,制造体系就得跟着变。只换材料不换工艺,等于买了一台没装驱动的打印机。
问:我们厂第一条复材线,先啃哪个环节最划算?
答:先啃检测。多数人的第一反应是买热压罐、买自动铺丝机,动辄上千万投下去。我的建议恰恰相反——先把无损检测和力学验证能力建起来。没有超声 C 扫、没有金相切片、没有层间剪切和开孔压缩测试手段,后面所有工艺迭代都是盲调。检测是眼睛。眼睛没有,手再快也白搭。第二优先是洁净间和除尘,第三才是成型设备。这个顺序反了,钱会加倍花出去。
碳纤维复材:减重的甜头,和三个绕不过去的坎
 碳纤维复材:减重的甜头,和三个绕不过去的坎
第一坎是成本。预浸料本身就贵,铺放速度还慢,热压罐一炉十几个小时,能耗高得吓人。小批量做,单件成本能吓退一半客户。
第二坎是连接。铆接打孔会切断纤维,孔边应力集中,通常要局部加厚或者铺层补强;胶接又怕湿热老化,长期可靠性数据得靠时间堆。结构胶接的工艺控制,比想象中苛刻得多——表面处理差一点,剥离强度就掉一大截。
第三坎是回收。热固性树脂交联之后不可逆,废料和边角料现在主流还是粉碎做填充料,属于降级使用。这一点在做全生命周期成本核算时必须算进去,很多项目初期根本没考虑。
不过话说回来,热塑性复材这两年往上走得挺快。PEEK、PPS 基的体系可以焊接、可以回收、成型周期还短。航空上已经开始批量应用了,工业端也在跟进。💡如果你的零件形状不太复杂、批量又上得去,值得提前关注这条路线。
高温合金和陶瓷基复材:热端那块硬骨头
航空发动机和燃气轮机的涡轮前温度,直接决定效率上限。叶片材料从等轴晶走到定向凝固,再走到单晶,一路是被温度逼出来的。单晶叶片靠什么撑着?镍基高温合金,加了铼、钌这类难熔元素。
制造端的关键是定向凝固真空精铸。型壳材料、温度梯度、抽拉速率,差一点点就长不出理想柱晶,或者直接冒出杂晶。这个工艺窗口窄得让人抓狂,靠的全是老师傅和大量试错数据。
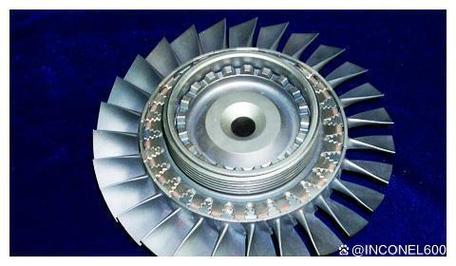 航空发动机单晶高温合金涡轮叶片定向凝固精铸生产线
陶瓷基复合材料(CMC)主要用在燃烧室衬套和涡轮外环。密度只有镍基合金的三分之一左右,耐温还能再高出 200 度以上。听起来完美,做起来是细活:碳化硅纤维编织、界面涂层、熔渗工艺,每步都得盯。
增材制造和新材料,是互相抬轿子
激光粉末床熔融(LPBF)做燃烧室喷嘴,现在已经是实打实的量产件了。这件事能成立,背后有个材料学道理:粉末床熔融的冷却速度极快,晶粒细,天然绕开了传统铸造的凝固偏析问题。
但反过来,增材也对材料提出了新要求。粉末粒径分布要窄、流动性要好、氧含量要低。这些指标以前卖粉末的厂家不太当回事,现在得按航空标准交货。谁先把自己的粉末一致性做上去,谁就先拿到订单。
💡提醒一句:增材件的性能高度依赖打印方向和热等静压(HIP)后处理。同一种材料,不同取向的疲劳寿命能差一倍以上。做结构设计的时候,别把这一层各向异性当空气。
给采购和工艺工程师的几条实在建议
- 别被国产替代四个字冲昏头。国内材料进步确实快,T800 级碳纤维、粉末高温合金都有拿得出手的牌号。但牌号一致不等于批次一致,一定要看 Cpk 和批次波动数据,最好要到连续三批的实测曲线。
- 先要工艺窗口,再谈价格。供应商能不能给出完整的固化曲线、热处理制度和窗口边界,比便宜 5% 重要得多。窗口给不出来的,基本可以判断他自己也没吃透。
- 小批量试制阶段别省钱。无损检测、金相切片、破坏性试验,这些钱花得值。省下来的检测费,最后都会变成废品成本。
- 把报废和回收成本算进总账。热固性复材边角料处理是有成本的,切屑回收也有成本。项目立项时不算,量产时会难受。
- 提前确认认证路径。航空、轨交、压力容器各有体系,NADCAP、PED、国标要求不一样。别做完一轮试验才发现客户不认这个报告。
问:小批量、多品种的复材件,热压罐和模压怎么选?
答:看批量和形状复杂度。热压罐压力均匀、纤维体积含量高,适合大尺寸复杂曲面,但单件成本高、周期长。模压适合中小尺寸、批量稍大的件,模具费先投下去,单件成本才降得下来。如果年产量不到 200 件,形状又不算特别刁钻,我会先考虑真空袋加烘箱的 OOA 工艺,设备投入低很多。等订单真的上量了,再谈 RTM 或者自动铺丝,那时候算账才算得清。
最后聊两句趋势
 最后聊两句趋势
材料基因工程现在不是概念了。高通量计算加机器学习筛配方,把新合金的开发周期从十年压到两三年,镍基合金和特种陶瓷领域已经有真实案例落地。
还有一点容易被忽略:新材料真正的瓶颈,往往不在材料本身,而在制造装备和标准体系。国内能做出好材料的实验室不少,能把材料稳定做成合格零件的产线,数量差一个量级。这个落差,就是未来几年最大的机会窗口。
所以如果你正在推一个材料替换的项目,别只盯着材料手册上那几个漂亮数字。去车间待两天,看看刀具怎么磨、夹具怎么夹、检测怎么做、废料往哪儿走。答案通常在那里,不在 PPT 里。