超声波焊接实战:塑料与金属,参数窗口到底怎么守?
超声波焊接这四个字,听起来像某种实验室玩具。真到产线上,它能让人半夜睡不着。焊不牢、压伤、焊头裂、能量曲线漂——每一样都够折腾。尤其是塑料件外观面被烫出印子,报废一堆,那种感觉,干过的人都懂。
先搞明白:超声波焊接不是“加热熔化”那么简单
塑料超声波焊接靠的是高频机械振动。焊头以 15kHz、20kHz 或 40kHz 压住工件,导能筋先接触。振动在界面产生摩擦热和粘弹热,塑料局部熔融,分子链在压力下互相缠结。冷却后,焊缝成型。整个过程通常零点几秒到几秒。热影响区窄,这是它比热板焊、激光焊吃香的地方。
但窄也意味着窗口小。热板焊能靠时间慢慢补,超声波不行。参数偏一点,要么没熔透,要么材料降解。近场焊接和远场焊接差别很大。焊头离熔接面近,比如 6mm 以内,叫近场;远场靠振动波传递,对材料和结构更挑。ABS 可以远场,PP 就未必。
 超声波塑料焊接焊头导能筋熔融界面显微图
金属超声波焊接是另一条路。铜、铝、镍片之间,不熔化。压力加振动,破除氧化膜,塑性流动,原子扩散。电池极耳、母排、线束端子,很多都靠它。跟塑料焊不是一套逻辑。
参数窗口:振幅、压力、触发力,谁先崩?
先说振幅。振幅不够,能量上不去;振幅太大,塑料被打烂,金属件变形。振幅由焊头、变幅杆、发生器共同决定。换焊头不测谐振,等于开盲盒。
压力别乱加。压力负责让界面贴合,不是负责发热。触发力更关键。触发力太小,焊头还没压稳就开始发超声,能量散掉。触发力太大,导能筋被压平,熔接面反而没摩擦。
焊接模式常被忽略。时间模式最便宜,也最脆。能量模式适合批量稳定的产品。距离模式适合有台阶、有高度差的工件。保持时间短了,熔体没凝固就回弹;长了,周期浪费。
 伺服超声波焊接机能量位移压力曲线监控屏幕
伺服焊机现在越来越常见。下降速度、接触位置、压力曲线都能编程。气动焊机靠调压阀,重复性差一截。有人问我值不值。如果产品单价高、批量大,值。小批量打样,先别急着上。
焊头、夹具、导能筋:翻车重灾区
焊头裂,通常不是材料差,是设计不对。焊头有节点,有谐振长度。面积越大,振幅均匀性越难做。大焊头局部振幅过高,产品表面直接烫白。夹具没支撑好,产品在振动中乱跑,焊缝偏。夹具材料也有讲究,太软吸能,太硬压伤。
导能筋是塑料超声波焊接的命门。常见三角形、半圆形。高度一般 0.3 到 0.8mm,角度 60 到 90 度。太尖,振动一开始就切断,能量没进熔接面。太钝,接触面积大,发热分散。玻纤增强料更麻烦,玻纤磨焊头,导能筋还容易断。
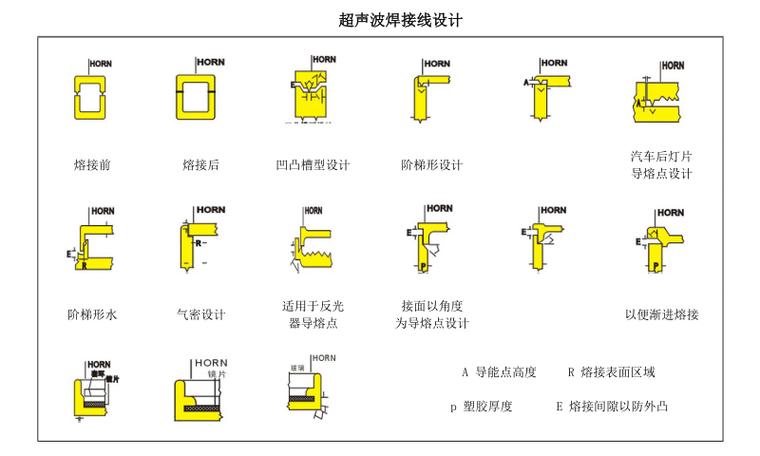 塑料件超声波焊接导能筋截面尺寸设计图
问:超声波焊接后产品外观面有压痕,怎么调?
答:先看焊头是不是直接压在外观面。如果是,优先改结构,让焊头只压内部筋位或工艺柱,外观面留 0.2 到 0.5mm 间隙。参数上降振幅、缩短焊接时间、降低触发力。别靠加压力硬压,那只会把产品压裂。实在要接触外观面,焊头表面做纹路或贴保护膜,但这是补救,不是根治。
还有材料。ABS、PC、PA、PP、POM,焊接性差得远。PP 结晶度高,吸收振动,需要更高振幅。PC 容易应力开裂,退火和干燥别省。PA 吸水,不干燥就焊,气泡、强度波动。脱模剂残留?那是焊缝杀手。
金属超声波焊接:电池和线束里的硬仗
电池厂里,超声波金属焊接很常见。极耳、busbar、连接片。铜铜焊、铝铝焊、铜铝焊。铜铝异种焊接最头疼。界面会生成脆性金属间化合物,比如 CuAl2、Cu9Al4。温度一高、时间一长,化合物层变厚,剥离强度掉,电阻升。
所以参数要偏“冷”:短时间、低能量、大压力,有时加镍层或中间层。焊完别只看拉拔力。做金相、做电阻、做温升循环。工具头齿纹磨损也要盯。齿纹磨平,接触电阻直接上去。
问:铜铝超声波焊接到底能不能量产?
答:能,但控制要比铜铜严得多。第一,来料表面清洁度要稳,氧化层和油污会让曲线飘。第二,焊头齿纹、压力、振幅、能量要锁死,最好用伺服焊机加在线位移监控。第三,验证不能只做初始拉拔,得做高温高湿、电流循环、热冲击。脆性相长大是慢性的,出厂测试未必抓得住。
现在的产线,在悄悄变什么
数字化是肉眼可见的。以前焊机只存个参数号,现在伺服焊机把每条曲线存下来。压力、位移、能量、时间,一起上传 MES。OPC UA 接口不新鲜了。问题是数据有了,没人看。真想用,先把CPK做起来,再做 DOE,找到关键参数。别一上来就 AI。AI 能分类异常,前提是数据标签干净。
超声波焊接的清洁度也越来越被重视。医疗导管、微流控芯片、电子传感器,焊接不能有颗粒。焊头要定期清洁,压缩空气要除油除水。无纺布、包装行业用连续超声,逻辑不同,这里不展开。
给现场工程师的检查清单
- 来料:含水率、脱模剂、玻纤分布、批次差异。
- 设备:频率、振幅、焊头裂纹、夹具松动、接地。
- 参数:触发力、下降速度、焊接模式、保持时间。
- 验证:拉拔、爆破、气密、CT、金相、电阻。
说实话,超声波焊接没有万能配方。材料、结构、设备、环境,四个角。缺一个,曲线就乱。现场调机,先别动参数,先看焊头、夹具、来料。这三样稳了,再谈调机。否则就是拆东墙补西墙。