真空炉选型与工艺避坑:从热区到气淬,别被参数表忽悠
买真空炉,最怕什么?不是价格。是样本上那堆数字看着都对,进厂之后工件颜色不对、热电偶三个月烧两根、气淬风力像老头吹气。说实话,真空炉这东西,表面是炉子,骨子里是真空系统、传热系统、控制系统和材料学搅在一起。
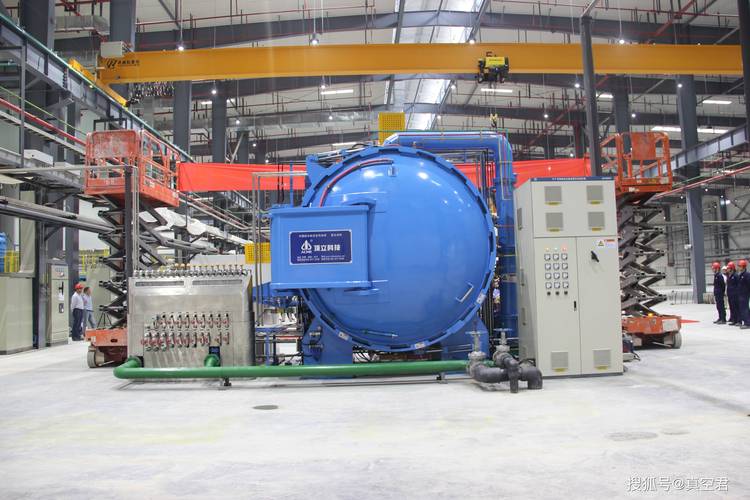 真空炉石墨热区装配现场实拍
先把一个误区摁住:真空炉不是把空气抽到零就赢。炉膛里还有水汽、油膜、材料放气,甚至你前一道清洗带进来的挥发物。真空度只是入场券,分压、露点、冷却曲线才是正片。
真空炉的“真空”到底值几个钱?
粗真空、中真空、高真空,对应工艺完全两码事。真空退火炉常见 10⁻¹ 到 10⁻³ Pa 量级;真空钎焊炉有时故意充惰性气体做分压,把真空度拉回到几十帕,为什么?防止钎料里的锌、镉、锂过度挥发。对,真空不是越高越高级,合适才值钱。
真空烧结炉更在意碳势和氧分压。硬质合金、陶瓷、金属注射成型件,残氧一高,烧结密度就掉。真空淬火炉则盯着冷却能力:油淬、气淬、高压气淬,差别不是一点点。❗有些厂用单室真空炉做高压气淬,装炉一密集,心部冷速立马拉胯。
问:真空度越高,工件越亮吗?
答:不一定。工件发蓝、发灰、局部氧化,常常是漏率、水汽、回充气体纯度或者炉膛污染导致的。真空度高但泄漏率差,等于边抽边漏,白忙。
热区材料:石墨便宜,钼干净,别只盯最高温度
热区是真空炉的心脏。石墨加热棒、石墨硬毡、CFC 隔热屏,成本友好,耐热冲击,适合真空淬火炉、真空烧结炉。可石墨怕氧、怕水。炉子一破真空,或者充气露点高,石墨就开始消耗,炉膛里掉粉,工件跟着遭殃。
钼、钨、钽热区干净,适合真空钎焊炉、高纯退火。但价格摆在那,钼在高温下也怕氧,装配时手汗、油污都是雷。💡热区设计别只看温度上限,还要看装载方式、加热区均匀性、隔热屏层数、热电偶布置。一个 600×600 的有效区,加热棒功率分布不对,边缘和中心能差出几十度。
 真空炉钼隔热屏热区结构特写
我见过最冤的故障:新炉子验收,空炉升温曲线漂亮。装半炉工件,外圈过烧,心部欠热。怪谁?热区气流、辐射角系数、料筐吸热,全在变。样本不会告诉你这些。
问:真空炉的热电偶为什么老烧?
答:先查绝缘和接地,再查分压和挥发物。热电偶陶瓷管受潮、金属蒸汽沉积、屏蔽层破损,都会让信号漂。高温区用钨铼偶,别乱配补偿导线。还有,热电偶插太深或太浅,测的都是假温度。
气淬真空炉:6 bar 和 10 bar,差的不是数字
气淬真空炉的卖点通常是压力。2 bar、6 bar、10 bar、20 bar,越来越多。但冷却速度不只靠压力。风机特性、换热器面积、喷嘴布置、炉膛流道、装炉量、气体种类,全是变量。氦气导热好,贵;氢气更快,但安全系统要命;氮气便宜,适用面广。氩气密度大,冷却能力反而常常不如氮气。
“6 bar 够不够?”这问题没法一句话答。你淬 718、H13、高速钢,还是薄壁件?装炉 50 kg 和 500 kg 是两种炉子。❗有些供应商拿空炉冷却曲线说事,你让他带载测,曲线立马变脸。
油淬真空炉也不是老古董。大型模具、低合金钢,油淬仍有成本优势。但油蒸汽污染、后清洗、废油处理,都是账。气淬干净,可设备贵、电耗高。选哪个,看工件、看批量、看环保要求,别跟风。
别忽略真空泵和回充系统,它们是隐形主角
很多人选真空炉,注意力全在炉膛尺寸和最高温度。真空泵组才是天天干活的那位。粗抽用旋片泵、干泵,中真空上罗茨泵,高真空上扩散泵或分子泵。油扩散泵便宜、抽速大,但有返油风险;分子泵干净,怕粉尘,怕突然暴气。真空烧结炉、真空钎焊炉,粉尘和金属蒸汽多,泵口过滤和冷阱太重要了。省掉冷阱?过两个月泵油变黑,抽速掉一半。
回充系统也常被糊弄。氮气纯度 99.999% 和 99.99% 不是一个小数点。氧含量差 10 倍,工件颜色差一个等级。管路要抛光、脱脂,阀门别用普通球阀。高压气淬炉的回充阀、泄压阀、安全联锁,必须按压力容器思路审。❗安全这事,出了事没有“下次注意”。
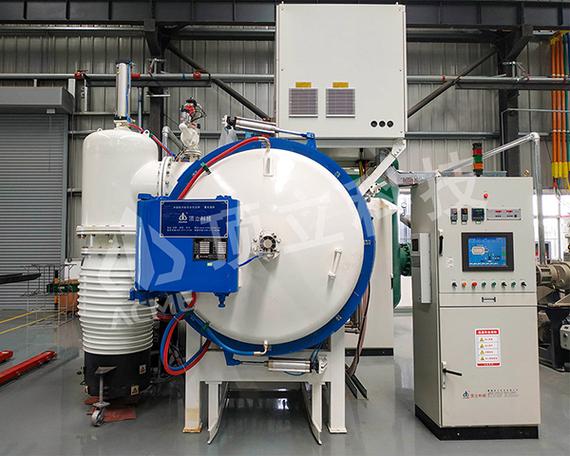 真空炉高压气淬回充管路阀组实拍
再说冷却水。真空炉的炉壳、电极、泵、换热器,都要水冷。水质差,结垢,流量降,报警滞后。很多“炉子抽不动”最后查出来是冷却水阀门没开到位。低级吗?现场天天发生。
工艺开发:从空炉曲线到带载曲线
 工艺开发:从空炉曲线到带载曲线
新真空炉到厂,供应商做空炉验收,正常。可你的工件不是空炉。带载测试要记录:装炉量、料筐材质、升温速率、保温时间、分压气体、冷却压力、风机转速、工件硬度或金相。真空淬火炉尤其要看心部硬度。表面硬了不算赢,心部不够就是废。
真空钎焊炉还要看钎料铺展、接头气孔。真空烧结炉看密度、碳含量、尺寸收缩。别拿一个工艺包打天下。材料批次变了,涂层变了,清洗剂变了,曲线都得微调。💡把每次修改记录在案,比追着供应商要“标准曲线”靠谱。
问:真空炉能做渗碳吗?
答:能。真空低压渗碳常用乙炔、丙烷,靠脉冲充气和扩散控制碳势。好处是无晶界氧化,盲孔渗层更均匀。但设备、安全、工艺窗口都更复杂,不是普通真空炉加个气路就能干。
日常维护:泄漏率和真空泵油,比面子重要
 日常维护:泄漏率和真空泵油,比面子重要
真空炉维护,最该盯的是压升率。关阀后单位时间压力回升,直接反映漏气和放气。很多厂只看极限真空,不看压升率。结果呢?工件氧化,颜色不对,还以为是工艺问题。
密封圈别乱涂油脂。真空橡胶圈、氟橡胶圈、金属密封,各有各的脾气。真空泵油要按泵型换,别混用。扩散泵、罗茨泵、分子泵、干泵,前后级匹配不好,抽速再大也白搭。还有,炉膛清洁不是拿抹布擦一遍。石墨粉尘、金属蒸汽沉积、钎剂残留,得按材料来清。
✅ 建议每季度做一次保压测试;
✅ 记录空炉升温曲线和带载曲线;
✅ 建立热电偶、加热棒、绝缘件的更换档案;
✅ 回充气体管路加露点监测,别省这点钱。
不过话说回来,真空炉不是买回来就完事。工艺开发得靠试。材料放气曲线、装炉方式、升温速率、分压点、冷却压力,都要在炉子上跑出来。样本参数是参考,不是圣旨。这两年干泵加罗茨泵组合在真空淬火炉上越来越常见,省油、少返油,但粉尘大的工艺还得加过滤。
先写这些。炉子的事,现场比样本更诚实。