火焰加热不是“拿枪烤一烤”:工业现场的温度、气氛与节奏控制
很多新人第一次摸火焰加热,脑子里就一个画面:焊枪一点,蓝火一喷,完事。真到车间里,老师傅会先骂一句——你把那根轴烤蓝了,还指望它不裂?火焰加热这件事,表面看是烧火,骨子里是热流密度、温度梯度、气氛和冷却节奏的四重博弈。少想一个,工件就报废。
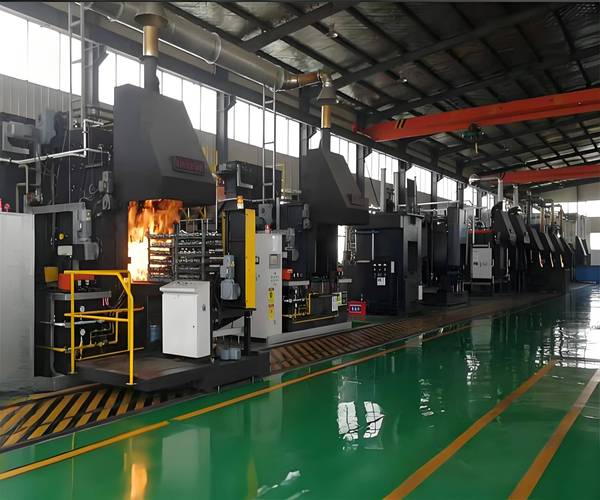
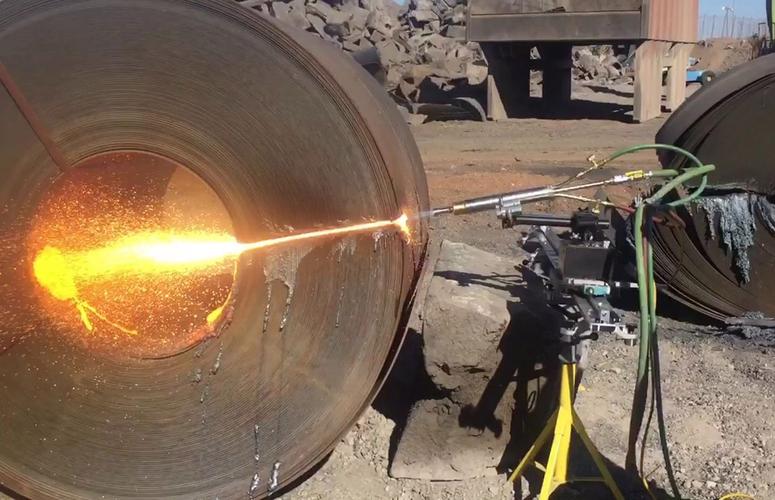 工业车间氧乙炔火焰加热金属轴现场
火焰加热到底在加热什么?先别盯着温度表
火焰加热的本质,不是“把工件烧到多少度”,而是把热量以多快速度、多集中地送进去。热流密度这个词听着学术,现场翻译过来就是:火焰离工件多远、火焰大小、移动速度多快。距离拉近,热流密度飙升,表面瞬间到温,芯部还在打哈欠。温差一大,热应力就来了。轻则变形,重则开裂。
所以火焰加热最适合什么?局部、快速、现场。比如大型齿轮的齿面淬火,你不可能把整个齿轮塞进炉子。再比如钢结构现场矫正,火焰一烤,千斤顶一顶,省了拆装。大型轴颈的过盈配合拆装,火焰加热也比感应圈灵活。但它的短板同样明显——温度均匀性差,依赖操作者经验,氧化脱碳风险高。
有人问,那用测温枪盯着不就行了?说实话,红外测温在火焰加热里有个坑:火焰本身的辐射会干扰读数。你得选对发射率,避开火焰区域,最好用接触式热电偶复核。别问我怎么知道的,曾经有一批导轨,测温枪显示 820℃,实际表面已经 900℃ 往上,金相一查,晶粒粗得没法看。
火焰结构、气氛与材料:选错焰型,后面全白干
氧-乙炔焰分三种:中性焰、氧化焰、还原焰。中性焰的内焰区温度最高,约 3100℃ 左右,适合大多数钢的加热和焊接。氧化焰氧气过量,温度更高,但会让钢表面氧化、脱碳,甚至过烧。还原焰(也叫碳化焰)乙炔过量,火焰中有游离碳,能保护部分钢材,但容易增碳。选哪种?看材料。
- 低碳钢、低合金钢:中性焰,大部分场景够用。
- 高碳钢、工具钢:中性焰或轻微还原焰,防止脱碳。
- 铝合金:别用氧化焰,氧化膜厚了钎焊直接失败。中性焰或轻微还原焰,配合钎剂。
- 铜及铜合金:中性焰,注意预热,铜导热太快,火焰功率得跟上。
✅ 中性焰:大多数钢的加热和焊接首选。
❗ 氧化焰:温度高,但脱碳氧化风险大。
💡 还原焰:可防脱碳,但注意增碳。
还有火焰形状。你调成尖细的,热量集中,适合小面积;调成宽软的,热量分散,适合预热。很多师傅只调大小,不调形状。这就好比开车只会踩油门,不会换挡。火焰加热的“挡位”,就是混合比和喷嘴。
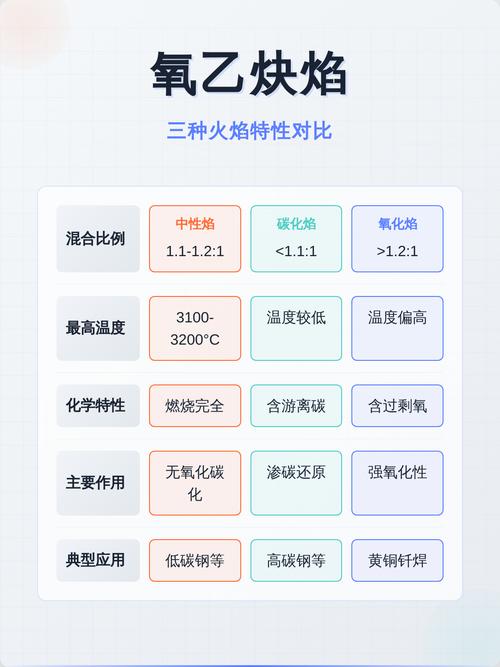 氧乙炔火焰中性焰氧化焰还原焰对比图
现场控制:距离、角度、速度,三件事决定成败
先说距离。内焰尖端离工件表面 2 到 5 毫米,是很多老工艺的推荐值。太近,火焰冲击会产生局部过热;太远,热效率暴跌,燃气白烧。角度呢?火焰轴线与工件表面夹角,一般 70 到 80 度。垂直加热最快,但容易把熔池吹偏。倾斜一点,热量分布更均匀。
速度最玄。移动太快,表面没到温;太慢,表面过热。怎么判断?看火色。暗红约 550℃,樱桃红约 700℃,亮红约 850℃,橙黄约 950℃。但这招只对碳钢有点谱,合金钢、不锈钢的火色差异大,别硬套。最好用测温笔、热电偶、红外热像仪组合判断。现在有些厂子用机器视觉跟踪火焰,实时调整机器人速度,这叫智能火焰加热。听着高级,本质上还是把老师傅的眼和手,换成了相机和算法。
说到算法,插一句。火焰加热的闭环控制比感应加热难得多。为什么?火焰是个非线性、时变、分布式的热源。你开大燃气,火焰形状变了,热流密度也变了。PID 调起来头大。所以目前多数现场还是“人肉闭环”。别笑,这就是工业现实。不过话说回来,老师傅的手艺,短期内真没法完全替代。
火焰淬火、钎焊、矫正:三个高频场景的硬核细节
火焰淬火。适合大型、局部、单件。比如机床导轨、大型齿轮、轴颈。要点是:预热、加热、淬火、回火,节奏要快。加热温度一般比炉中淬火高 20 到 50℃,因为火焰加热时间短,奥氏体化需要过热。但别过火。淬火介质用喷水或聚合物,喷头要跟火焰同步移动。慢一拍,硬度就掉。快一拍,可能裂。
火焰钎焊。铜管、铝管、异种金属连接的老牌工艺。核心不是把母材烧熔,而是把钎料熔化,靠毛细作用填缝。温度控制在钎料液相线以上 20 到 50℃。火焰用中性焰或轻微还原焰,别直接烧钎剂。钎剂先涂,加热要均匀,看到钎料“吸”进去就收火。很多泄漏,都是因为加热不均匀,一边钎料流了,另一边还没到温。
火焰矫正。钢结构、船体、桥梁的现场必修课。利用火焰局部加热,再配水冷或空冷,产生塑性变形,把弯的拉直。关键在加热点、加热带和冷却顺序。线状加热、点状加热、三角形加热,各有用途。温度一般控制在 600 到 800℃,别超过 900℃,否则材料性能下降。低合金高强钢尤其要小心,矫正后可能要补回火。
问:火焰加热后工件变形了,还能救吗?
答:看情况。如果是局部过热导致的塑性变形,可以再用火焰矫正,但要注意材料允许的加热次数。高强钢、调质钢反复加热会软化。更麻烦的是裂纹。如果已经出现微裂纹,矫正只会扩大。先做磁粉或渗透探伤,再决定。
问:没有热电偶,怎么判断火焰加热温度?
答:火色法只适合碳钢粗判。更靠谱的是测温笔,到温变色。红外测温要避开火焰,发射率设对。实在没有,用接触式热电偶点焊在工件背面,测均温。但记住,火焰加热的表面温度和芯部温度差,可能高达 100 到 200℃。别只看表面。
2024 年之后的火焰加热:氢混烧、低氮与智能监测
这两年,工业燃气领域最大的变化是氢混烧。天然气里掺氢气,比例从 10% 到 30% 不等。好处是降碳,坏处是火焰传播速度变了,回火风险增加。氢气火焰温度高,但辐射率低,热流分布跟天然气不一样。直接替换?不行。喷嘴、混合器、回火防止器都得重新选。空燃比也要重新调。有些厂子没改硬件就掺氢,结果火焰发飘,工件局部过热。别踩这个坑。
 氢混烧低氮燃烧器火焰温度监测现场
低氮燃烧器也是热点。火焰加热虽然不像锅炉那样大规模排放,但 NOx 控制越来越严。分级燃烧、烟气再循环、表面燃烧,这些技术开始进入热处理车间。还有智能监测:高速相机看火焰形态,红外热像仪看温度场,AI 判断加热是否均匀。说实话,这些系统不便宜,但对批量火焰淬火、火焰钎焊产线,投资回报算得过来。
另外,机器人火焰加热工作站越来越多。以前靠师傅手感,现在用机器人夹持火焰枪,按程序走轨迹。重复精度高了,但编程麻烦。火焰长度、角度、距离都要标定。燃气压力波动还会影响火焰,所以得配稳压阀和流量计。别指望机器人一上就万事大吉。你猜怎么着?火焰枪的喷嘴磨损后,轨迹全变,程序得重调。
安全这事,别等回火炸管才想起
火焰加热的安全,不是戴个护目镜就完事。燃气回火是头号杀手。回火防止器必须装,而且要定期检查。氧气和乙炔管路不能沾油。乙炔压力不能超过 0.15 MPa,否则容易分解爆炸。软管要阻燃,接头要扎紧。工作区通风必须好,尤其是钎焊产生的钎剂烟雾。
还有一点,很多人忽略点火顺序。先开乙炔,点着,再开氧气。关火反过来:先关氧气,再关乙炔。别问为什么,问就是血的教训。现场如果闻到乙炔味,先关阀,再通风,千万别点火。
最后,火焰加热是个老工艺,但老不等于简单。它像做菜,火候、调料、下锅时机,差一点味道就不对。你把它当粗活,它就给你粗结果。你把它当精密工艺,它也能做到可控、可重复。工业现场没有魔法,只有细节。