激光焊接实战拆解:一个老工艺工程师踩过的坑和调过的参数
先说一个真实的翻车现场
 先说一个真实的翻车现场
前年冬天,常州一家做动力电池托盘的小厂找到我。产线上激光焊接良率卡在87%,报废件在车间门口堆得像座小山。老板急得嘴角起泡。
我看了一眼参数——光斑直径0.6mm,焊接速度3.5m/min,功率3kW,母材是2mm厚的3003铝合金。这组参数本身不算离谱,问题出在保护气上。他们用的是纯氩,流量开到25L/min。
铝合金激光焊,纯氩根本压不住等离子体羽流。光子打到金属表面产生的等离子云会像一面镜子,把后续能量反射掉。我让他们换成Ar+He混合气,氦气占比加到30%,流量降到18L/min——第三天良率直接跳到96%。
就这一个改动。没换设备,没加预算。
这就是激光焊接有意思的地方:它看起来是“光”的活儿,实际上是一门关于能量密度、材料吸收率和熔池动力学的综合手艺。你拧错任何一个旋钮,它都会在焊缝里给你留记号。
激光“烧”金属这件事,远比你想的复杂
很多人以为激光焊接就是“光把金属烤化了粘在一起”。这个理解,大概只对了三成。
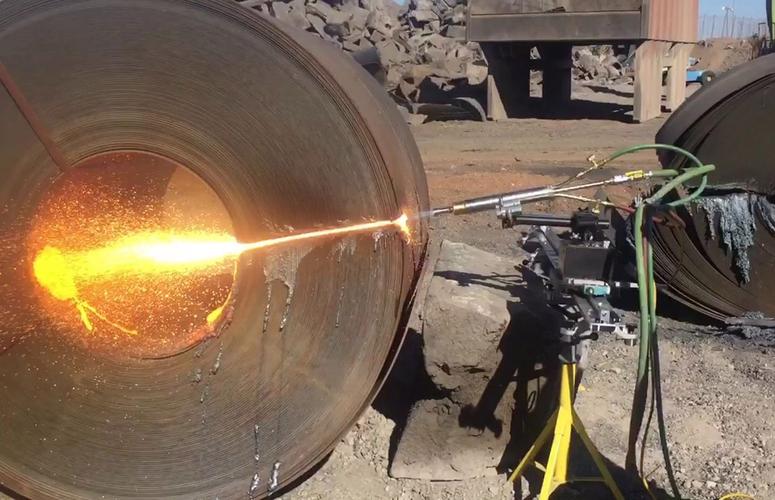
真实路径是这样:高能量密度的激光束打到材料表面,局部温度在微秒级内飙升到沸点。金属不是先熔化,而是直接汽化——形成一个细长的“匙孔”(keyhole)。这个充满金属蒸气的空腔就像一根光导纤维,把后续激光能量一路引导到材料深处。
 激光焊接匙孔效应熔池截面金相显微图
匙孔壁上的熔融金属在表面张力和蒸气压力的博弈中不断流动、凝固,最终形成焊缝。整个过程发生在几十毫秒内。
所以你看,激光焊接本质上是深熔焊(deep penetration welding)的典型代表。它和热导焊之间的分界,通常以功率密度10⁵ W/cm²为界——低于这个值,你只是把金属“烤”化了,熔深很浅;高于这个值,匙孔形成,能量才真正钻进去。
❗ 这也是为什么同样3kW的激光器,换个光斑直径,效果天差地别。光斑从0.6mm缩到0.3mm,功率密度翻了四倍——直接从热导焊模式跳进深熔焊模式。
参数窗口:四个旋钮你得一起拧,不能单个转
 参数窗口:四个旋钮你得一起拧,不能单个转
激光焊接的核心工艺参数就四组:激光功率、焊接速度、离焦量、保护气体。外加一个光斑直径,通常由光纤芯径和聚焦镜决定。
新手最常犯的错误是什么?一个一个调。
调功率没用,你试试。你加了功率,熔深确实深了,但同时热输入增加,热影响区扩大,薄板直接焊穿。你降速度,熔深也上来了,但热积累过多,焊缝表面出现咬边、下塌。
这四个参数是耦合的。工程上有个经验公式:
热输入 ≈ 功率 / (速度 × 光斑直径)
你调整任何一个,都要重新考虑其他三个是否还匹配。
举个例子。焊接1.5mm厚的304不锈钢,常见参数组合是:功率1500W,速度3m/min,离焦量+2mm,光斑直径0.4mm,保护气为纯氩或氩+氮混合,流量15-20L/min。这个组合能稳定获得1.2-1.5mm的熔深,焊缝宽度在0.8mm左右。
但如果你把材料换成镀锌板?直接懵了。
锌的沸点是907°C,远低于钢的沸点。焊接过程中锌蒸气会剧烈喷发,把熔池炸得稀烂,气孔、飞溅满天飞。这就是为什么镀锌板激光焊接一直是个老大难问题,除非你用摆动焊接头(wobble welding)或者激光钎焊工艺来绕开它。