表面处理:决定工业零部件寿命的“最后一道隐形工序”
上个月去苏州拜访一家做新能源电机轴的厂,厂长拉着我看堆在角落的三箱报废件,脸都绿了。说之前为了省每公斤8毛钱的表面处理成本,找了个小厂做发黑,结果装机跑了不到两千公里,轴表面就开始锈,动平衡直接飘了。算下来,光返工赔客户的钱,够他们做十年高端表面处理了。
被算错账的表面处理成本
很多工厂的采购和技术部门,至今还把表面处理当成纯支出项——反正基体材料是合金钢,机加工尺寸卡到公差范围内,能跑就行。表面那层薄薄的镀层,能值几个钱?
这种认知放到10年前的普通工程机械上可能还行,放到现在的新能源、半导体、航空航天领域,完全是致命的。现在的零部件工况越来越苛刻:新能源电机轴要在15000转的持续转速下,长期接触高温润滑脂,还要抵抗沿海地区的盐雾侵蚀;半导体设备的精密结构件,要在无尘、低挥发的要求下长期运行,表面哪怕掉一点镀层碎屑,都可能污染整个腔体。
 新能源汽车电机轴表面盐雾测试对比图
问:我们做普通工程机械结构件,年用量大概20万件,之前一直做传统镀锌,最近环保查的严,想换工艺,选哪种表面处理最划算?
答:别上来就追求贵的,先看你的使用场景。如果是户外用、要求盐雾过48小时的,优先选无铬锌铝涂层处理,就是之前达克罗的升级款,比传统电镀的氢脆风险低70%,综合算下来,每公斤的处理成本只比传统镀锌高15%左右,但是后期售后能少80%的返锈投诉。要是室内用的普通结构件,其实做个微米级的抛丸加防锈油就够,没必要硬上高端工艺,花冤枉钱。
真的,这种亏我见得太多了。之前有个做精密注塑模具的厂,给客户做家电外壳的模具,为了省每平方厘米3分钱的镀层费用,表面做了普通硬铬镀层,结果模具跑了5万模次,镀层就开始脱落,粘在注塑件表面,客户直接扣了30%的尾款。最后算下来,损失的钱够他们把所有在制模具的表面处理升级成PVD纳米涂层了。
最近两年火起来的低温等离子表面处理,真的是万能解法吗?
这两年供应商吹低温等离子处理吹得太凶了,说不管什么材料,过一遍等离子,粘接强度能翻十倍,啥表面问题都能解决。其实根本不是。
很多工厂给聚丙烯、PTFE这类难粘接的塑料件做表面处理,为了省掉传统的火焰处理工序,上了几十万的真空等离子设备,结果忘了算等离子处理后的表面时效——很多低表面能材料处理完,要是超过4个小时没做粘接工序,表面活化能会快速回落,和没处理之前的状态差不了多少,几十万的设备相当于白买。
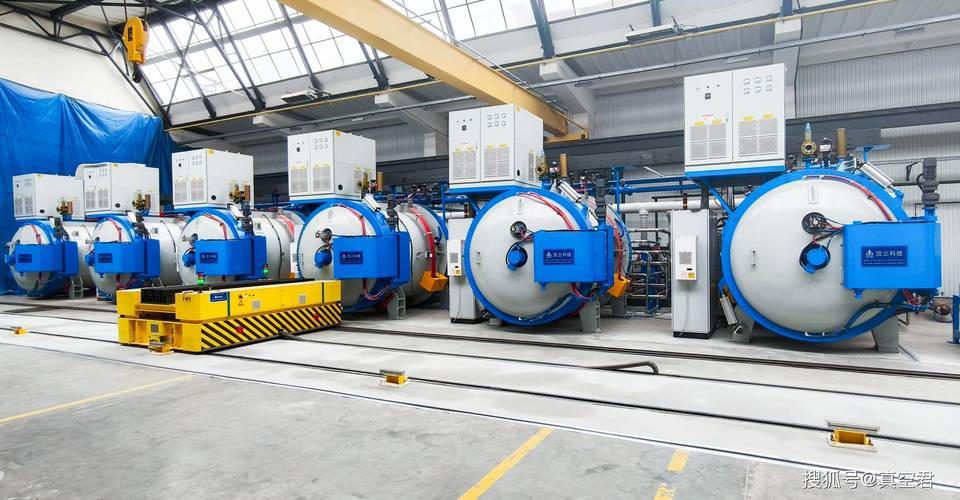
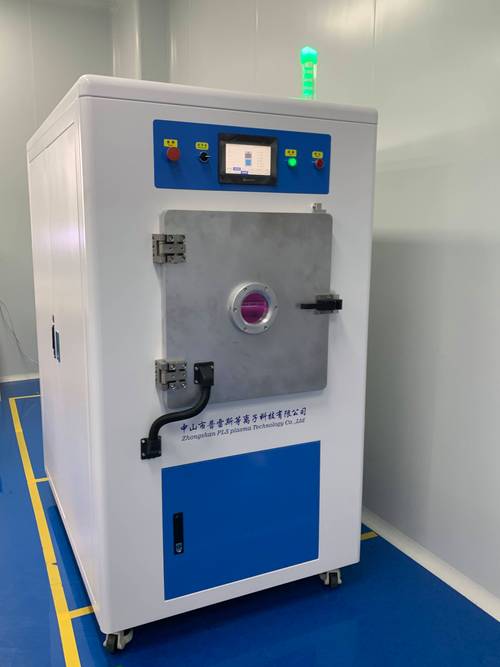 工业生产线上的真空等离子表面处理设备运行场景
问:我们做柔性线路板的,之前等离子处理完,老是出现处理不均匀的问题,边缘的地方粘接力够,中间的一撕就掉,是设备功率不够吗?
答:大概率是你的工艺参数和工装设计没调对,别上来就换设备。首先看你放工件的料架,是不是为了多装货把通道堵死了?很多厂为了提产能,把工件堆得满满当当,等离子的辉光根本透不进料架中间的位置,处理效果当然不均。其次,你的等离子气体配比是不是错了?要是全用氩气,不带一点氧气,对PI材料的表面活化效果本来就差。最后提醒一句,要是你的工件表面有冲压残留的油污,千万别指望等离子能给你洗干净——它是做表面活化的,不是除油的,先把前处理的超声波除油工序做扎实,再谈等离子的处理效果。
说句实在话,现在的表面处理早就不是大家印象里“刷漆、镀锌、防锈”的老三样了。高端的微弧氧化涂层,能让铝合金零件在无油润滑的工况下长期运行;半导体设备用的喷砂阳极氧化层,要在实现防锈功能的同时,把表面反射率控制在0.3以下,避免光学路径干扰;甚至现在做折叠屏手机的铰链,表面做的类金刚石碳涂层,要在20万次弯折后还保持足够的润滑性,不能掉屑。别再跟客户说我们的表面处理就是给零件穿个“防锈外套”了,真的太掉价。
选表面处理供应商的三个避坑点
我跑了快上百家表面处理厂,见过太多偷工减料的操作,总结下来三个最容易踩的坑,大家选供应商的时候可以对照着查:
- ✅ 别光看供应商给的第三方检测报告,一定要自己抽件实测。很多供应商的报告是拿精心制备的试样去做的,实际批量生产的时候,为了提效率,把处理时间砍一半,镀层厚度不够,盐雾测试根本过不了。上次我碰到个供应商,给的报告说盐雾能过720小时,我们自己抽了10件送第三方测,有6件200小时就出红锈,最后查出来是他们为了省电镀液,把镀液浓度降了30%。
- ❗ 一定要确认供应商的环保合规资质。现在很多小厂的电镀、氧化生产线,没有正规的废水处理资质,今天查环保停三天,明天排污被举报罚几十万,你的交货期根本没法保证。之前有个做出口欧盟的客户,因为供应商偷偷把含六价铬的涂层换成无铬的,没提前通知,结果货物到港被CE认证打回来,光滞港费就花了十几万。
- 💡 别为了追求极致参数,选超出实际需求的工艺。比如你做个普通的户外晾衣架五金件,非要上类金刚石碳涂层,成本翻了十倍,客户根本不会为这个额外的性能买单,纯纯的内部消耗。
做工业这么多年,我最大的感受是,大家总愿意在基体材料、机加工精度上砸钱——差个0.01毫米的尺寸,要反复调机床、修公差,半天都不肯妥协。但是对最后那层几微米厚的表面处理,总想着能省则省,能便宜一毛是一毛。哪有那么多捷径啊。你在表面处理上省的每一分钱,最后都会变成售后工单上的红字,追着你要账。