热处理踩坑实录:为什么你花大价钱做的零件,装车3个月就裂了?
上周去苏州相城的一个汽车零部件厂,刚进门就被车间主任拽着看堆在墙角的一堆报废件。
都是给某新势力做的新能源电机轴。
前前后后300多件,每件加工成本快800块。
就因为最后一道热处理工序出了问题,全裂了。
主任蹲在地上抽烟,说这批货交期卡得死,本来想省点时间,把淬火保温时间从90分钟压到60分钟,结果出炉一测,心部硬度根本不够,残余应力拉得太满,冷却的时候直接从轴颈位置裂成了两半。
真的,这种亏我见得太多了。
 新能源电机轴真空热处理车间实拍
就拿最常用的42CrMo材料来说,淬火温度差个20℃,表面硬度能差2HRC;要是升温速度没控制好,奥氏体化不均匀,后续哪怕回火回得再标准,内部残余应力散不干净,装车跑个3万公里,轴颈位置直接出现疲劳断裂。
上次有个老板跟我掰扯,说自己厂的热处理炉用了15年,温度准得很,结果拿多点测温仪一测,炉门位置比炉心低了47℃——他根本不知道,炉体用久了,加热丝老化,保温层脱落,温区偏差是会偷偷跑的。
问:“很多人说自己的炉温每次都严格按工艺卡设置,为什么还是会出现硬度不均的问题?”
答:“你测的是炉气温度,不是零件的实际温度。尤其是那种堆叠摆放的小零件,层与层之间的空气间隙被加热后形成的热屏蔽,能让最中间的零件实际奥氏体化时间比外层少1/3,这种偏差你靠炉温表根本测不出来。现在靠谱的做法是,每批次都抽1-2件埋入式热电偶,直接测零件心部的升温曲线,别嫌麻烦——真等零件裂了,你赔的钱够买10套高精度热电偶了。”
低压真空渗碳炉处理精密齿轮实时监控界面
说真的,上次去宁波一个做航空结构件的厂,人家的热处理工序全流程是跟MES系统打通的,每一件零件从进炉开始,升温速率、保温时间、淬火压力、回火温度,全被系统实时记录,一旦哪个参数飘了0.5℃,警报直接弹到工艺员的手机上。对比之下,很多小厂还在靠工人拿个本子记温度,差个十几度全靠手感,这不被淘汰才怪。
问:“我们厂主要做小批量的模具配件,预算有限,有没有低成本的热处理提效方法?”
答:“别上来就想着买几百万的真空炉。先把你现有炉体的温区校准做扎实——花几千块买个多点测温仪,把炉内上中下、左中右的温区偏差全部摸清楚,做一张温区补偿表,比你瞎换工艺参数管用得多。另外,回火工序别凑活,很多人淬火完就直接拿个筐装着回火,零件堆得密不透风,回火的时候热量透不进去,残余应力根本散不干净,后续加工完放半个月,自己就翘曲变形了。就这点事,你改个料架,让零件之间留够2cm的间隙,变形量能降40%,一分钱额外成本都不用花。”
别再拿“烧红了再冷”当热处理的全部认知
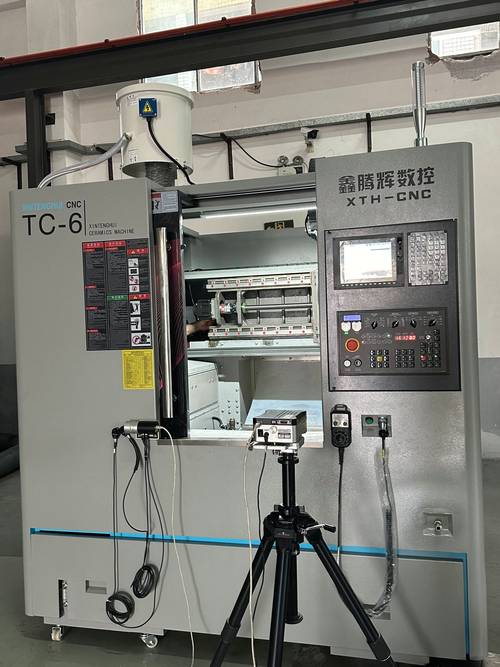
很多小厂老板对热处理的认知,还停留在“把零件烧红,泡进油里冷透,再回个火就算完事”的阶段。他们根本不知道,2024年的主流车间,早就用上了真空炉配在线红外热成像,连零件表面的温差都要控制在±5℃以内。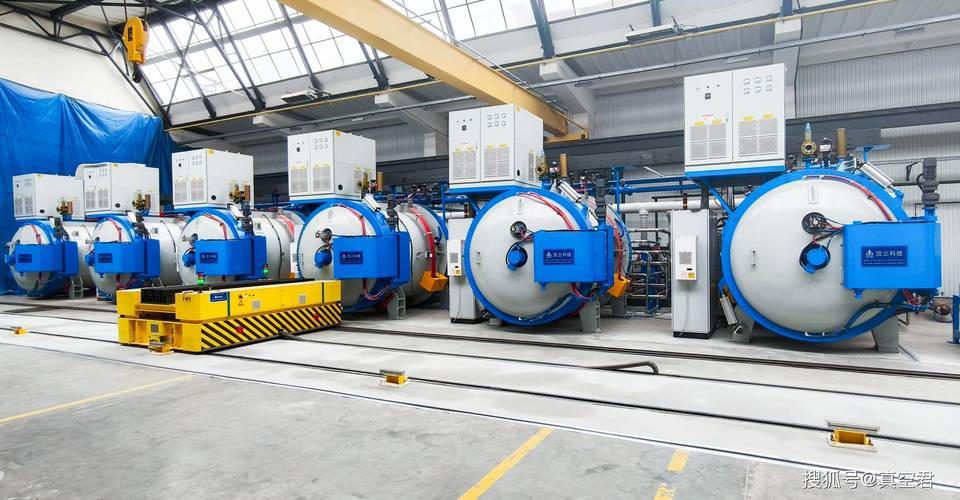 新能源电机轴真空热处理车间实拍
就拿最常用的42CrMo材料来说,淬火温度差个20℃,表面硬度能差2HRC;要是升温速度没控制好,奥氏体化不均匀,后续哪怕回火回得再标准,内部残余应力散不干净,装车跑个3万公里,轴颈位置直接出现疲劳断裂。
上次有个老板跟我掰扯,说自己厂的热处理炉用了15年,温度准得很,结果拿多点测温仪一测,炉门位置比炉心低了47℃——他根本不知道,炉体用久了,加热丝老化,保温层脱落,温区偏差是会偷偷跑的。
问:“很多人说自己的炉温每次都严格按工艺卡设置,为什么还是会出现硬度不均的问题?”
答:“你测的是炉气温度,不是零件的实际温度。尤其是那种堆叠摆放的小零件,层与层之间的空气间隙被加热后形成的热屏蔽,能让最中间的零件实际奥氏体化时间比外层少1/3,这种偏差你靠炉温表根本测不出来。现在靠谱的做法是,每批次都抽1-2件埋入式热电偶,直接测零件心部的升温曲线,别嫌麻烦——真等零件裂了,你赔的钱够买10套高精度热电偶了。”
现在行业里偷偷卷的热处理新玩法,你跟上了吗
之前大家拼热处理的水平,拼的是淬火硬度够不够,现在拼的是变形量能不能控制在0.02mm以内。 比如现在长三角做精密齿轮的厂,早就不用普通的盐浴淬火了,全换了低压真空渗碳+高压气淬,变形量比传统工艺小60%,后续磨齿的工序能省1/3的时间。 低压真空渗碳炉处理精密齿轮实时监控界面
说真的,上次去宁波一个做航空结构件的厂,人家的热处理工序全流程是跟MES系统打通的,每一件零件从进炉开始,升温速率、保温时间、淬火压力、回火温度,全被系统实时记录,一旦哪个参数飘了0.5℃,警报直接弹到工艺员的手机上。对比之下,很多小厂还在靠工人拿个本子记温度,差个十几度全靠手感,这不被淘汰才怪。
问:“我们厂主要做小批量的模具配件,预算有限,有没有低成本的热处理提效方法?”
答:“别上来就想着买几百万的真空炉。先把你现有炉体的温区校准做扎实——花几千块买个多点测温仪,把炉内上中下、左中右的温区偏差全部摸清楚,做一张温区补偿表,比你瞎换工艺参数管用得多。另外,回火工序别凑活,很多人淬火完就直接拿个筐装着回火,零件堆得密不透风,回火的时候热量透不进去,残余应力根本散不干净,后续加工完放半个月,自己就翘曲变形了。就这点事,你改个料架,让零件之间留够2cm的间隙,变形量能降40%,一分钱额外成本都不用花。”