数控机床选购避坑:跑17个中小制造车间摸出来的3个没人说的真相
上周在苏州相城的一家小五金厂,老板盯着刚拆封的数控机床脸都绿了。
销售之前拍胸脯说这台机床能啃淬硬钢,结果他拿自己生产的45号钢调质件试了三刀,主轴震得刀塔上的扳手都往下掉,连表面粗糙度都达不到Ra1.6的要求,找过去售后只说“你这加工参数调得不对”。
这不是个例。
我从去年下半年到现在,跑了江苏、浙江、广东一共17个中小制造车间,见过太多老板花了大几十万买的机床,要么精度不达标,要么效率上不去,最后成了车间里的“摆设”。
 数控机床带载精度检测现场实拍
问:我怎么才能当场测出来机床的带载精度,不被销售蒙?
答:别信他给的标准试棒检测,你直接带自己生产的最常用的工件毛坯,夹上去走一刀完整的加工路径,拿粗糙度仪测表面,拿千分表测工件的同轴度——全程别让他碰操作面板。2024年现在很多机床厂商为了演示好看,提前把参数调到极限,你换个自己的毛坯,他那套优化参数根本适配不了,原形毕露。✅
中小制造车间数控机床日常维保记录实拍
问:那预算有限的小厂,选什么配置的数控机床最划算?
答:别追满配,抓两个核心就行——主轴扭矩和直线导轨等级。别的什么自动排屑、对刀仪、远程监控模块,后期都能自己加装,成本也就几千块。但主轴扭矩不够、导轨精度差的机床,后期想升级得花大几万,根本改不动。💡 2024年现在很多国产机床的基础配置,已经完全能覆盖普通五金、汽配小零件的加工需求,没必要为了用不上的高速功能多掏几万块。
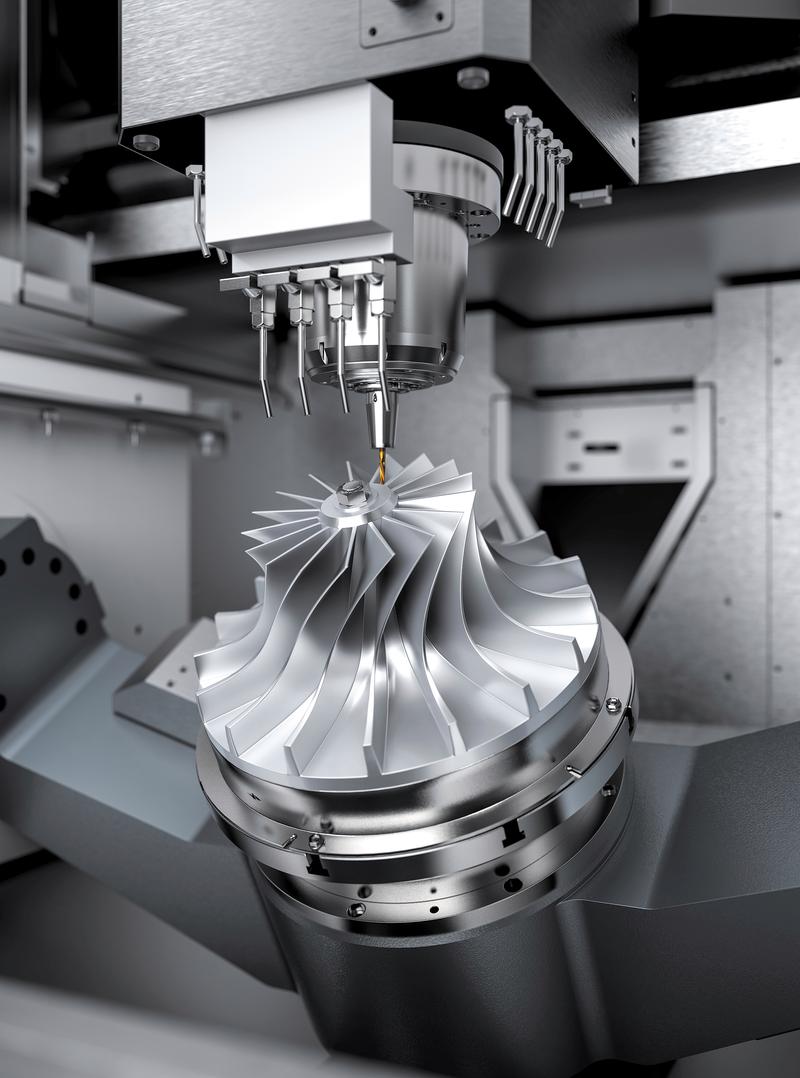
国产数控机床加工精密汽配件实拍
❗ 这里要提一句现在的新模式:2024年江苏、浙江已经有不少机床厂商推出了“数控机床租赁”服务,不用一次性掏十几万买机,每个月付几千块租金,维保、配件更换全包含。对于订单不稳定的小厂来说,这个模式真的比直接购机灵活太多——订单多就多租两台,订单少就退,完全不用承担机床趴在车间吃灰的成本。
为什么你买的数控机床,总是达不到宣传的精度?
绝大多数销售给你看的精度参数,都是空载定位精度——也就是机床不夹工件、不带任何负载的时候,测出来的理想精度。 但真实生产哪有不带负载的?你要夹着几公斤的毛坯,要给进给、要开主轴,这种状态下的带载精度,才是和你生产效率、良品率直接挂钩的核心指标。 更恶心的是什么?很多小厂商为了卖货,会把翻新的主轴、磨损的导轨换个新的防尘罩,贴个全新的品牌标签就当新机卖。你去展厅看的时候,他给你拿个光亮的标准试棒走一刀,测出来的精度能到0.005mm,等你把机床拉回车间,夹上自己的工件,精度直接掉一半。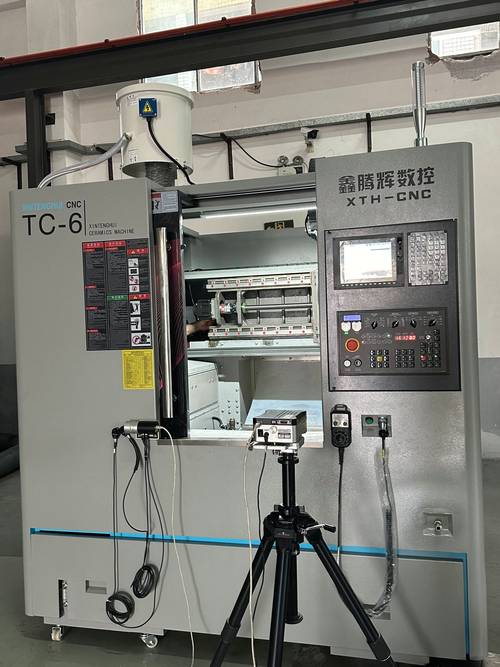 数控机床带载精度检测现场实拍
问:我怎么才能当场测出来机床的带载精度,不被销售蒙?
答:别信他给的标准试棒检测,你直接带自己生产的最常用的工件毛坯,夹上去走一刀完整的加工路径,拿粗糙度仪测表面,拿千分表测工件的同轴度——全程别让他碰操作面板。2024年现在很多机床厂商为了演示好看,提前把参数调到极限,你换个自己的毛坯,他那套优化参数根本适配不了,原形毕露。✅
算上隐形成本,便宜2万的数控机床可能亏10万
很多中小厂老板选机床的第一反应是比报价。 同行程、同外观的两台机床,A家报12.8万,B家报10.9万,很多人想都不想就选B。 但你算过隐形成本吗? 去年东莞长安一家做汽车传感器配件的厂,就因为贪便宜选了报价低1.8万的机床,伺服电机的散热系统减配,连续加工8小时就过热降速。别人同配置的机床一天跑20小时能出420件,他这台跑12小时就得停2小时降温,一天最多出260件。 算下来一年少出的货值超过12万。更别说后期换主轴轴承,原厂配件要8000块,换一次耽误3天生产,两次换下来的成本,早就把当初省的购机钱赚没了。 中小制造车间数控机床日常维保记录实拍
问:那预算有限的小厂,选什么配置的数控机床最划算?
答:别追满配,抓两个核心就行——主轴扭矩和直线导轨等级。别的什么自动排屑、对刀仪、远程监控模块,后期都能自己加装,成本也就几千块。但主轴扭矩不够、导轨精度差的机床,后期想升级得花大几万,根本改不动。💡 2024年现在很多国产机床的基础配置,已经完全能覆盖普通五金、汽配小零件的加工需求,没必要为了用不上的高速功能多掏几万块。
别迷信进口,现在的国产数控机床到底差在哪?
说实话,我10年前跑车间的时候,国产数控机床确实不行。 那时候很多国产机的系统卡顿,换刀一次要6秒,加工个简单的铝件都要反复补程序,老板们咬着牙多花一倍的钱买进口机,就是图个稳。 现在2024年再去看,真的不一样了。 我上个月在宁波北仑的一家做精密模具的厂,车间里8台机床有6台是国产的,加工精度能稳定在0.008mm,比10年前那批进口老机的精度还稳。换刀速度快到2秒,系统操作界面也做的越来越符合国内工人的使用习惯。 但不是说国产机就完美了。 差在哪?两个地方。 第一是系统的开放性。现在很多国产系统把后台代码锁死了,你要改个自定义的加工循环,自己写两行代码就能搞定的事,得找厂商的售后过来,一次收2000块服务费。第二是长期运行的精度保持性。连续跑3年之后的精度衰减幅度,还是比同价位的进口机高15%左右。 但架不住便宜啊。 同配置的进口机床要比国产机贵一倍,售后还慢。上次有个苏州的老板说,他那台某欧洲品牌的机床主轴出问题,等配件等了21天,车间停了21天,损失了小二十万。换成国产机的话,配件第二天就能从周边仓库发过来,最多停2天就能复产。 偏见害死人。 我见太多老板张口就说“国产机不行”,你让他说出来哪不行,他就只会说“我听别人说的”。 国产数控机床加工精密汽配件实拍
❗ 这里要提一句现在的新模式:2024年江苏、浙江已经有不少机床厂商推出了“数控机床租赁”服务,不用一次性掏十几万买机,每个月付几千块租金,维保、配件更换全包含。对于订单不稳定的小厂来说,这个模式真的比直接购机灵活太多——订单多就多租两台,订单少就退,完全不用承担机床趴在车间吃灰的成本。